工业陶瓷干修坯工艺详解,如何避免磕碰损伤
工业陶瓷干修坯前的基材预处理与环境控制 工业陶瓷在注浆成型或等静压成型后,坯体需经过充分的干燥过程以达到规定的含水率,通常要求含水率控制在3%至5%之间,这是进行后续机械修坯的关
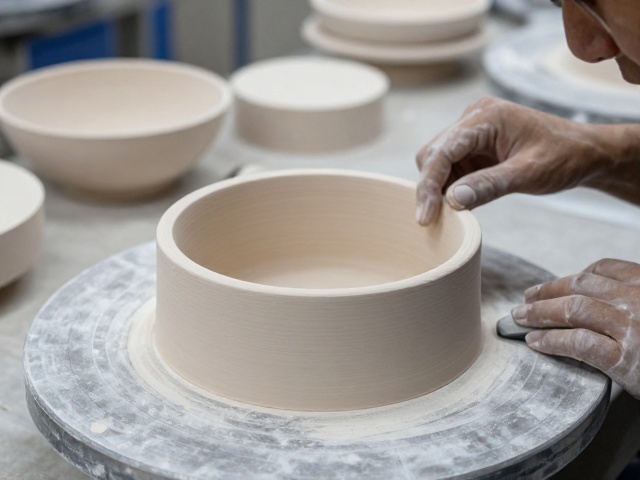
工业陶瓷干修坯前的基材预处理与环境控制 工业陶瓷在注浆成型或等静压成型后,坯体需经过充分的干燥过程以达到规定的含水率,通常要求含水率控制在3%至5%之间,这是进行后续机械修坯的关
干修坯与造型理解的底层联系 金属旋坯工艺中,干修坯并非简单的表面打磨,而是对材料塑性变形轨迹的最终确认。当金属板材在旋轮压力下贴合模具旋转成型后,其内部晶粒结构已发生定向排列,此
干修坯工艺在皮革加工中的核心作用 干修坯是皮革制造流程中极为关键的后整理步骤,主要作用于皮革经过涂饰前的物理定型阶段。这一过程通过机械力与热能的结合,对皮革表面的粗糙度、厚度均匀
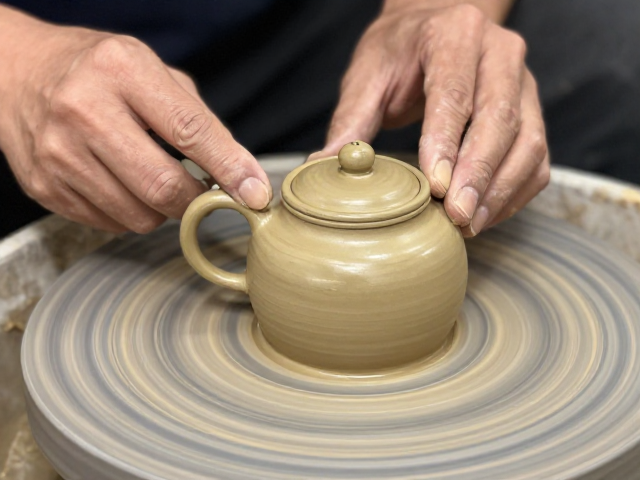
旋削前的泥料准备与坯体状态控制 紫砂壶的成型基础在于泥料的陈腐与揉搓,干修坯旋削并非在泥料完全干燥后进行,而是选择在坯体处于半干、即“皮革硬度”阶段的精细修整。这一阶段的泥料保留
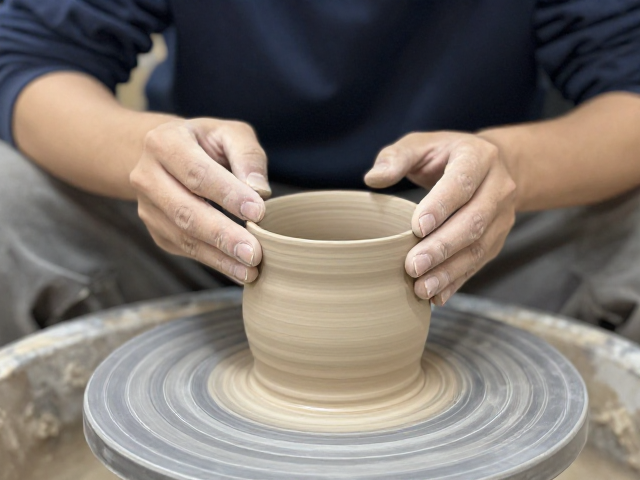
修坯前的选土与成型逻辑 景德镇的高岭土特性决定了修坯并非简单的切削,而是对泥料含水率的精准把控。在拉坯或印坯成型后,坯体需经过阴干阶段,当坯体达到“皮革硬度”——即指触有微凉感、
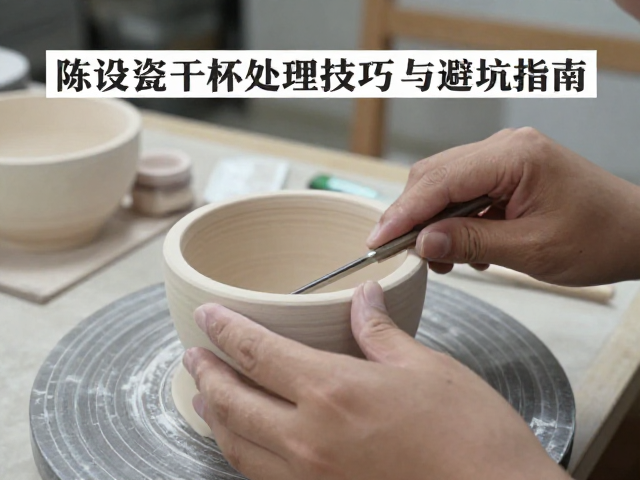
干修坯的核心定义与工艺逻辑 干修坯是陶瓷制作中成型后的重要修整环节,特指在坯体水分较低、硬度较高状态下进行的精细化加工。与湿修相比,干修坯主要作用于已经经过干燥处理、具备一定强度
干修坯:陶瓷成型的关键工序 干修坯是陶瓷制作中承前启后的核心环节,发生在坯体经过初步干燥、达到“皮革硬度”状态之后。这一阶段,坯体内部水分已部分挥发,结构相对稳定,既保留了足够的
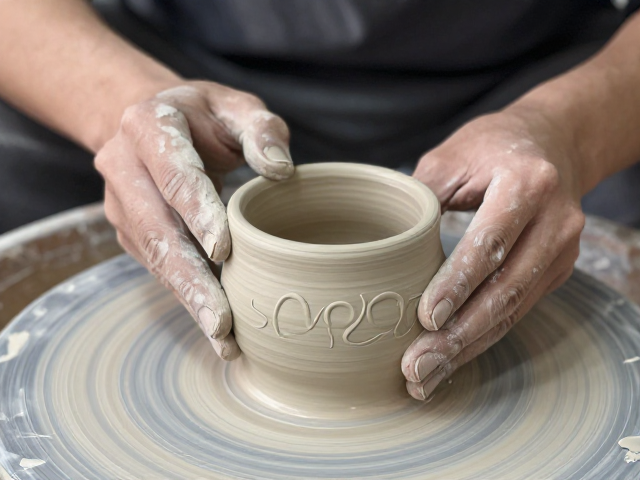
干修坯:重塑泥土形态的精细工程 干修坯是陶瓷制作中承上启下的关键环节,主要发生在坯体经过初步旋坯或注浆成型并经过半干燥阶段之后。在这个阶段,坯体的含水率通常控制在10%至15%之
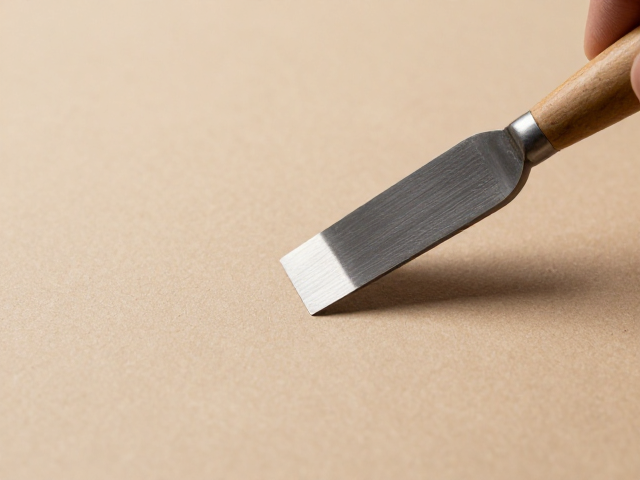
刮板工具的选择与预处理 刮板在干修坯过程中扮演着重塑泥料表面形态的核心角色,其材质直接决定了接触面的摩擦力与细腻度。传统陶艺创作中,不锈钢刮板因其表面致密、硬度高且不易吸附泥屑,
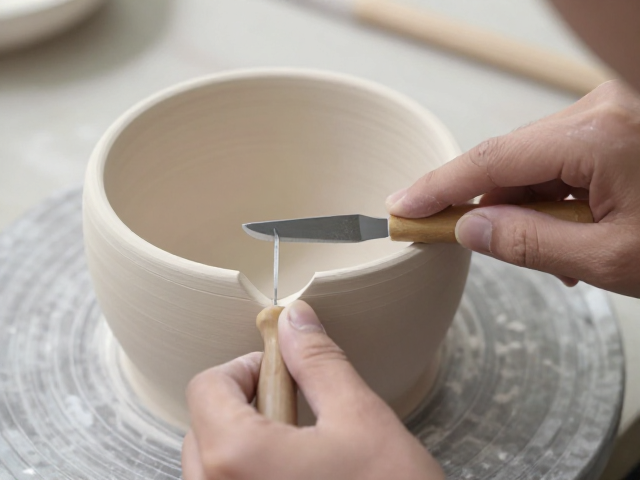
陶瓷干修坯的核心定义与工艺阶段 干修坯是陶瓷制作中素烧之后、施釉之前的关键成型步骤,主要处理对象为经过高温素烧后的坯体。此时坯体硬度较高,吸水率降低,质地脆硬,因此无法像湿坯那样
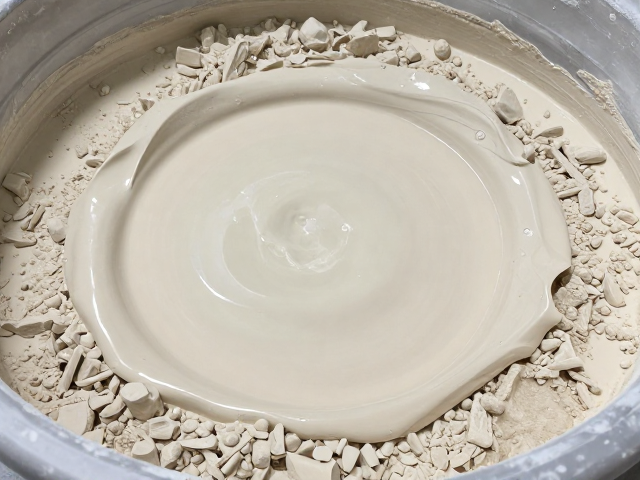
原料制备与球磨细度的关键控制 建筑陶瓷干修坯工艺对原料的颗粒级配有着严苛要求,球磨细度直接决定了坯体的致密性与表面质感。行业内普遍采用2500-3000目筛余量作为控制指标,通常
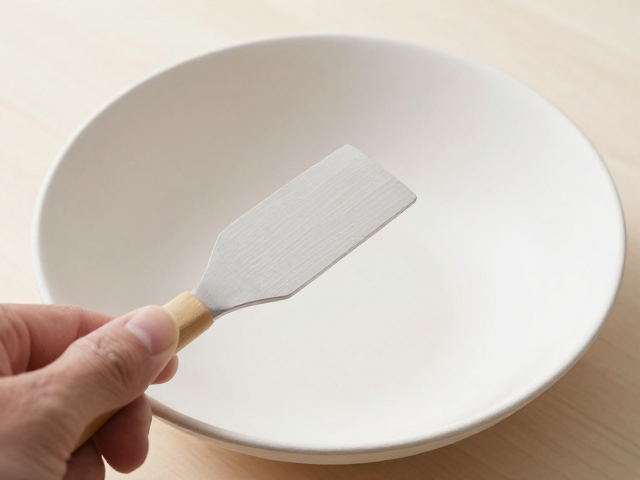
刮板选型与材质特性对修坯效果的影响 干修坯过程中,刮板的材质直接决定了坯体的表面光洁度与成型精度。传统竹制刮板因质地较硬且吸水性低,在处理高塑性黏土时容易划伤坯面,导致后续施釉时