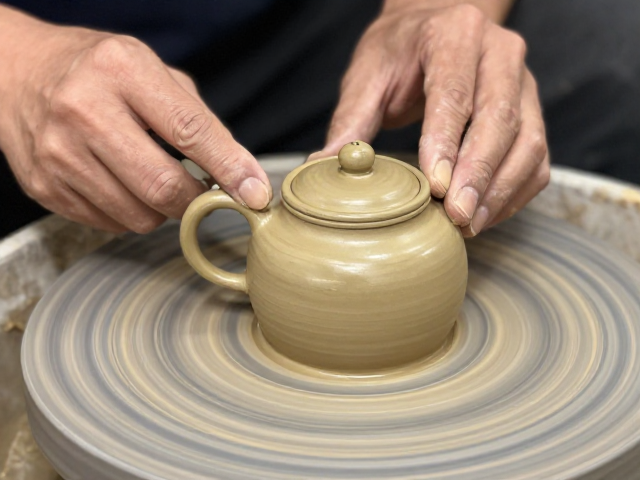
旋削前的泥料准备与坯体状态控制
紫砂壶的成型基础在于泥料的陈腐与揉搓,干修坯旋削并非在泥料完全干燥后进行,而是选择在坯体处于半干、即“皮革硬度”阶段的精细修整。这一阶段的泥料保留了适当的含水量,既具备足够的结构强度以承受旋削时的物理应力,又因水分蒸发而产生微弱的收缩应力,使得泥层之间结合紧密。工匠需通过指尖轻触壶身,感受泥料的软硬程度,若过于湿润,旋削易导致泥屑粘连、表面毛糙;若过于干燥,则极易在受力不均时产生隐性裂纹,甚至直接崩裂壶身。
在实际操作中,坯体的干燥均匀性会直接影响旋削的质量。由于紫砂泥料吸水性强,自然干燥过程中,壶口、壶把等薄壁部位往往比壶腹厚壁处干得更快,这种干燥速度的差异会导致坯体各部位收缩率不一致。因此,在旋削前,工匠通常需要对坯体进行回潮处理,或使用湿布包裹局部过干区域,使整体含水率达到统一标准。只有当泥料内部应力平衡,坯体达到理想的“可塑性临界点”,后续的旋削才能像切削木材一样流畅,确保壶壁厚度均匀,为后续的精细造型奠定物理基础。
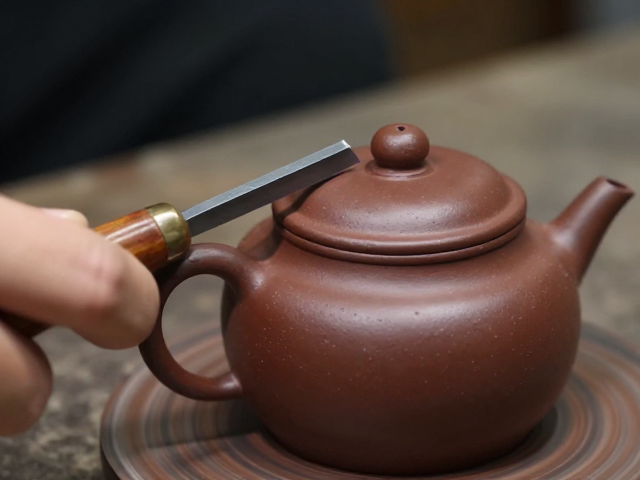
旋削刀具的选择与切削角度运用
干修坯旋削的核心工具是特制的修坯刀,其材质多为高碳钢或合金钢,经过反复锻打与淬火,刃口需保持极高的锋利度与韧性。刀头的形状多样,常见的有平口刀、尖口刀和圆弧刀,不同形状的刀头对应壶身不同曲面的修整需求。例如,修整壶腹大圆面时,通常选用刃口较宽的平口刀,利用刀刃平面接触泥面,通过手腕的平移带动刀具旋转,以去除多余的泥料并平滑表面;而在处理壶颈、壶嘴等转折部位时,则需切换至尖口刀或小圆弧刀,利用刀尖进行点状或线状切削,以刻画出门墙、筋纹等精细结构。
切削角度是决定壶壁最终厚薄与线条流畅度的关键变量。工匠在握刀时,刀背与坯体表面通常保持15至30度的倾斜角,这个角度经过长期实践,能在保证切削效率的同时,最大限度地减少泥屑堆积。切削过程中,刀具并非垂直切入,而是呈倾斜状滑削,利用刀刃的斜面将泥料像刨花一样层层剥离。这种滑削动作要求力度均匀且连续,一旦力度突变或角度过大,极易造成刀痕深重或泥层撕裂。经验丰富的工匠能通过听声音判断切削状态,声音清脆说明切削顺利,声音沉闷则提示刀具受阻或泥料过干,需及时调整手法。
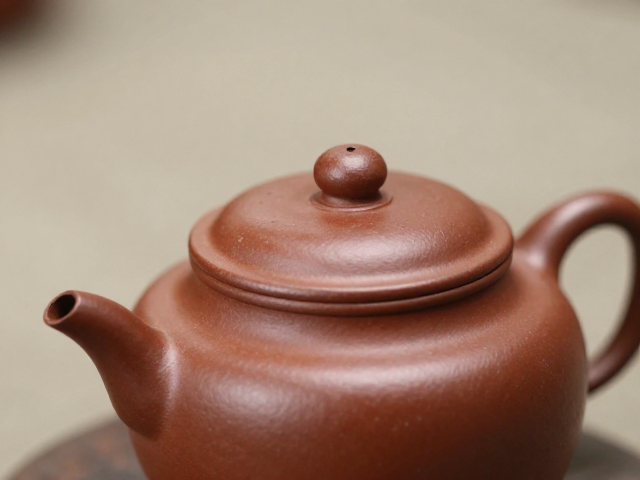
壶身曲面造型与线条过渡处理
紫砂壶的灵魂在于其线条的流畅与曲面的张力,干修坯旋削的主要任务之一,就是通过去除多余泥料,确立壶身的基本轮廓。在旋削壶腹时,工匠需双手配合,左手稳定坯体旋转,右手持刀控制进刀深度与轨迹。对于光素器,重点在于追求曲面的绝对光滑与比例的协调,旋削时需严格遵循预先设定的几何曲线,反复修整,消除任何因手工拍打或镶接留下的接痕与凹凸。这一过程不仅是减材,更是塑形,每一次刀锋的划过,都在强化壶身的视觉张力,使壶体呈现出饱满而含蓄的艺术形态。
对于筋纹器或花器,旋削的重点则在于筋纹的清晰与对称。筋纹器要求每一瓣筋纹从口沿至足底贯通一致,旋削时需借助简单的辅助工具或经验判断,确保筋纹的深浅、宽窄高度统一。工匠在旋削筋纹时,通常先定出筋纹的中心线,再向两侧逐步修整,刀路需严格贴合筋纹走向,不可偏斜。对于花器中的仿生造型,如梅桩、松段,旋削则需保留一定的自然肌理,刀法需粗犷与细腻并存,既要去除多余泥料,又要通过刀痕的表现力,模拟树皮、枝干的质感。这种对细节的极致把控,使得紫砂壶在静态中蕴含着动态的生命力。
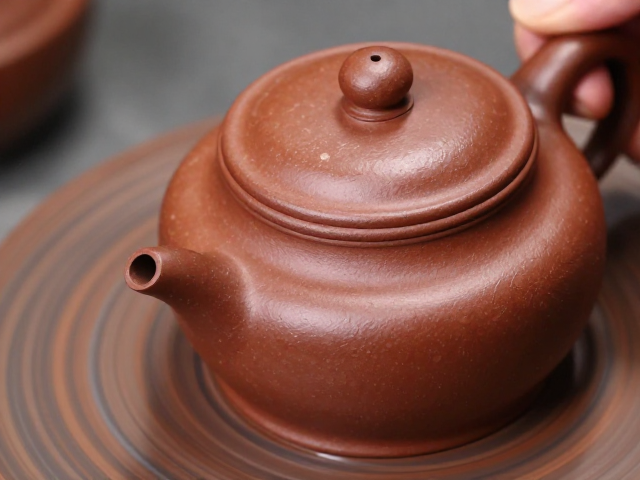
表面精修与微观瑕疵消除
旋削完成初步造型后,壶身表面往往留有细微的刀痕或因泥料颗粒不均造成的粗糙感,此时需进行精修处理。精修阶段通常使用更细密的刀头或牛角刀,对壶身进行大面积的轻扫与打磨。这一过程旨在消除旋削留下的宏观刀痕,使壶壁表面达到类似“砂砾感”与光滑感并存的视觉效果。精修时需特别注意壶肩、壶腹与壶底的过渡区域,这些部位因曲面变化剧烈,极易因受力不均产生凹陷或突起,需通过指尖配合刀具,反复感知并修正,确保线条圆润流畅,无滞涩感。
除了外观修饰,精修还需关注壶壁厚度的均匀性。紫砂壶在烧制过程中会发生收缩,若壶壁厚薄不均,极易导致变形或开裂。工匠在精修时,常借助手指轻弹壶身,通过声音的共鸣判断壶壁的厚度分布。声音清脆悦耳说明壶壁均匀,声音沉闷则提示局部过厚或存在暗裂。此外,还需检查壶口、壶嘴、壶把与壶身的接茬处,确保接茬处泥料紧密结合,无空隙、无错位。通过精细的修整,不仅提升了壶器的美观度,更增强了其结构的稳定性,为后续的明针处理和烧制提供完美的坯体基础。