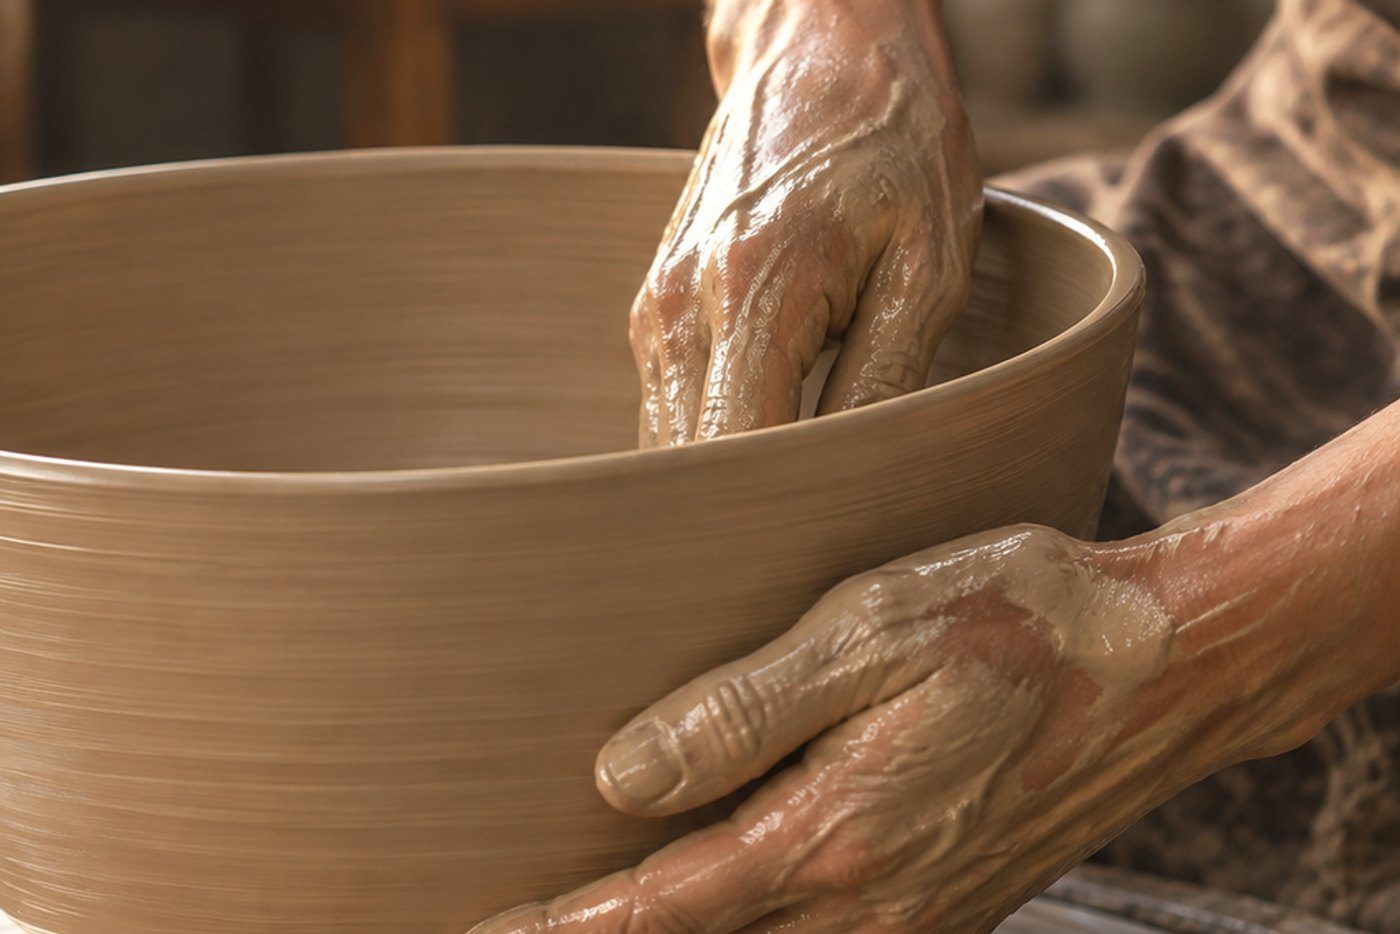
六道工序,决定一只器物最后的样子
顺序比手法更容易被忽略:泥没练透,拉坯时就会偏心;坯没干透,进窑就会炸;釉没施匀,烧出来就有针孔。每一步都在为下一步留余地。
-
练泥
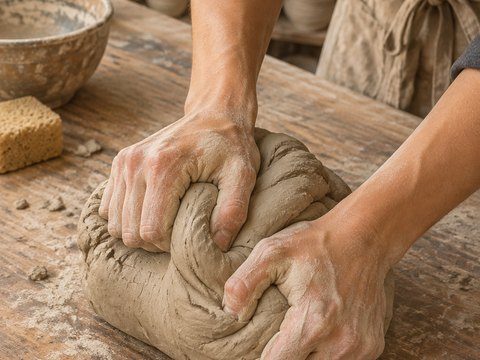
把泥团反复揉压、切块再揉,挤出里面的气泡,让含水量趋于一致。泥里有气泡,烧成时它会顶出一个鼓包。
-
成型
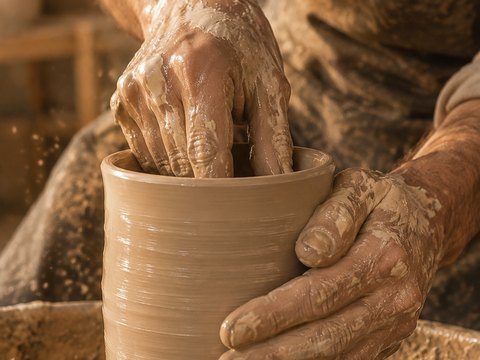
拉坯、捏塑、泥板或注浆,四条路任选其一。成型决定了壁厚与器型的天花板。
-
修坯
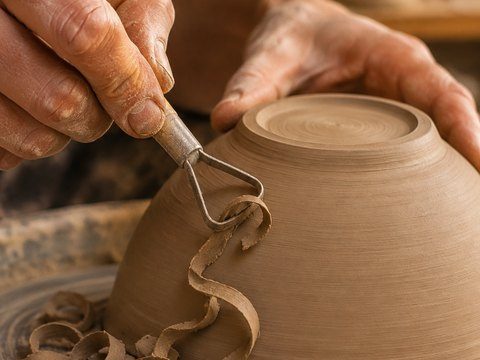
等坯体半干到皮革硬度再上轮修整,削薄壁身、修出圈足,器物才站得稳。
-
干燥
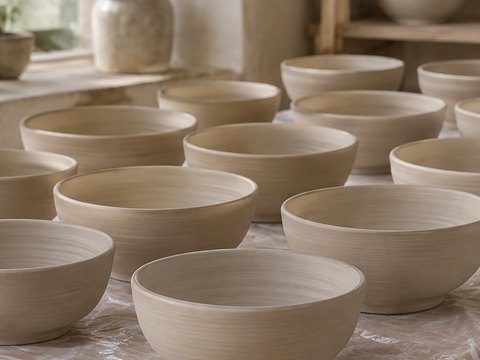
缓慢、均匀地脱水,厚薄差大的地方容易先裂。干透是进窑的硬门槛。
-
施釉
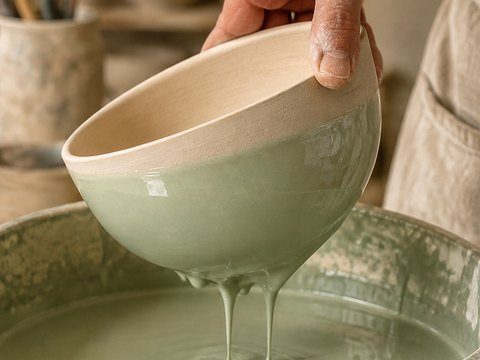
浸、淋、刷、喷,四种手法决定釉层厚薄与均匀度,也决定烧成后的颜色层次。
-
烧成
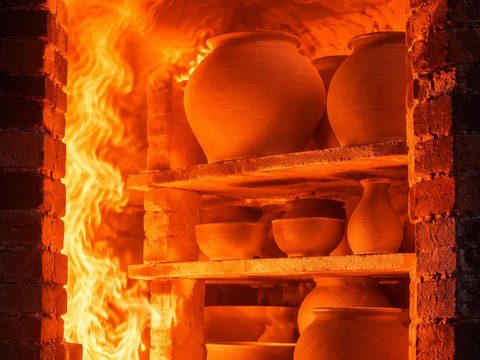
按曲线升温、保温、降温。素烧定型,釉烧封釉,温度与气氛决定最终面貌。
四个门类,按你手上的问题分类
不必从第一页读到最后一页,先找你眼下卡住的那一步。
最新收录 三条先看清门道的条目
常用泥料对照:目数、收缩与适烧温度
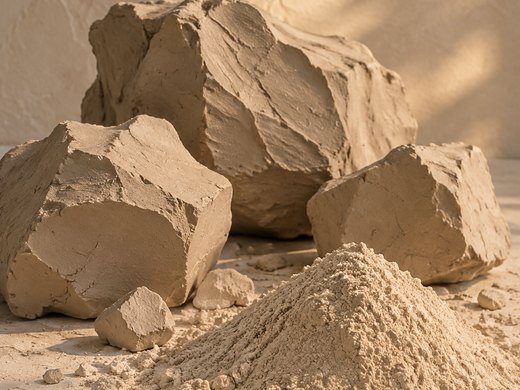
目数指筛网孔数,数字越大颗粒越细、可塑性越高,但收缩也越大。下表是通行参考区间,落到具体品牌仍以供应商标注与自测收缩片为准。
| 泥料 | 常见目数 | 干燥收缩 | 适烧温度 | 适合工艺 |
|---|---|---|---|---|
| 粗陶泥(含熟料) | 40–60 目 | 5–8% | 1180–1280℃ | 手捏、泥板、大件 |
| 中温陶泥 | 60–80 目 | 8–10% | 1180–1220℃ | 拉坯、日用器皿 |
| 炻器泥 | 80–100 目 | 9–12% | 1200–1280℃ | 拉坯、耐热器皿 |
| 高温瓷泥 | 100–200 目 | 10–14% | 1250–1300℃ | 薄胎拉坯、注浆 |
| 纸泥 | 掺纸浆 | 6–9% | 1100–1200℃ | 补坯、异形接合 |
| 回收泥 | 视原泥 | 8–12% | 随原泥 | 需重新练泥再用 |
收缩率是干燥与烧成的合计经验值,不同批次会有偏差;大批量制作前先烧一块收缩片,按实测比例放尺。
入门先买六件,其余等遇到问题再添
工具不是越多越好。前三个月真正会反复用到的,只有下面这几件,其余可以借、可以自制、也可以等到确实卡住了再买。
-
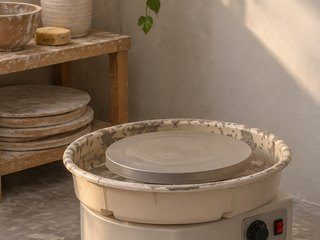
拉坯机
盘径 25–30 厘米、功率 250–400 瓦适合一人练习小件;噪音与低速扭矩比功率数字更重要。
-
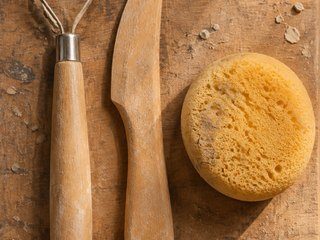
修坯工具
一把环形修坯刀、一把扁刀、一块海绵,够应付圈足与壁身的大多数修整。
-
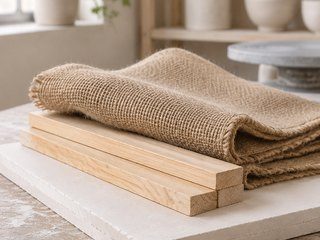
泥板与麻布
泥板成型的基础件,麻布防止泥片粘台面,木条控制厚度。
-
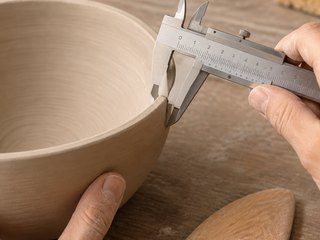
卡尺与刮片
量壁厚、量口径,成型时随时量,比事后看成品准。
-
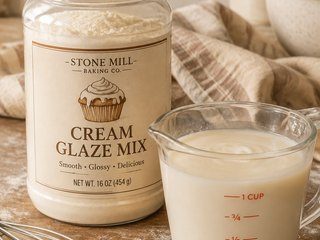
釉料与量杯
先买配好的中温釉,别从原料配起;量杯用于按比例稀释与记录。
-
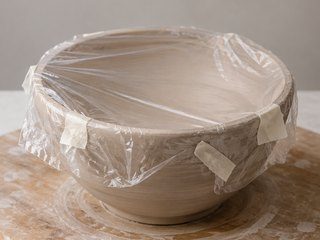
晾坯板与塑料膜
控制干燥速度的关键,覆膜慢干能显著降低开裂率。
新手最常卡住的六个问题
泥坯干燥时为什么会裂?
多半是干燥太快或厚薄差太大。薄的地方先收缩,厚的地方还在撑,拉应力一超过坯体强度就开裂。做法是覆膜慢干、把薄厚差控制在三分之一以内,底足与器壁接合处补泥压实。
釉面出现针孔或缩釉怎么办?
针孔多来自坯体表面的粉尘、气泡与有机质,缩釉多来自釉层过厚或坯面有油。施釉前用湿海绵擦净坯面,浸釉时间按釉比重固定,升温在 600℃ 前排胶阶段放慢。
素烧温度为什么定在 800℃ 左右?
这个区间足以烧掉碳素与结晶水、让坯体获得搬运强度,又保留足够气孔让釉浆吸附。温度过高坯体致密,釉挂不住;过低则排胶不彻底。
没有窑能不能做陶?
可以做到素坯,但成器必须烧。常见做法是参加工坊的拼窑、使用共享窑炉,或买小型电窑。素坯干燥后可以长期存放,攒够一批再烧。
拉坯机功率多少够用?
一人练习小件,250–400 瓦足够;拉 5 公斤以上的泥或做大件,需要 550 瓦以上并关注低速扭矩。家用电窑还要单独核对电压与线路容量。
手工陶瓷和机制陶瓷怎么分辨?
看圈足与器壁:手工修坯留有刀痕与轻微不对称,圈足与壁身过渡自然;机制品更规整,接缝、模线、底款打印痕迹明显。同一批次完全一致的多为机制。