刮板选型与材质特性对修坯效果的影响
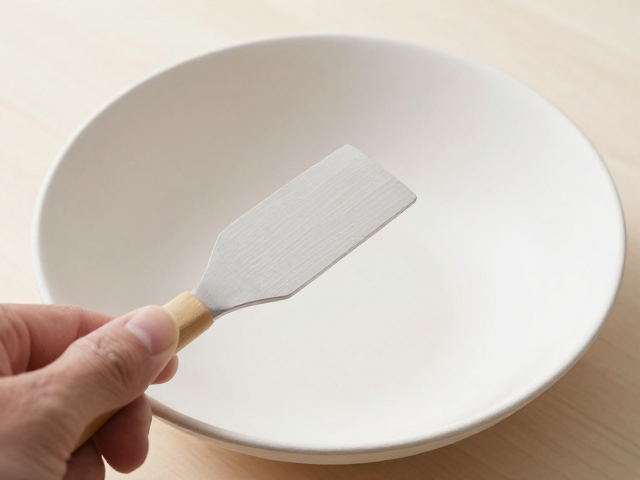
干修坯过程中,刮板的材质直接决定了坯体的表面光洁度与成型精度。传统竹制刮板因质地较硬且吸水性低,在处理高塑性黏土时容易划伤坯面,导致后续施釉时出现针孔或缩釉现象。相比之下,现代工艺中常用的树脂或高密度尼龙刮板,因其表面经过微细打磨处理,摩擦力适中,能更好地贴合碗盘曲面,减少因刮削力度不均造成的坯体厚度差异。不同材质的刮板在湿度控制上也有显著区别,吸水性强的天然材料会迅速带走坯体水分,可能引发局部开裂,而低吸水性的合成材料则有助于保持坯体含水率的稳定性,便于工匠进行精细修整。
刮板的弧度设计需严格匹配碗盘的几何形态。内弧刮板用于修整碗心与内壁,其曲率半径通常介于3至8厘米之间,过小易导致底部过厚,过大则难以触及碗底中心。外弧刮板则侧重于碗口与外壁的平滑处理,常见弧度范围在10至20厘米。实际操作中,工匠需根据坯体的直径选择对应规格的刮板,例如直径12厘米的餐盘通常选用曲率较平缓的刮板,而直径18厘米的汤碗则需使用曲率较大的刮板以覆盖更大面积。这种匹配关系并非绝对,经验丰富的工匠常通过微调刮板握持角度,利用刮板边缘的局部弧度完成特殊部位的修整,从而在标准化生产中实现个性化的高精度成型。
修坯手法与力度控制的实操细节
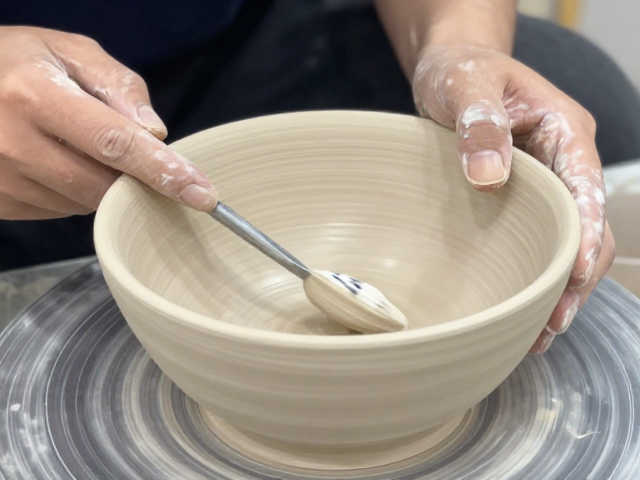
修坯时的握持姿势与发力方式是决定坯体均匀度的关键因素。正确的握持方法要求手指自然贴合刮板手柄,拇指与食指形成稳定的支点,其余三指辅助控制刮板角度。发力时应以手腕为轴心,通过前臂的微小移动带动刮板,而非单纯依靠手指抓握。这种发力模式能有效减少手部抖动,确保刮削路径平滑。在修整碗盘内壁时,刮板与坯体表面的接触角度通常保持在30至45度之间,角度过小易导致刮板滑脱,角度过大则会增加坯体受力,可能导致坯体变形或厚度不均。
力度控制需根据坯体的干燥程度动态调整。初修阶段,坯体含水量相对较高,刮削阻力较大,此时应采用较轻的力度,以去除表面浮泥和不平整处为主,避免过度刮削导致坯体变薄过快。随着修坯进程推进,坯体水分逐渐降低,刮削阻力减小,可适当增加力度,重点处理坯体厚度的均匀性。在修整碗盘边缘时,需特别注意边缘的厚度控制,过厚的边缘会影响叠放稳定性,过薄则易在烧制过程中开裂。工匠通常通过刮板边缘轻触坯体边缘,感受阻力变化,判断厚度是否达到预设标准,这一过程高度依赖手感经验,需通过长期实践积累形成肌肉记忆。
常见问题解析与解决方案
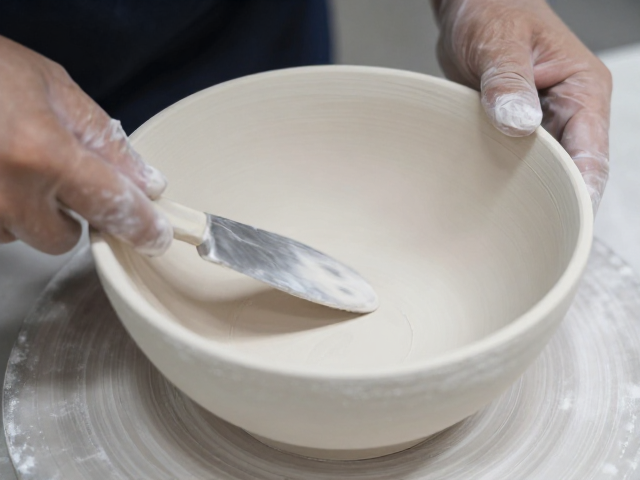
刮削过程中出现的划痕是干修坯中较为常见的问题,多由刮板表面粗糙或坯体含有杂质引起。若刮板表面存在细微毛刺,需在使用前用细砂纸进行抛光处理,确保表面光滑无瑕疵。坯体中的硬质杂质如砂粒或未完全粉碎的黏土块,会在刮削时划伤坯面,因此在制坯前需对泥料进行充分淘洗和过筛。若划痕已经形成,轻微划痕可通过后续细修工序去除,严重划痕则需重新修补坯体,这不仅增加生产成本,还可能影响坯体结构稳定性。
坯体开裂是干修坯中较为严重的缺陷,通常由水分分布不均或刮削力度过大导致。在修坯前,需确保坯体含水率均匀,避免局部过干或过湿。修坯过程中,若发现坯体出现细微裂纹,应立即停止刮削,用湿布覆盖裂纹处,待其稍微湿润软化后,用刮板轻轻压实修复。若裂纹较深,则需重新制作坯体,避免在烧制过程中因应力集中导致破裂。此外,环境湿度对坯体开裂也有显著影响,干燥环境下修坯需加强坯体保湿,避免水分快速蒸发导致收缩应力过大。