原料制备与球磨细度的关键控制
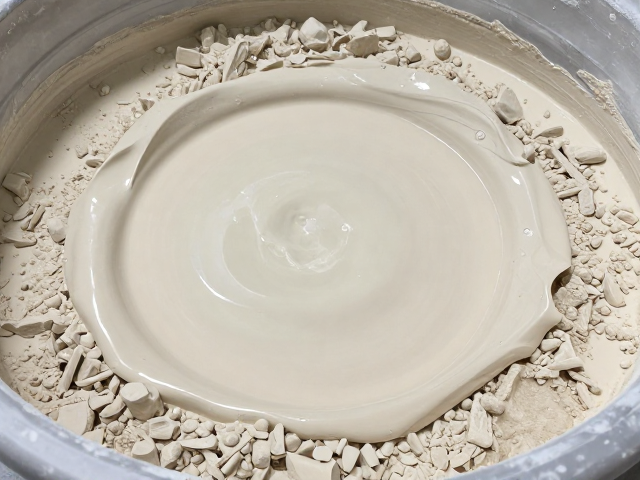
建筑陶瓷干修坯工艺对原料的颗粒级配有着严苛要求,球磨细度直接决定了坯体的致密性与表面质感。行业内普遍采用2500-3000目筛余量作为控制指标,通常要求筛余量控制在0.05%-0.1%之间,过粗的颗粒会在干燥过程中形成微小的凸起,而过细则可能导致坯体吸水性异常,增加修坯时的粘刀现象。通过优化球磨机衬板材质与研磨体配比,能够更有效地打破团聚现象,获得均匀的浆料或粉料结构,为后续成型提供基础保障。
水分含量的精准调控是提升表面光洁度的另一核心环节。干修工艺通常要求坯体含水率保持在3%-5%区间,这一范围既能保证坯体具备足够的硬度以承受修坯刀的切削,又能避免因水分过多导致坯体发软、产生毛边或表面塌陷。实际生产中,需结合当地气候湿度变化,动态调整陈腐时间与环境温湿度,确保坯体内部水分分布均匀,避免出现“外干内湿”导致的修坯表面纹理不均或后期干燥开裂问题。
修坯刀具选型与切削参数优化
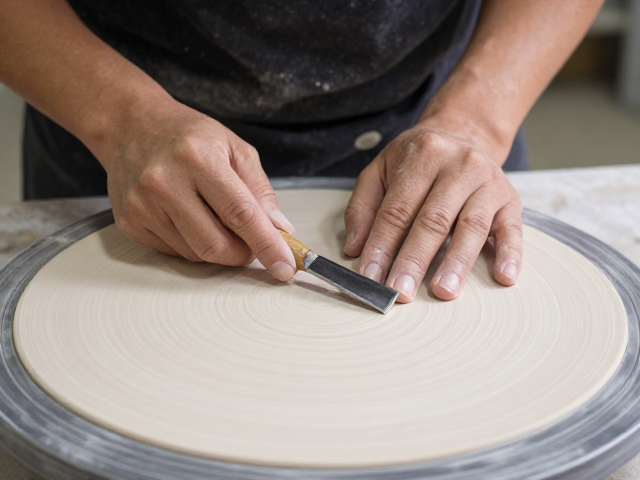
修坯刀具的材质选择直接影响坯体表面的微观形态。高硬度合金刀具或金刚石刀具因其耐磨且刃口锋利,能更有效地切削坯体表面的松散颗粒,减少因刀具磨损导致的表面粗糙。刀具的前角与后角设计需根据坯体的软硬程度进行调整,较硬的坯体宜采用较小的前角以增强刃口强度,而较软的坯体则可采用较大的前角以获得更平滑的切削面。刀具与坯体的接触角度通常控制在15°-30°之间,过大的角度会增加摩擦阻力,导致表面出现划痕或波纹。
切削速度与进给量的参数匹配决定了修坯表面的连续性与光洁度。在自动化修坯生产线中,主轴转速通常维持在2000-4000转/分钟,进给速度则根据坯体尺寸和刀具直径设定在5-20米/分钟。过快的进给会导致切削深度过大,引起刀具振动和表面波纹;过慢则可能因重复切削导致表面发热,影响坯体结构稳定性。通过引入变频调速系统与高精度伺服电机,可实现切削过程的平稳过渡,消除因机械振动带来的表面瑕疵,显著提升光洁度的一致性。
坯体成型压力与干燥曲线协同
等静压成型技术通过均匀施加压力,使坯体内部颗粒排列紧密,孔隙率降低,从而为干修提供理想的物理基础。成型压力通常控制在20-50 MPa,具体数值需依据陶瓷品种(如抛光砖、仿古砖)进行调整。较高的成型压力能显著提高坯体的初始密度,减少修坯时的材料去除量,降低表面缺陷产生的概率。同时,模具的脱模精度与表面处理状况会直接影响坯体侧面的光洁度,高精度模具可减少脱模过程中的粘附与损伤,确保坯体几何形状的规整。
干燥过程中的应力释放对最终表面质量具有决定性影响。快速干燥易导致表面收缩不均,形成微裂纹或橘皮效应,因此需采用分段干燥曲线。初期低温慢速干燥(40-60℃)用于排出自由水,中期中温干燥(80-100℃)用于排除结合水,后期高温干燥(120-150℃)用于进一步降低含水率。通过精确控制干燥窑内的风速与湿度梯度,确保坯体各部位干燥速率一致,避免因收缩应力集中导致的表面翘曲或凹凸不平,为干修工序提供平整、稳定的坯体表面。