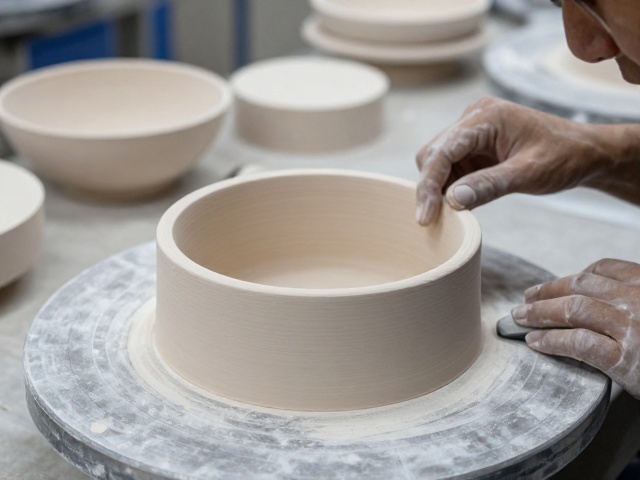
工业陶瓷干修坯前的基材预处理与环境控制
工业陶瓷在注浆成型或等静压成型后,坯体需经过充分的干燥过程以达到规定的含水率,通常要求含水率控制在3%至5%之间,这是进行后续机械修坯的关键前提。若坯体内部水分分布不均或整体含水率过低,会导致材料脆性急剧增加,在受到轻微外力时极易发生崩角或断裂。因此,干燥过程中需采用阶梯式升温或恒温恒湿干燥室,确保坯体各部位收缩率一致,避免因应力集中产生的隐性微裂纹,这些微裂纹在修坯阶段往往会成为受力断裂的起始点。
修坯车间的环境洁净度与温湿度稳定性直接影响坯体的完整性。建议将修坯作业区的温度维持在20℃至25℃,相对湿度控制在40%至60%范围内。过高的湿度会导致坯体表面吸湿变软,增加粘刀风险并降低尺寸精度;而过低的湿度则可能使坯体进一步失水变脆。同时,工作台面应铺设高弹性的橡胶垫或专用防静电海绵,台面需定期清洁,确保无硬质颗粒残留,防止在坯体放置和移动过程中因微小硬物接触造成表面压痕或划伤。
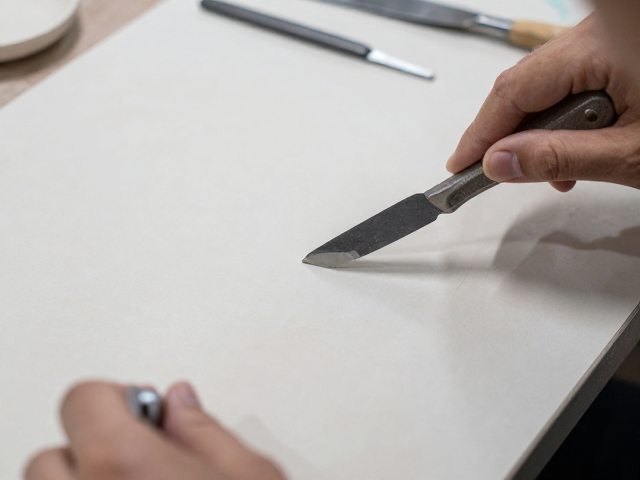
修坯工具的选择规范与刀具维护标准
修坯刀具的材质选择需严格匹配工业陶瓷的硬度特性,常用的刀具材料包括高速钢、硬质合金以及金刚石涂层刀片。对于氧化铝、碳化硅等高硬度工业陶瓷,推荐使用金刚石修坯刀或高纯度硬质合金刀具,其耐磨性和刃口保持性远优于普通工具钢。刀具的刃口角度通常设计为15°至30°,刃口必须保持绝对锋利,钝化的刀具不仅修坯效率低下,更会在坯体表面产生挤压而非切削效应,导致坯体表面产生微细裂纹或毛刺,严重影响后续烧结质量。
刀具的日常维护与定期研磨是避免磕碰损伤的核心环节。操作人员需建立严格的刀具检查机制,每修坯一定数量(如50-100件)后,需使用放大镜检查刃口是否有崩缺或卷边现象。发现刃口不锋利应立即更换或重新研磨,严禁使用钝刀强行切削。刀具安装时,刀柄与刀头的连接必须牢固,避免因震动导致刀具松动脱落,直接撞击坯体造成严重磕碰。此外,刀具存放应使用专用刀架,严禁将多把刀具堆叠放置,防止刀刃相互碰撞产生缺口,这些细微的缺口在修坯时会成为损伤坯体的“罪魁祸首”。
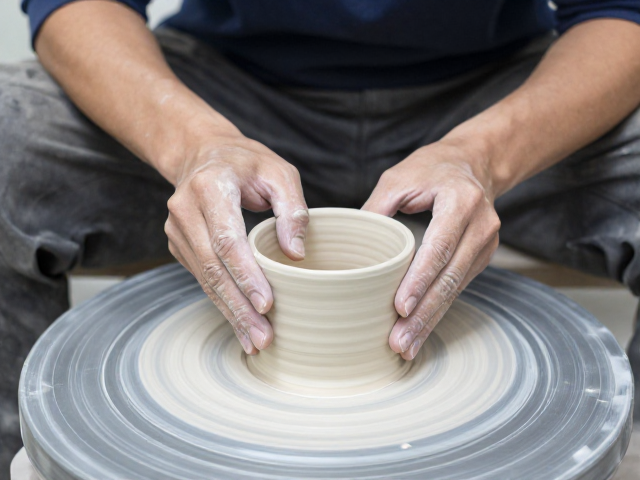
标准化修坯手法与受力控制技巧
修坯过程中的进刀深度与施力方式需遵循“少量多次、轻触慢移”的原则。单次修坯厚度建议控制在0.2mm至0.5mm之间,避免一次性去除过多材料导致坯体受力过大而破裂。操作人员应保持手部稳定,利用手腕的柔性动作带动刀具,而非依靠手臂的蛮力推压。刀具与坯体表面的接触角度应保持在30°至45°之间,过小的角度容易切入坯体内部造成深层损伤,过大的角度则会增加侧向分力,导致坯体边缘崩裂。对于薄壁或异形结构件,应采用反向修坯或分段修坯策略,逐步释放内部应力。
在修坯过程中,坯体的固定方式至关重要。严禁使用虎钳等刚性夹具直接夹持坯体主要受力面,应使用软质夹具(如硅胶夹、橡胶垫块)配合真空吸盘进行固定。固定点应避开高应力集中区域,如棱角、薄壁处。对于大型或复杂形状坯体,需设计专用工装夹具,通过多点均匀受力固定坯体,确保在修坯震动和切削力作用下坯体不发生位移或扭转。操作人员在移动坯体时,必须双手操作,一手托底,一手扶侧,严禁单手抓取或抛掷,移动路径应保持水平平稳,避免垂直跌落或撞击硬物。
修坯后的质检流程与损伤预防机制
修坯完成后的即时检验是发现潜在损伤的关键步骤。操作人员需使用高倍放大镜或工业显微镜对修坯表面进行目视检查,重点观察刃口接触区域是否有微裂纹、崩角、划痕或颜色异常(由摩擦过热引起)。对于高精度要求的工业陶瓷部件,还需使用三坐标测量机检测关键尺寸,确保修坯精度符合公差要求。发现任何微小损伤,应立即标记并评估是否可通过后续工序修复,若损伤影响结构强度或密封性能,则需报废处理,严禁将带损坯体流入烧结工序。
建立完善的修坯过程追溯与数据记录体系,有助于分析损伤原因并优化工艺。记录每批次坯体的修坯参数,如刀具型号、修坯时间、操作人员名单、环境温湿度等数据。通过大数据分析,识别高频损伤环节与薄弱环节,针对性地改进夹具设计、优化刀具角度或调整修坯手法。同时,定期对修坯人员进行技能培训与考核,强化其对坯体特性、刀具使用规范及安全操作要点的掌握,从人为操作层面降低磕碰损伤的发生概率,确保工业陶瓷干修坯工艺的稳定性和一致性。