干修坯工艺如何减少变形?修坯刀技巧与避坑指南
干修坯前的状态评估与水分控制 干修坯的核心在于对坯体含水率的精准把控,通常当坯体达到“皮革硬”阶段,即含水率降至10%-12%左右时进行最为适宜。这一阶段的坯体既保留了足够的韧性
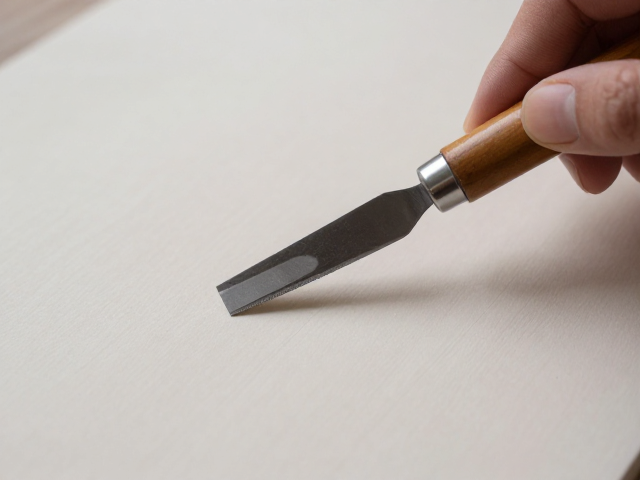
干修坯前的状态评估与水分控制 干修坯的核心在于对坯体含水率的精准把控,通常当坯体达到“皮革硬”阶段,即含水率降至10%-12%左右时进行最为适宜。这一阶段的坯体既保留了足够的韧性
精准控制坯料含水率与揉练均匀度 坯料的含水率直接决定了修坯时的物理强度,水分过高会导致坯体在旋转受力时发生塌陷或拉伸变形,而水分过低则容易产生裂纹。在实际生产环节中,必须通过标准
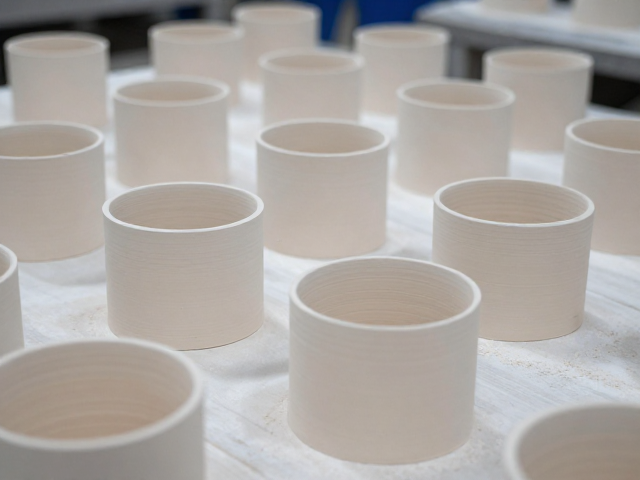
工业陶瓷干修坯的核心原理与表面缺陷控制 工业陶瓷在成型后,由于干燥收缩或模具脱模过程中的应力释放,坯体表面常存在微小的凸起、毛刺或尺寸偏差,干修坯工艺通过机械切削或研磨手段消除这
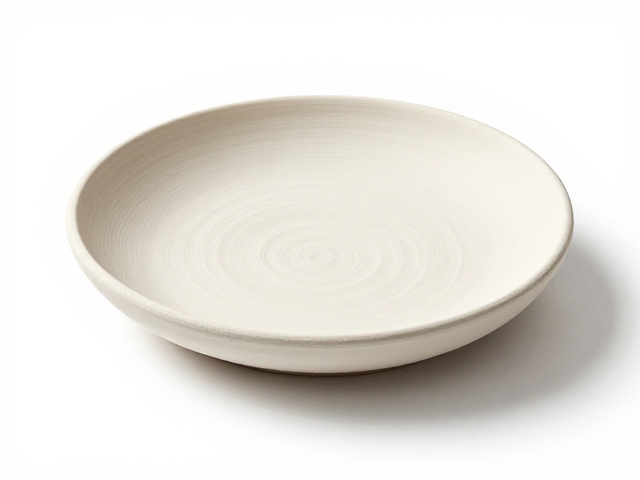
干修坯工艺的稀缺性与时间成本 手工修坯盘碟在陶瓷工艺体系中代表着极高的精度要求,其核心在于“干修”环节。不同于拉坯成型后的湿态修整,干修坯需要将经过初步干燥、处于皮革硬度状态甚至
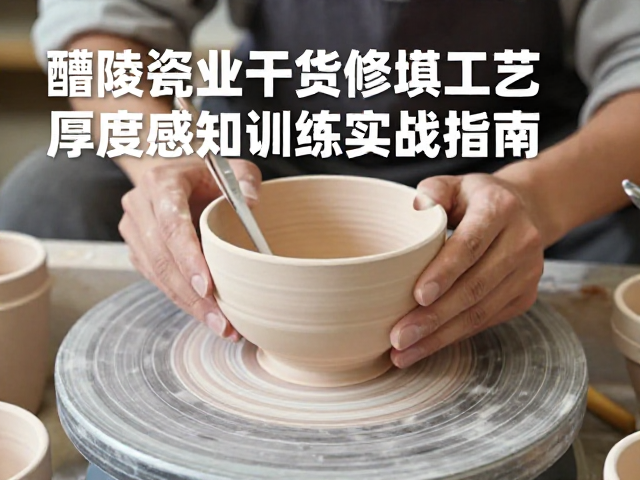
干修坯的核心逻辑与工具准备 干修坯并非简单的表面打磨,而是对素坯在失水过程中物理状态变化的精准把控。当坯体经过拉坯或注浆成型后,水分含量降至临界点,此时坯体具备了一定的硬度但仍保
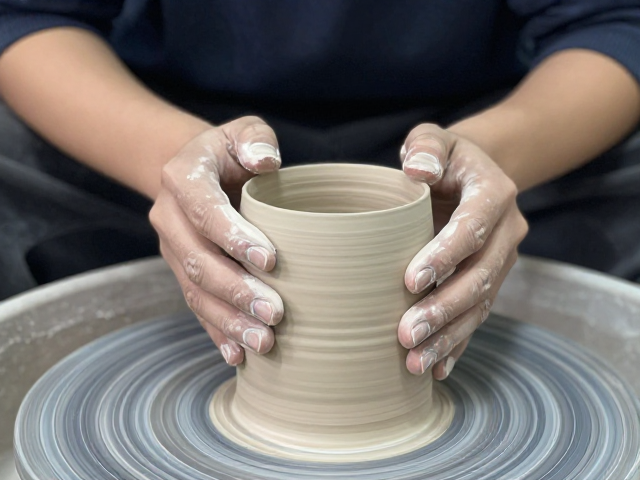
干修坯的核心逻辑与厚度基准 德化白瓷素坯在干燥定型后,表面会形成一层坚硬的“硬坯”,工匠需通过修坯刀对坯体进行二次加工,以去除注浆或拉坯留下的痕迹,使器型线条流畅、壁厚均匀。这一
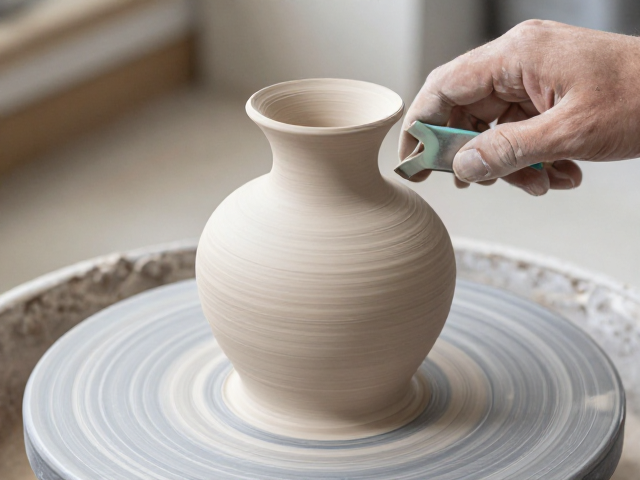
干修坯的核心定义与物理基础 干修坯,又称“修坯”或“荡坯”,是陶瓷制作中介于成型与施釉之间的一道关键工序。当素坯经过阴干达到皮革硬度(即含水量降至10%-15%左右)时,坯体具备
干修坯工艺防开裂技巧 干修环节的核心在于精准控制坯体含水率与修坯时间的匹配度,当坯体达到皮革硬度且表面无明显水分光泽时进行修整,能最大程度减少因应力释放不均导致的隐性裂纹。修坯刀
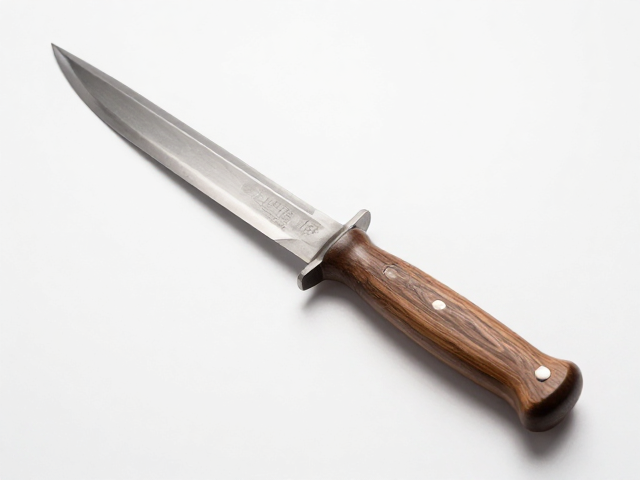
非遗干修坯技艺的指尖哲学 在陶瓷制作的漫长链条中,干修坯往往被视为成型前的预备工序,却实则是决定器物最终骨相的关键环节。所谓干修,是指在坯体经过初步干燥、达到皮革硬度至完全干燥的
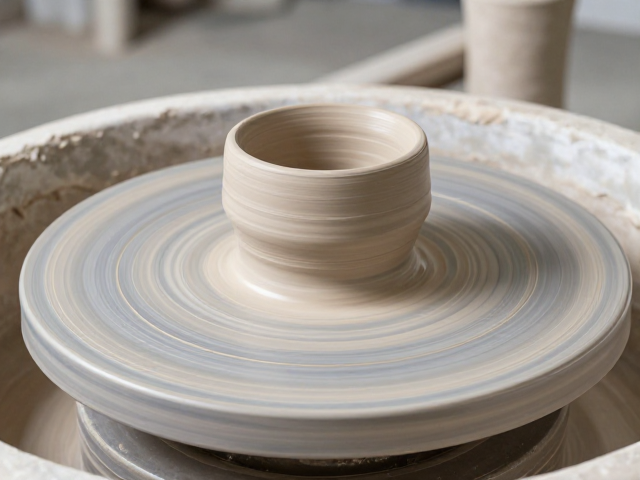
半干状态干修坯工艺的核心定义与材料特性 半干状态干修坯工艺是指在陶瓷坯体经过注浆或压制成型后,在含水率降至10%至20%之间,且坯体已具备一定机械强度但仍保留微量结合水的阶段,通
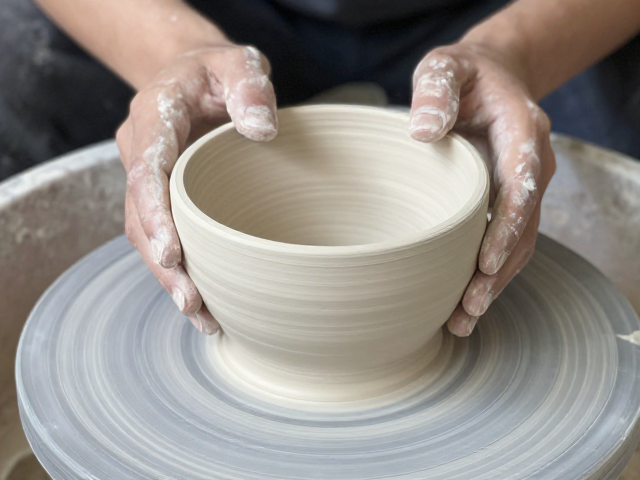
修坯前的素坯定型与水分控制 德化白瓷的修坯工艺始于素坯在窑烧前的精细处理,这一阶段的核心在于对泥料含水率的精准把控。德化特有的优质高岭土具有独特的可塑性,在拉坯成型后,坯体需经过
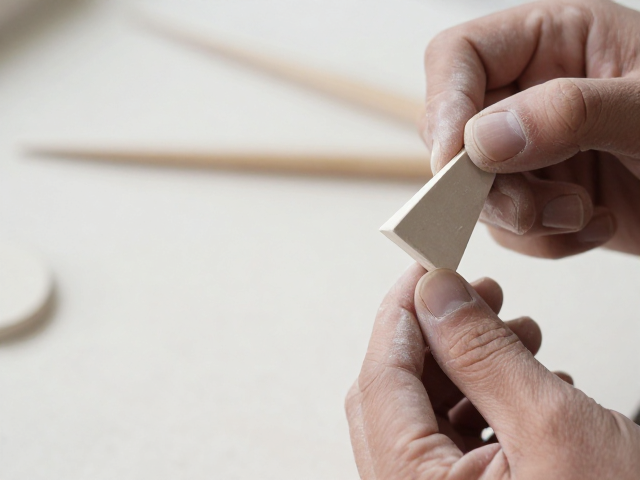
干修坯去棱去角的定义与基础逻辑 干修坯去棱去角是陶瓷制作中素坯干燥定型阶段的关键工序,主要发生在坯体含水率降至特定区间,通常被称为“皮革硬度”状态时。这一过程并非简单的物理切割,