干修坯工艺防开裂技巧
干修环节的核心在于精准控制坯体含水率与修坯时间的匹配度,当坯体达到皮革硬度且表面无明显水分光泽时进行修整,能最大程度减少因应力释放不均导致的隐性裂纹。修坯刀具需保持锋利,采用薄层多次的切削方式,避免一次性深挖造成坯体内部结构松动,特别是在坯体边缘和转角处,应力集中现象显著,需配合圆弧过渡手法进行软化处理,防止硬伤引发后续干燥过程中的崩角或开裂。
环境温湿度对干修质量有着直接且不可逆的影响,操作区域应保持通风良好但避免强风直吹坯体表面,室温建议维持在20-25摄氏度,相对湿度控制在50%-60%之间,这种微环境能延缓坯体表面水分蒸发过快导致的收缩应力。若发现坯体表面发白或干燥速度异常,应立即停止修坯,将坯体置于阴凉潮湿处回软至适宜状态,强行在过干状态下修坯会直接导致纤维断裂,形成肉眼可见的细纹,这种损伤在后期打磨中无法修复。
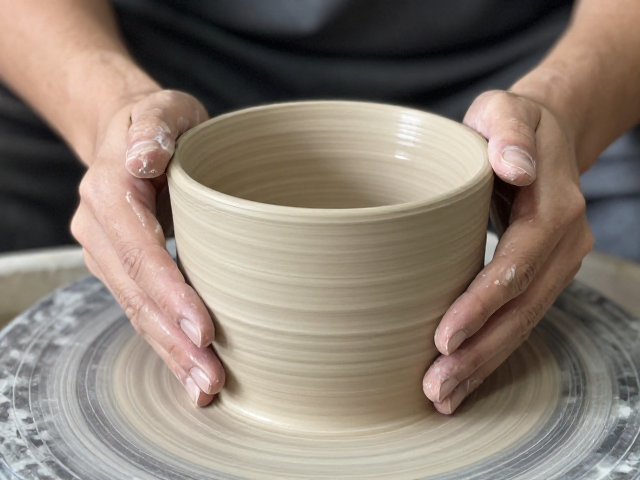
湿坯处理关键点解析
湿坯阶段的揉泥与醒坯是决定最终成品稳定性的基石,揉泥过程需严格遵循顺时针与逆时针交替的力度,确保泥料内部气泡完全排出且密度均匀,醒坯时间通常不少于24小时,期间需用湿布严密包裹坯体,防止水分流失导致泥料干硬,这一过程能让泥料中的水分分布达到分子级别的均衡,为后续成型提供均匀的物理基础。
成型过程中的接合与修整是湿坯处理的高风险区,无论是手工捏制还是模具成型,不同部位泥料的含水率差异极易在干燥初期形成“硬伤”,因此需重点检查接缝处,确保泥片之间无缝隙、无空气残留,并使用竹签或专用工具对接缝进行反复压实。成型完成后,坯体不可立即进入高温干燥流程,需先在阴凉通风处自然阴干2-3天,待坯体整体含水率降至临界点以下,方可逐步增加通风强度,这一缓冲期能有效释放成型过程中产生的内应力,规避结构性开裂风险。