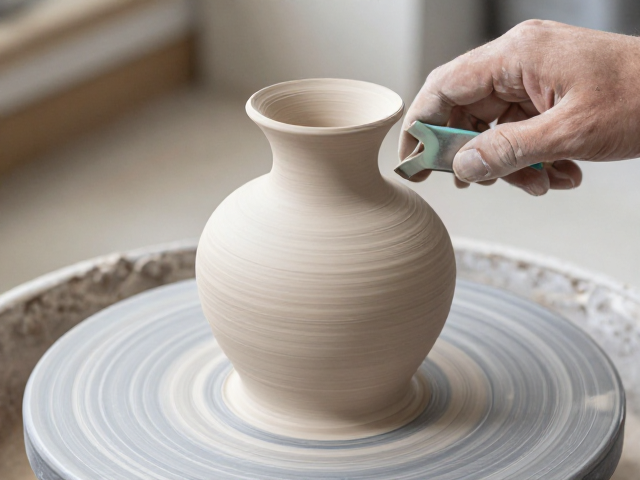
干修坯的核心定义与物理基础
干修坯,又称“修坯”或“荡坯”,是陶瓷制作中介于成型与施釉之间的一道关键工序。当素坯经过阴干达到皮革硬度(即含水量降至10%-15%左右)时,坯体具备了一定的强度但仍保留可塑性,此时使用专用刀具对坯体表面进行切削、刮平和修整,以消除成型过程中留下的接痕、变形或厚度不均。这一过程并非简单的表面打磨,而是通过物理切削重新定义器物的几何形态,直接决定了成品器型的挺拔度、线条流畅性以及整体的视觉张力。
从材料科学的角度来看,干修坯的效果高度依赖于泥料的配方与干燥曲线。高岭土与石英、长石的比例决定了坯体的收缩率与硬度。若泥料过软,修坯时易产生卷边或粘刀;若过干,则极易导致崩口或开裂。传统工艺中,匠人需严格监控环境湿度与温度,确保坯体内部水分均匀逸散,形成内外一致的应力结构。这种对物理状态的精准把控,是后续塑造出圆润饱满或犀利挺拔造型的物理前提,也是提升器物静态美感的基础逻辑。
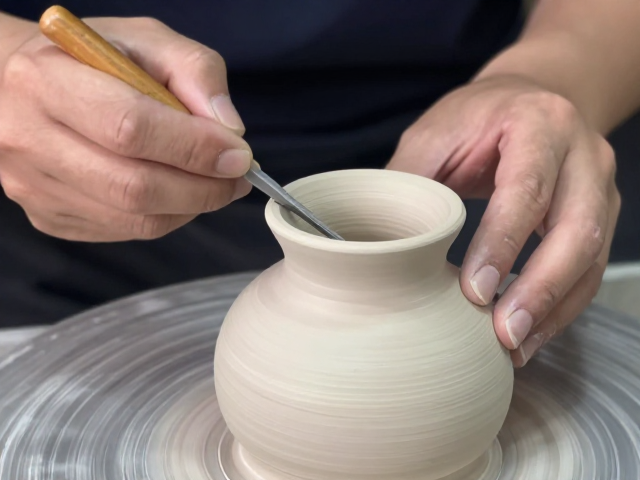
工具选择与切削手法的微观控制
修坯刀具的材质与形态直接影响切削面的质感与精度。传统上多采用牛角、竹片或高碳钢制成的修坯刀,现代工艺中也常见到硬质合金刀片。刀口的角度、厚度以及刃口的锋利程度,需根据器物的不同部位进行切换。例如,修整器口与器足时,需使用刃口较窄、硬度高的刀具以追求极致的平整与锐利;而在处理器腹曲面时,则需选用刃面较宽、弧度柔和的刀具,通过刮擦而非切割的方式,使坯体表面呈现出如肌肤般细腻的哑光质感。
切削手法的核心在于“受力均匀”与“顺势而为”。匠人在操作时,左手稳定托持坯体,右手控制刀具,通过手腕的细微转动来适应器物的曲面变化。对于大器,需分段多次修削,每刀切入深度控制在0.5-1毫米以内,避免一次性去除过多材料导致坯体受力不均而变形。对于小件器物,则更依赖指尖的触觉反馈,通过刀具与坯面的接触声音及阻力变化,判断切削深度。这种微观层面的控制能力,使得器物在视觉上能够消除人工痕迹,呈现出浑然天成的流畅线条,极大提升了造型的精致感。
造型美学的几何构建与视觉引导
干修坯不仅是技术操作,更是造型美学的再创作。通过修坯,匠人可以精确调整器物的壁厚比例,从而改变器物的视觉重量感。例如,在制作碗类器物时,通过修薄口沿并略微加厚底部,可以在视觉上形成上轻下重的稳定感,符合人体工学的持握需求,同时在视觉上产生轻盈挺拔的美感。这种对几何比例的微调,能够引导观者的视线流动,使器物在静止状态下仍具有动态的视觉张力。
器物的线条连贯性是修坯工艺提升美感的关键指标。无论是玉璧形口、葵口还是撇口,修坯时需确保每一道曲线都平滑过渡,无突兀的折角或凹陷。对于仿古器物,修坯还需严格遵循历史形制的比例特征,如宋代器物的含蓄内敛、明代器物的刚劲有力,这些风格差异往往体现在修坯时的刀法力度与切削角度中。精准的几何构建使得器物在光影下能产生丰富而和谐的明暗变化,增强器物的立体感与艺术感染力。
表面质感处理与光影互动
干修坯后的坯体表面状态直接影响施釉后的最终效果。经过精细修坯的素坯,表面应达到无刀痕、无砂眼、无颗粒感的平滑状态。这种微观层面的平整度,在施釉后能确保釉层均匀分布,避免出现积釉或露胎现象。若修坯粗糙,釉料会在凹凸处产生厚度差异,导致烧成后色彩不均或光泽度下降,破坏器物的整体美感。因此,修坯的细腻程度是决定器物表面质感是否温润如玉的关键因素。
此外,修坯工艺还会影响器物对光线的反射与散射特性。光滑的修坯面能产生柔和的漫反射,使器物在自然光下呈现出温润内敛的光泽;而经过特殊刀法处理的微纹理表面,则可能在釉层下形成细微的光影层次,增加器物的视觉深度。匠人通过控制修坯的最终光洁度,间接调控器物与光互动的方式,使器物在不同光照环境下展现出丰富的视觉层次,从而提升其艺术表现力与审美价值。