干修坯前的状态评估与含水率控制
干修坯并非在泥土完全干燥后进行的简单打磨,而是对坯体从湿润到干燥过程中物理状态变化的精准把控。这一阶段的核心在于判断坯体的“皮革硬度”或半干状态,此时坯体内部水分蒸发至临界点,结构强度足以支撑手工修整,但尚未因过度失水产生内应力。若操作过早,坯体过软会导致修削时粘刀、变形,破坏造型线条;若操作过晚,坯体过硬则极易在受力点产生微裂纹,甚至直接崩裂。工匠通常通过触感判断,手指轻压表面无凹陷,刀口切入时有细微阻力且断面光滑,即为最佳介入时机。
含水率的均匀分布是防止开裂的第一道防线。在干修前,必须确保坯体整体湿度一致,避免局部因干燥过快形成湿度差,从而在内部形成收缩不均的应力场。对于大型或厚壁器物,需预留更长的自然阴干时间,并定期翻转坯体,使各面受热、受风均匀。实际生产中,环境湿度应控制在50%-60%之间,温度保持在20-25摄氏度,这种温和的环境能延缓水分蒸发速度,让坯体内部的水分缓慢向外迁移,减少因表面迅速结壳而阻碍内部水分排出导致的龟裂风险。
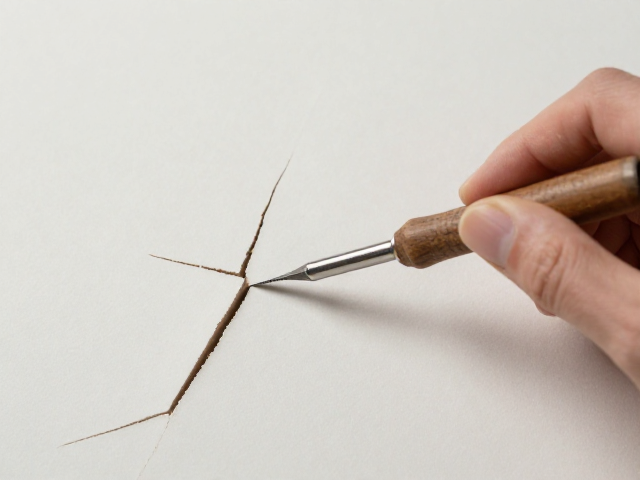
干修工具的选择与力学传导技巧
干修坯对工具的要求极高,刀具的材质、厚度及刃口角度直接影响修坯的效果和坯体的安全性。传统上,不锈钢薄片刀或专用修坯铲是主流选择,其刃口需经过精细打磨,保持锋利且无缺口,以便在切割时产生平滑的切面,减少对坯体纤维的撕裂。刀具的厚度需根据坯体的厚度进行选择,薄胎器物宜选用更薄的刀片以减小接触面积和压力,而厚壁器物则需稍厚的刀背以提供足够的刚性,防止修削过程中刀具弯曲导致受力不均。
操作时的力学传导需要极高的稳定性,修坯时应遵循“轻推慢走”的原则,利用手腕的细微动作带动刀具,而非依靠手臂的大幅度挥动。刀刃与坯体表面的接触角度通常保持在15-30度之间,以削去多余泥层的同时,避免垂直切入造成的深层裂纹。对于转角、底部等应力集中区域,需采用“多刀少量”的策略,每次削去的泥层厚度不超过1毫米,通过多次修整逐步达到预定厚度。这种渐进式的修削方式能有效分散应力,防止因一次性去除过多材料而导致坯体结构脆弱。
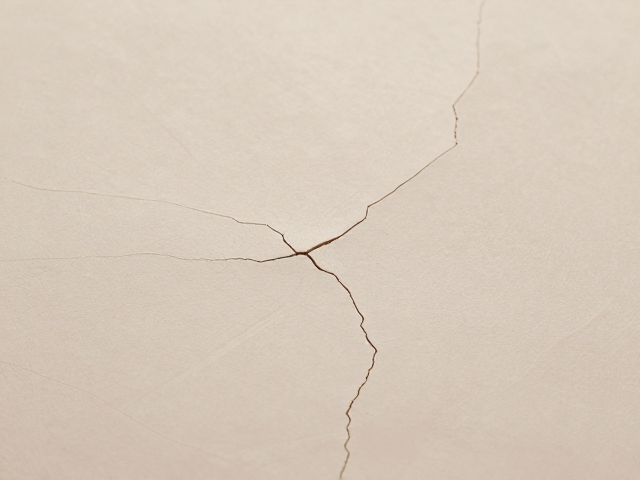
应力释放与微裂纹的预防性处理
在干修过程中,坯体内部残留的应力是导致后期开裂的主要隐患。当刀具切入坯体时,机械力会暂时改变局部应力分布,若坯体本身存在因干燥不均导致的隐性应力,这种外力可能诱发裂纹扩展。因此,修坯过程中需密切关注坯体表面的细微变化,一旦发现极细如发丝的纹路,应立即停止该区域的修削,并通过轻微按压或覆盖湿布进行局部保湿,让应力自然松弛。对于已经形成的微小裂纹,若深度未超过坯体厚度的10%,可用同种泥浆进行填补,再经干燥后再次修平,以恢复结构的连续性。
对于大型复杂造型的器物,干修坯需特别注意对称性和重心平衡。不对称的修削会导致坯体受力不均,增加开裂风险。工匠需定期将坯体置于水平面上检查其稳定性,确保无倾斜或晃动。在修削底部和足部时,需预留足够的支撑厚度,避免因底部过薄而在后续搬运或干燥过程中因自重产生断裂。此外,修坯完成后,坯体应立即置于无风、无直射光的环境中进行二次阴干,避免环境突变导致水分急剧蒸发,引发新的应力裂纹。
环境调控与干修后的干燥管理
干修坯完成后的干燥管理是防止开裂的环节,也是决定作品最终成品率的关键。此时坯体已无泥浆保护,对环境变化极为敏感。理想的干燥环境应具备空气流通但无直吹风,避免局部风速过大导致水分蒸发过快。在实际操作中,可使用加湿器维持环境湿度在50%左右,并在坯体周围放置吸水纸或湿布,通过毛细作用缓慢调节局部湿度,实现“等速干燥”。这种干燥方式能确保坯体整体同步收缩,避免因内外干燥速度差异产生的龟裂。
干燥周期需根据坯体的厚度和材质灵活调整,一般而言,小型器物需3-7天,大型器物则需1-2周甚至更长时间。在干燥过程中,需定期观察坯体表面色泽变化,当坯体颜色由深灰转为浅灰,且触感凉爽、无明显湿气时,方可视为干燥完成。若发现坯体表面出现粉化或细微裂纹,应立即停止干燥过程,检查环境湿度和通风情况,必要时可延长阴干时间。干燥完成后,坯体应尽快进入施釉或烧制流程,避免长时间暴露在空气中吸收湿气或灰尘,影响后续工序的质量。