旋坯后的微观缺陷识别与预处理
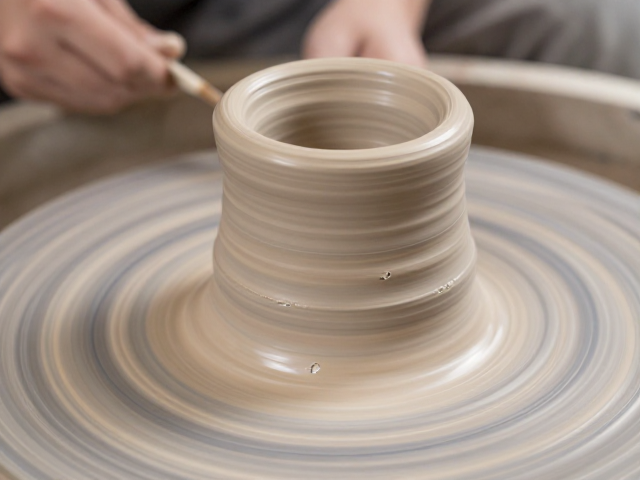
旋坯工序结束后的坯体表面往往存在着肉眼难以立即察觉的微细裂纹、砂眼或局部密度不均,这些细微瑕疵若不经处理直接进入干燥和烧成阶段,极易在高温下扩大为结构性破损。修补工作必须在坯体处于半干状态,即含水量控制在8%-12%之间时进行,此时的坯体具有适宜的黏性与强度,既能承受修补材料的附着,又不会因过度吸水导致变形。操作人员需使用高倍放大镜或侧光照明,仔细排查旋轮接触面留下的螺旋纹深浅不一处,以及泥料颗粒分布不均形成的微小气孔。
在确定瑕疵位置后,需对修补区域进行精细清理,去除表面的浮尘和松散颗粒,通常使用柔软的羊毛刷配合少量清水轻轻擦拭,随后用细纱布吸干多余水分,确保修补界面干燥洁净。这一步骤至关重要,因为界面残留的水分或杂质会阻碍修补泥料与坯体的分子间结合,导致后期出现空鼓或脱落。清理过程中需保持动作轻柔,避免对原本脆弱的坯体造成二次损伤,特别是对于薄胎或异形件,需特别注意受力点的保护。
修补泥料的配比与调制标准
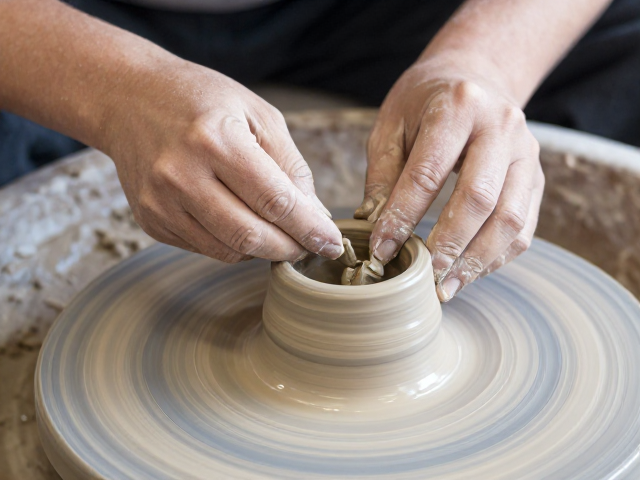
修补泥料的选择与调制是决定修补质量的核心环节,其物理性能必须与原坯体高度匹配,以确保干燥收缩率和烧成收缩率一致,避免因应力差异导致开裂。传统工艺中,修补泥料通常选用与原坯体相同的瓷土或高岭土,并需经过严格的过筛处理,一般使用80-120目筛网,以去除粗颗粒杂质。为了增强泥料的黏附力和可塑性,部分配方中会加入少量羧甲基纤维素(CMC)或明胶作为增塑剂,添加比例需控制在0.5%-2%之间,并通过实验室小样测试确定最佳比例,确保泥料在涂抹后不流淌、不收缩过快。
调制过程中,泥料的水分含量需精确控制,通常比坯体当前含水量高出1%-2%,以补偿干燥过程中的水分损失并促进界面融合。搅拌时需使用电动搅拌机低速均匀搅拌,避免引入过多气泡,搅拌时间控制在3-5分钟,直至泥料呈现均匀的膏状,无干粉团块。调制好的泥料需静置醒泥15-30分钟,使水分充分渗透至每一个颗粒,提升泥料的可塑性和黏性。醒泥后的泥料需再次检查,如有结块需重新搅拌,确保其质地细腻、均匀,像牙膏般具有适当的延展性和黏附力。
精细修补操作与工具运用
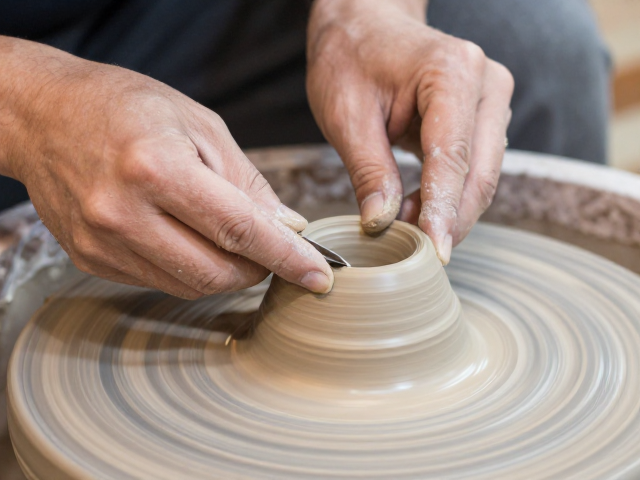
针对旋坯后留下的微小砂眼和浅层划痕,推荐使用尖头竹签或硬质塑料刮刀蘸取少量修补泥料进行点补。操作时,需将泥料精准填入瑕疵凹陷处,略高于坯体表面0.1-0.2毫米,以预留干燥收缩的空间。对于大面积的细微疏松区域,可采用软毛刷蘸取稀泥料进行薄涂,再用刮板轻轻刮平,确保修补层与原坯体表面平滑过渡,无明显接痕。整个过程需保持手部稳定,动作要轻、准、快,避免反复涂抹导致泥料水分流失或与原坯体混合不均。
在处理较深的裂纹时,需先用细针或刀片将裂纹内部清理干净,再用竹签将修补泥料深入裂纹内部,确保无空隙残留。对于裂纹开口处,需用刮刀轻轻压实,使泥料与裂纹壁紧密贴合。修补完成后,需立即用湿海绵轻轻擦拭修补部位周围,去除残留的泥渍,防止干燥后形成明显的修补痕迹。对于特殊造型或曲面部位,需使用与曲面贴合的软质工具进行修整,确保修补层与坯体表面弧度一致,避免产生应力集中点。
干燥控制与后期检验
修补后的坯体需置于恒温恒湿环境中进行缓慢干燥,环境温度建议控制在20-25℃,相对湿度保持在50%-60%,以避免水分蒸发过快导致修补层开裂或与坯体分离。干燥过程中需定期观察坯体表面变化,特别是修补部位,如发现修补层出现细微裂纹,需立即用湿布覆盖局部,减缓干燥速度,或用少量稀泥料进行二次修补。干燥时间通常需24-48小时,具体时长需根据坯体厚度、环境条件及泥料配方灵活调整,直至坯体完全干燥,手感坚硬,无明显潮湿感。
干燥完成后,需对修补部位进行细致检验,使用手指轻轻触摸,感受修补层与原坯体的平滑度,检查是否有凹陷、凸起或裂纹。对于视觉要求较高的产品,还需在自然光下多角度观察,确保修补痕迹不明显,色泽与原坯体一致。若发现修补效果不佳,需立即进行二次处理,或根据瑕疵程度评估是否需要进行局部打磨后重新修补。检验合格的坯体方可进入下一道干燥或烧成工序,确保产品质量符合标准,避免因细微瑕疵导致整批产品报废。