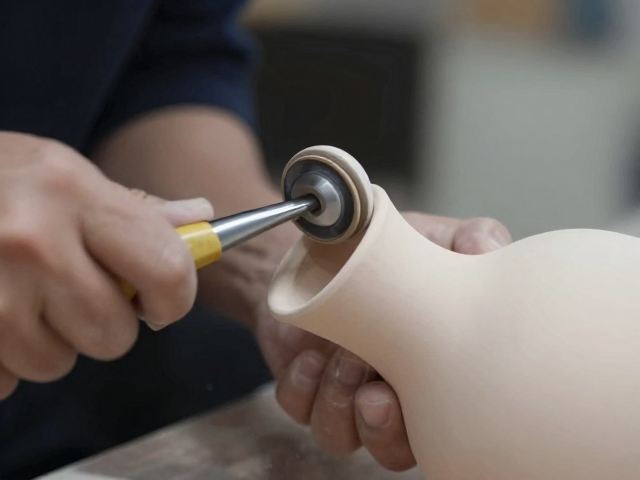
滚轮刀选型与瓶体材质的匹配逻辑
干修坯工艺中,瓶体滚轮刀的选型直接决定了坯体表面的致密度与光洁度,核心在于刀刃材质与陶瓷泥料硬度的物理匹配。氧化铝陶瓷滚轮刀因其高耐磨性和化学稳定性,成为处理高岭土、长石类硬质坯料的主流选择,其莫氏硬度可达9级以上,能有效抵抗坯料中石英颗粒的磨损。相比之下,碳化钨滚轮刀在面对含有大量粗颗粒瘠性原料的坯体时,能提供更强的切削力,减少坯体开裂风险,但需定期校准以保持刃口锋利度,避免因钝化导致坯体表面出现毛刺或拉扯痕迹。
刀刃几何形状的设计需严格对应瓶体的曲率变化。对于瓶肩与瓶底等曲率变化剧烈的部位,采用圆弧刃口或锥形刃口的滚轮刀能更好地贴合曲面,实现均匀受力;而在瓶身直线段,平刃或微弧刃口则有助于维持坯体厚度的一致性。实际生产中,刃口宽度通常控制在2-5毫米之间,过宽的刃口易造成局部压力过大导致坯体变形,过窄则可能因接触面积不足导致修坯不匀。通过调整刀刃角度,使其与瓶体表面形成15-30度的夹角,可显著降低修坯过程中的摩擦力,提升坯体表面的平整度。
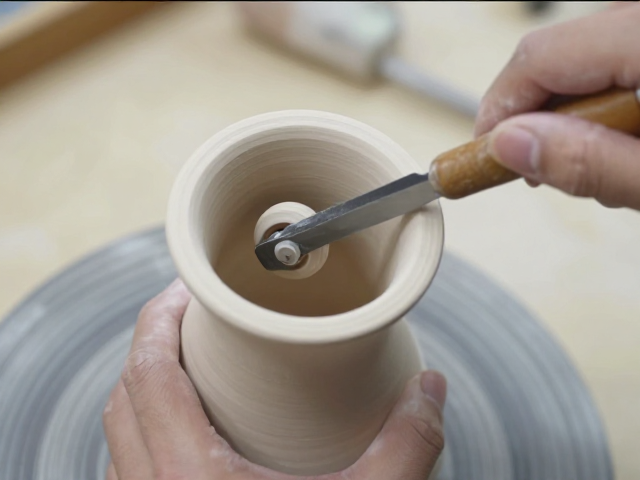
修坯过程中的参数控制与稳定性维持
修坯过程中的线速度与进给速度是影响瓶体表面质量的关键动态参数。线速度过高会导致滚轮刀与坯体接触时间缩短,切削力波动大,易在瓶体表面留下振纹;线速度过低则会增加摩擦热,可能导致坯体局部干燥过快而开裂。一般建议将滚轮刀与瓶体的相对线速度控制在0.5-1.5米/秒范围内,具体数值需根据坯料含水率及粘度进行微调。进给速度应与线速度形成稳定的比例关系,通常进给速度不超过线速度的30%,以确保每次切削的厚度均匀,避免局部过厚或过薄导致的应力集中。
压力控制是维持修坯稳定性的另一项核心要素。滚轮刀对坯体的接触压力需保持在恒定且适中的水平,过大的压力会增加刀具磨损并可能导致坯体变形或开裂,过小的压力则无法有效去除坯体表面的松散颗粒。在实际操作中,可通过气动或液压系统对滚轮刀施加恒定的背压,压力值通常控制在5-20公斤力之间,具体数值需根据瓶体壁厚和坯料强度进行调整。此外,滚轮刀的转速稳定性也至关重要,电机驱动系统需配备高精度编码器,确保转速波动不超过±2%,以避免因转速不均导致的瓶体表面波纹。
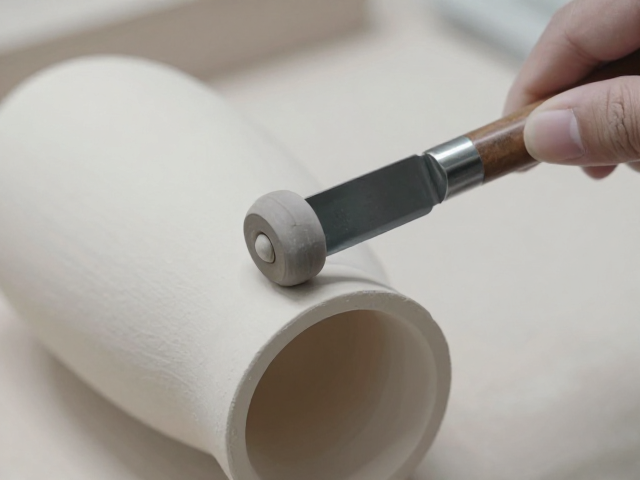
日常维护与刀具寿命管理
滚轮刀的日常维护是保证其修坯效果和延长使用寿命的基础措施。每次修坯作业结束后,需立即清理刀刃表面附着的坯料残渣,防止残留物硬化后影响刃口锋利度或导致修坯缺陷。建议使用软毛刷或超声波清洗设备对刀刃进行清洁,避免使用硬质工具刮擦导致刃口损伤。对于氧化铝陶瓷滚轮刀,还需定期检查刃口是否有微裂纹或崩缺,发现轻微损伤应及时进行研磨修复,严禁继续使用有明显缺陷的刀具进行修坯作业。
刀具的存放环境对其性能保持具有重要影响。滚轮刀应存放在干燥、无腐蚀性气体的环境中,避免潮湿导致刀具基体生锈或涂层脱落。对于高精度修坯用的滚轮刀,建议采用专用刀架进行存放,避免刀具相互碰撞或受压变形。在长期未使用的情况下,需定期对刀刃进行保养,涂抹少量防锈油或专用保护剂,防止氧化。此外,建立详细的刀具使用记录,跟踪每把滚轮刀的使用次数、修坯瓶体数量及出现的问题,有助于预测刀具寿命,及时更换老化刀具,确保修坯工艺的连续性和稳定性。