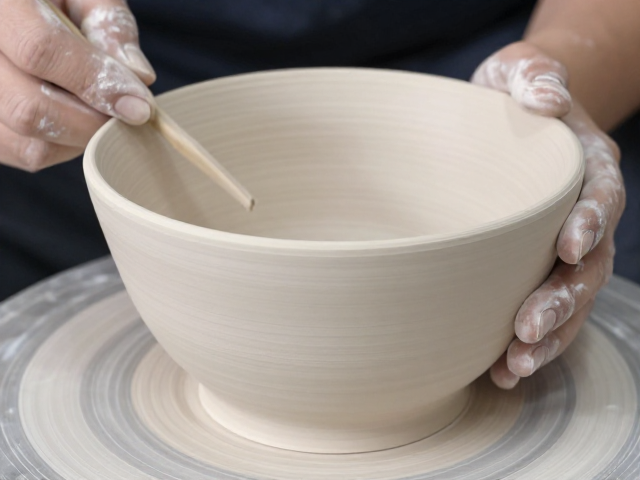
修坯工序对坯体表面质量的决定性作用
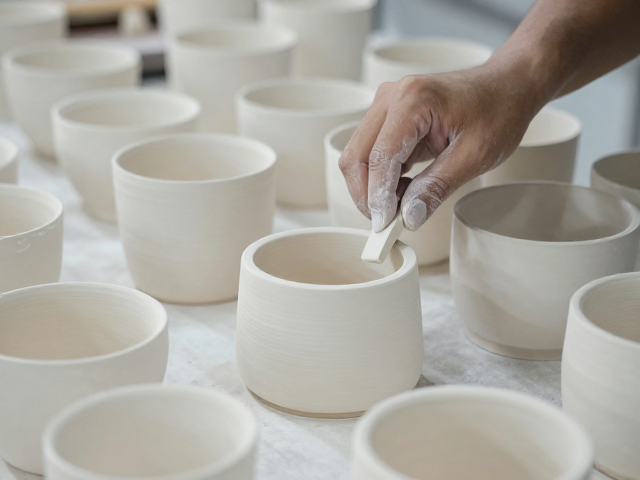
修坯是连接成型与施釉的核心环节,其核心目的在于消除素坯在干燥及成型过程中产生的微小变形,并构建出口感细腻、厚度均匀的几何表面。在半干状态下,坯体含水量通常控制在3%至5%之间,这一湿度区间使得泥料既具备足够的硬度以支撑切削作业,又保留了一定的可塑性以防止崩边或开裂。工匠使用特制的修坯刀,依据模具或设计图纸的标准,对坯体外壁、内壁及足部进行精细切削。这一过程不仅是物理形状的修正,更是对坯体致密度的再优化,通过刀具对坯体表面的挤压与摩擦,进一步压实表层颗粒,减少气孔率,为后续釉层的均匀附着奠定坚实的物理基础。
修坯的质量直接决定了成品率与最终产品的视觉效果。若修坯过深,会导致坯体壁薄如纸,在后续干燥和烧制过程中极易因应力不均而变形或破裂;若修坯不足,则会保留过多的泥料,导致产品沉重且釉面容易产生缩釉或流釉现象。实际操作中,修坯刀的角度需严格控制在15至30度之间,以确保切削面平滑无刀痕。对于高白泥或特种陶瓷,修坯还需特别注意去除坯体表面的“泥皮”,即因水分蒸发过快形成的致密硬层,这层物质若未被彻底清除,会在烧成后形成明显的色差或瑕疵。
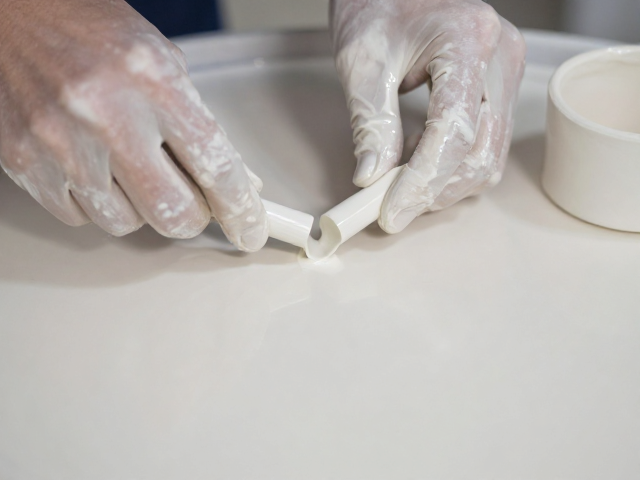
施釉前表面处理与洁净度控制
在修坯完成后,坯体表面往往残留有细微的泥浆颗粒、粉尘以及修坯过程中产生的碎屑,这些杂质是釉面缺陷的主要诱因。施釉前的关键步骤在于彻底的清洁与打磨。通常采用软毛刷或专用吸尘设备清除浮尘,对于表面存在细微划痕或凹凸不平处,需使用细砂纸或浮石进行轻度打磨。这一过程旨在消除微观层面的不平整,使坯体表面达到特定的粗糙度标准,通常建议表面粗糙度Ra值控制在0.8至1.6微米之间,以增强釉料与坯体的机械咬合力,防止烧成后出现剥釉现象。
洁净度的控制还需关注环境因素。施釉前的坯体应置于无尘室或经过严格过滤的空气中静置,避免空气中的悬浮颗粒附着在坯体表面。若坯体表面存在油性污渍或手印,需使用无水乙醇或专用清洁剂进行局部擦拭,确保坯体表面处于高洁净状态。此外,坯体的含水率需再次确认,若修坯过程中因摩擦生热导致局部水分蒸发过快,需进行适当的加湿平衡处理,确保坯体整体含水率均匀,避免因局部干燥过快而在施釉后产生裂纹或釉面气泡。
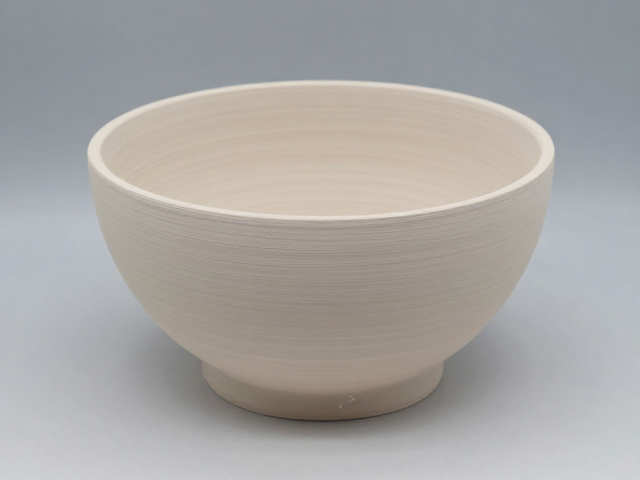
半干坯体的含水率精准调控
半干状态下的坯体含水率是决定施釉效果的核心参数。不同种类的陶瓷原料,其最佳施釉含水率存在差异。以常见的高岭土瓷坯为例,施釉前的含水率宜控制在5%至7%之间;若使用球土含量较高的坯体,含水率可适当降低至3%至5%。含水率过高,坯体吸釉速度过快,导致釉层过厚,易产生流釉、堆积等缺陷;含水率过低,坯体吸釉能力不足,釉层附着力差,易出现漏釉、针孔等问题。因此,在施釉前需使用专业的水分测定仪对坯体进行多点采样检测,确保整体含水率的一致性。
含水率的调控需结合环境温湿度进行动态调整。在高温高湿环境下,坯体水分蒸发缓慢,需延长晾坯时间或降低环境湿度;在低温干燥环境下,坯体水分蒸发迅速,需缩短晾坯时间或增加环境湿度,甚至采用喷雾加湿设备进行局部微调。此外,坯体的厚度差异也会影响水分分布,厚壁部位水分蒸发慢,薄壁部位蒸发快,因此在施釉前需对厚薄交界处进行重点监测,必要时采用局部覆盖保湿材料,确保坯体整体含水率均匀,为施釉提供稳定的物理条件。
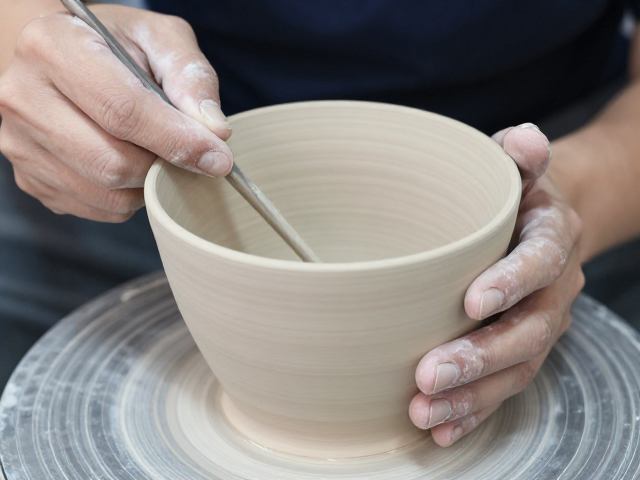
施釉工艺与坯体吸釉性能的匹配
施釉方法的选择需严格依据坯体的形状、大小及吸水率特征。浸釉适用于形状简单、批量生产的制品,施釉时需控制浸釉时间,通常为1至3秒,通过坯体吸釉量的变化来精确计算釉层厚度。喷釉适用于形状复杂、大型制品或需要局部厚釉的场合,喷枪压力通常控制在0.2至0.4MPa,喷枪与坯体距离保持在20至40厘米,以确保釉雾均匀覆盖。淋釉则多用于不规则形状或艺术陶瓷,通过控制釉料流速和覆盖范围,实现特殊的艺术效果。
釉料的配方与施釉工艺需与坯体性能高度匹配。对于吸水率较高的坯体,需选用粘度较高、固含量适中的釉料,以防止釉层过薄或透底;对于吸水率较低的坯体,需选用粘度较低、流动性好的釉料,以增强釉层的均匀性和附着力。施釉过程中,需实时监控釉料的细度、比重和温度。例如,釉料细度通常控制在200-300目,比重控制在1.4-1.6g/cm³,温度控制在20-25℃。这些参数的稳定控制,是确保釉面平整、光泽度一致及无缺陷的关键。
干燥定型与烧前质检的标准流程
施釉后的坯体需经过严格的干燥定型过程,以去除釉层中的自由水,防止烧成时因水分急剧蒸发导致坯釉剥离或炸裂。干燥过程需遵循“慢干、匀干”的原则,初期干燥温度控制在30-40℃,相对湿度保持在60%-70%,后期逐渐降低湿度,加速水分排出。干燥时间视制品厚度而定,通常为2-4小时,期间需定期翻转制品,确保各部位干燥均匀,避免因干燥不均产生内应力。
干燥完成后,需进行严密的烧前质检。质检内容包括釉面完整性、厚度均匀性、无针孔、无气泡、无流釉、无缩釉等缺陷。使用肉眼观察、放大镜检测及专用测厚仪进行综合评估。对于存在缺陷的坯体,需根据缺陷类型进行修复或报废处理,严禁将缺陷坯体进入烧成工序。质检标准需符合行业通用规范,确保每一件产品在入窑前均达到预定质量要求,从而保障最终烧成产品的品质稳定性和一致性。