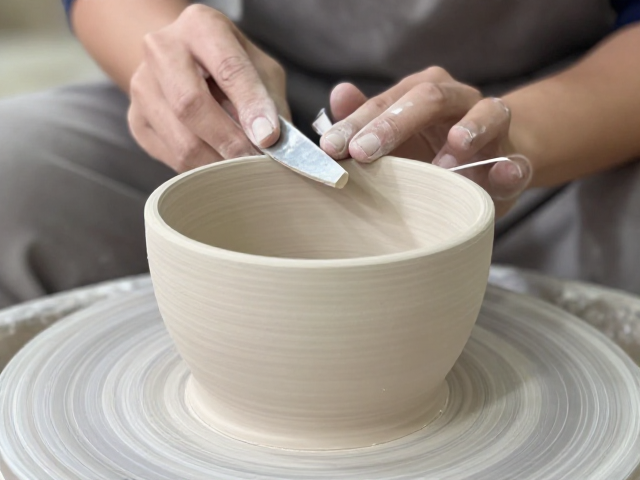
干修坯前的素坯状态评估与预处理
干修坯的核心在于对素坯含水率的精准把控,通常在坯体晾干至“皮革硬度”阶段进行,此时坯体表面无水分渗出,敲击声清脆,但内部仍保留一定韧性,既不会因过干碎裂,也不会因过湿粘刀。在进行任何修整前,需仔细检查坯体表面是否有因干燥不均导致的裂纹或变形,轻微的发丝裂纹可通过后续修坯填补,但结构性裂缝则需剔除重做,以免烧制时炸裂。
素坯表面若残留泥屑或干燥过程中形成的硬皮,必须先行清理。使用细纱布或专用海绵蘸取少量清水轻轻擦拭坯体表面,去除浮尘和杂质,随后用干布吸去多余水分。这一步骤能确保修坯刀具与坯体接触面光滑,避免杂质混入泥层导致坯体内部出现气泡或分层,为后续刮水和修形提供洁净的基础面。
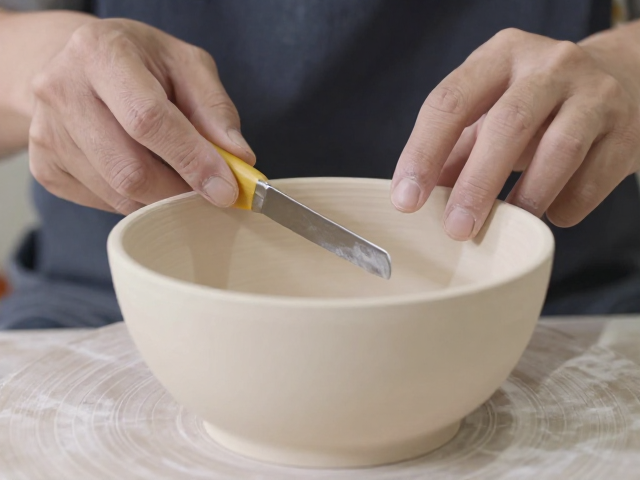
刮水工具的选择与持刀姿势规范
刮水工具多选用牛角刮子、塑料刮板或金属修坯刀,其中牛角刮子因质地柔韧、不易划伤坯体且能形成光滑表面,常用于精细部位;塑料刮板适用于大面积平整刮削;金属修坯刀则用于切削较硬的坯体或修整底部。工具刃口应保持平滑无缺口,若使用金属刀,需定期打磨以确保切削流畅,避免刃口粗糙导致坯面出现拉丝或毛刺,影响最终釉面效果。
持刀姿势直接影响修坯的稳定性与安全性。通常采用右手持刀,拇指按在刀背上方控制力度,食指和中指夹住刀柄中部,左手扶稳坯体或旋转台。刀身与坯体表面保持30-45度的倾斜角,利用刀刃前段接触坯面,通过手腕发力而非手臂大力推拉,使切削动作轻柔均匀。对于圆形器皿,需配合转台缓慢旋转,保持刀锋与坯体接触点的角度一致,确保修出的曲面流畅自然。
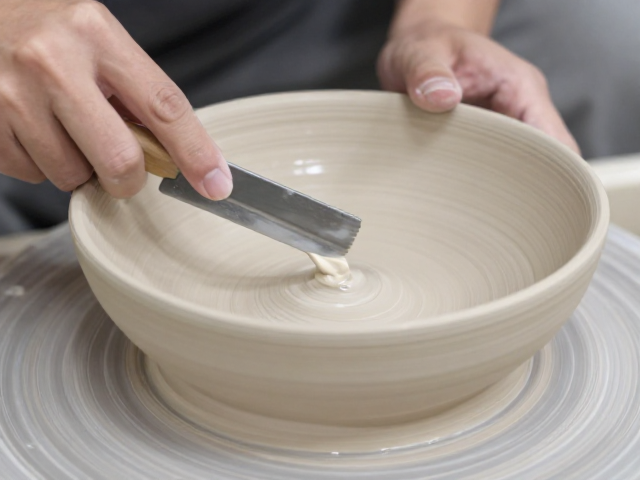
刮水技巧与坯面平整度控制
刮水的主要目的是去除坯体表面的泥浆层和不平整部分,形成均匀的坯面。操作时,刮刀应从坯体下部向上部或从中心向边缘单向推进,避免来回刮擦导致坯面起毛或厚度不均。对于腹部曲面,刮刀应贴合弧度缓慢滑动,利用刮刀的弧度引导切削方向,每刀切削厚度控制在1-2毫米以内,过厚易导致坯体受力不均产生隐性裂纹。
在处理转角、口沿等细节部位时,需减小刮刀角度,采用轻触式切削。口沿处常因泥浆堆积而较厚,需用细刃工具小心削去多余部分,使口沿厚度与器壁一致,烧制时受热均匀,避免口沿变形或开裂。刮水过程中需频繁观察坯面状态,若发现局部过薄或凹陷,应立即停止切削,用湿泥填补后重新修整,确保整体坯壁厚度均匀,通常日用瓷坯壁厚度建议在1.5-3毫米之间,具体视器型而定。
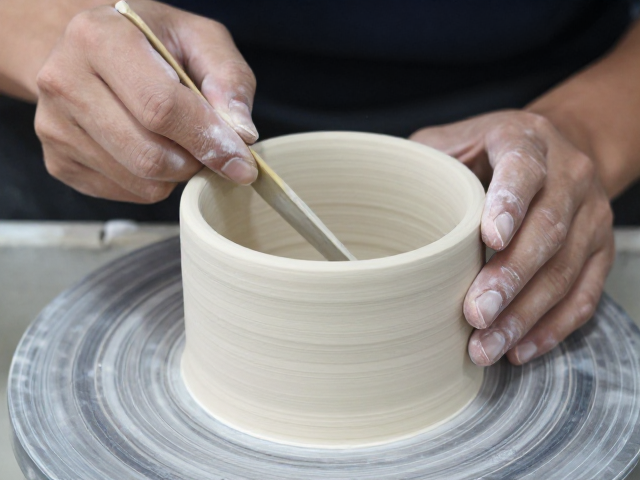
素坯修整与底部处理要点
素坯修整不仅限于表面刮水,还包括对器型轮廓的精细塑造。使用修坯刀对颈部、肩部、腹部等过渡区域进行打磨,消除刀具痕迹,使曲线流畅自然。对于拉坯成型的坯体,需重点检查器身是否对称,可用手轻触感知壁厚差异,通过局部削薄或填补进行微调,确保视觉上的平衡感。
底部处理是干修坯的关键环节,直接影响坯体烧制时的稳定性。底足应修整为平整或微弧状,确保坯体放置平稳。底足与器身连接处需彻底清理干净,去除积泥,防止烧制时因泥料堆积导致粘连或开裂。底足圈足的高度和宽度需符合设计规范,通常圈足宽度约为器身直径的1/3至1/4,高度适中,既保证稳定性,又便于装烧。修整完成后,需用软毛刷清理底部碎屑,再用湿海绵轻拭,确保底足洁净无泥渣,为后续施釉和入窑做好准备。