修坯前的坯体状态评估与工具选择
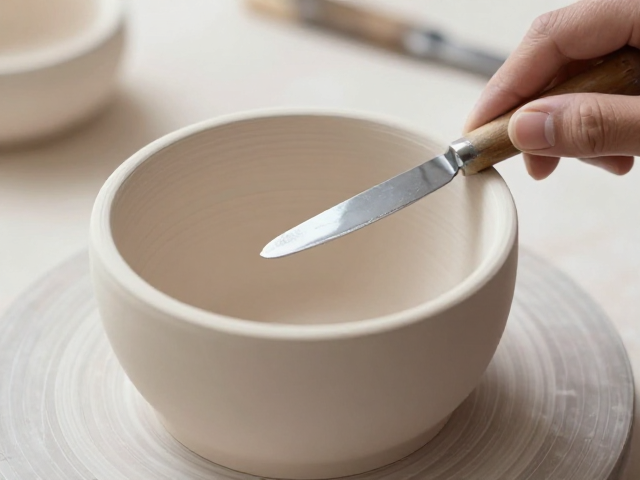
修坯的核心在于对泥料含水率的精准把控,通常要求坯体处于皮革硬度阶段,即触感微凉、按压有弹性但不粘手。这一阶段的泥料既保留了足够的可塑性以应对切削,又具备足够的刚性以支撑自身结构,避免在刀具压力下发生塌陷或变形。若坯体过湿,刀具容易带起泥屑,导致表面粗糙且难以修整出锐利的线条;若坯体过干,则极易在受力不均时开裂,甚至直接崩角。因此,在动手前,需通过指尖轻触坯体表面感受湿度,必要时可用湿布包裹未修整部位进行微调,确保整件器物处于最佳的加工区间。
工具的选择直接决定了修坯的精细程度与最终成品的质感。传统的修坯刀多由高碳钢或不锈钢制成,刀刃角度通常控制在20到30度之间,以平衡锋利度与耐用性。对于大件器物或需要去除大量泥料的粗修阶段,应选用刃口较宽、刀身厚重的刀具,利用其惯性切割,提高效率;而在处理壶嘴、把手等细节部位或进行精修时,则需换用刃口窄小、刀身细长的刀具,以便掌控力度与角度。此外,刀柄的材质与形状也会影响操作的稳定性,防滑且符合手感的刀柄能减少长时间操作带来的疲劳,确保每一刀的精准与连贯。
切削手法与力度控制的核心逻辑
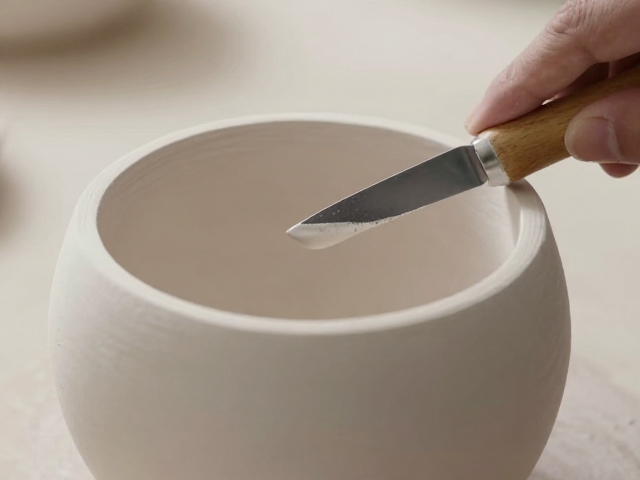
修坯时的运刀轨迹需严格遵循坯体的受力结构,通常采用“推刀”而非“拉刀”的方式,即刀刃切入泥料后,顺着坯体弧度向外推出,这样能减少刀具对坯体的横向剪切力,降低开裂风险。在切削过程中,手腕需保持放松,以肘部为轴心带动小臂运动,利用身体的重心变化来传递稳定的压力,而非单纯依赖手指的掐捏。每一次下刀的深浅需均匀一致,避免在同一位置反复刮削,以免因局部应力集中导致坯体结构松散。对于器皿内壁的修整,刀具与坯体内壁的接触角度应保持在30到45度之间,既能有效去除多余泥料,又能保持内壁的平滑与厚度均匀。
力度控制是修坯成败的关键,需根据坯体的不同部位灵活调整。在坯体较厚实的底部或颈部,可适当加大下刀力度,快速去除冗余泥料;而在壶口、肩部等转折处或薄胎部位,则需极度轻柔,采用“蜻蜓点水”式的轻触切削,避免一刀下去造成不可逆的损伤。在实际操作中,修坯并非一次性完成的过程,而是需要多次、小量地去除泥料。每修一刀后,需用软布或海绵清理掉表面的泥屑,观察坯体形态变化,判断是否需要进一步修整。这种“修-清-观”的循环操作,能最大限度地减少失误,确保坯体形态的精准还原。
细节处理与表面光洁度的提升
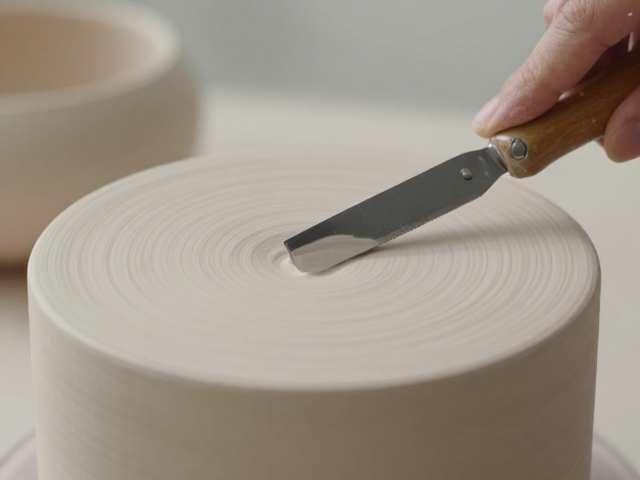
器物的转折处与边缘是修坯中最易出现瑕疵的部位,也是体现工艺水平的关键。在处理壶嘴、把手与器身的连接处时,需特别注意泥料的过渡与融合。修坯刀需以极小的角度切入连接处的缝隙,逐步修整出台阶状的过渡面,随后用刮片或湿海绵对连接处进行抹平处理,使不同部位的泥料在视觉上浑然一体,避免出现明显的接痕或堆积。对于壶口边缘,需保持刀具与口沿平行,匀速旋转坯体,修整出口沿的圆润度与厚度一致性。若发现边缘有微小毛刺或不平整,可用细砂纸或湿布轻轻打磨,切忌用力过猛导致口沿变形或变薄。
表面光洁度的提升不仅依赖于刀具的锋利度,更取决于修坯后的整理工作。在粗修完成后,坯体表面可能仍存在细微的刀痕或凹凸不平,此时需使用修坯刀的钝边或专用的刮片,以极轻的力度对表面进行整体刮拭,消除刀痕,使表面趋于平滑。对于追求极致光滑的器物,可在坯体稍干后,用湿海绵包裹软布,以画圈的方式对表面进行抛光处理。这一过程需格外小心,避免海绵中的水分过多导致坯体吸湿变软,影响后续定型。通过精细的表面处理,不仅能提升器物的美观度,还能减少烧制过程中因表面应力不均导致的变形或开裂现象。