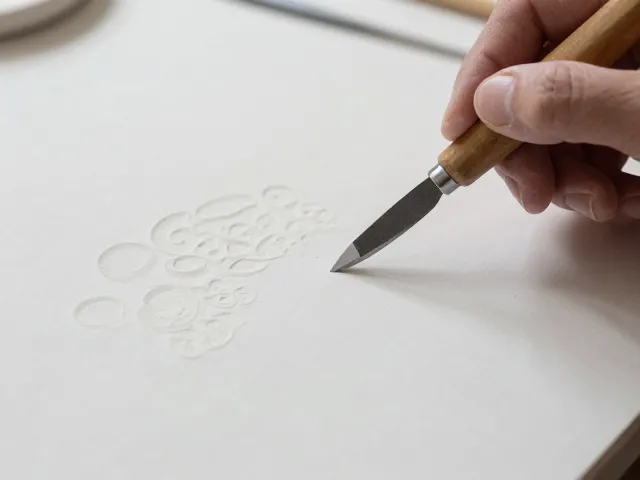
釉下彩装饰中陶艺刻刀的技法逻辑与肌理构建
陶艺刻刀在釉下彩工艺中扮演着构建底层视觉骨架的角色,其核心价值在于通过物理切削改变坯体表面的微观形态,从而在后续施釉和高温烧制过程中形成独特的光影与质感差异。不同于表面绘画,刻刀技法直接作用于未入窑的素坯或半干坯体,工匠需精准控制刀锋与坯体的接触角度与深浅,利用“留白”与“刻痕”在釉层中形成天然的积釉与薄釉区域。当窑温升至1200摄氏度以上时,积釉处因釉料堆积显得温润厚重,而刻痕处釉层变薄甚至露出土胎,这种由物理深度决定的色彩深浅变化,是釉下彩区别于纯平面印刷装饰的根本特征。
在实际操作层面,不同形状的刻刀对应着严密的力学传导逻辑。平口刀适合大面积的刮削与平整处理,能确保釉面在覆盖刻痕后保持相对均匀的张力;尖头刀则用于勾勒精细线条,要求运刀时手腕稳定,保持速度均匀,避免在坯体表面留下崩口或毛刺,因为这些微小的瑕疵会在高温下被放大,导致釉面出现针孔或缩釉现象。工匠通常采用“双刀法”,即一手持坯固定,另一手运刀,通过刀刃切入坯体的深度来预设最终的色彩层次,这种技法对材料的收缩率有着极高的容忍度要求,需严格计算泥料在干燥与烧制过程中的体积变化,以确保图案在成品中不发生不可控的变形或断裂。
陶瓷贴花设备在釉下彩中的定位精度与转印控制
陶瓷贴花设备在现代釉下彩生产中承担着标准化图案复制与高精度定位的功能,其技术核心在于解决水性或油性颜料在转移过程中的稳定性与位置准确性。传统的手工贴花容易因人为操作导致图案歪斜或错位,而自动化贴花设备通过机械传动系统与视觉定位传感器,能够将微缩的陶瓷花纸精准贴合于曲面或平面坯体表面。设备需克服陶瓷坯体表面的微孔吸附特性,通过控制压轮的压力与速度,确保花纸背纸与釉面之间无气泡残留,这是防止烧制后图案边缘出现白边或模糊的关键物理条件。
花纸材料的特性决定了设备参数的设定逻辑,釉下彩花纸通常使用对温度敏感的水性胶料,设备需根据花纸的干燥速度调整贴合环境的温湿度。在高速运转中,设备需维持花纸张力的恒定,防止因拉伸导致图案比例失真。此外,现代设备多配备多轴调整机构,能够应对异形器皿的贴花需求,通过模拟人手动作的柔性接触头,在复杂曲面上实现无死角覆盖。这种机械化介入并非替代手工艺术,而是为复杂纹样提供稳定的基底,使得大面积重复图案或精细工笔在工业化生产中保持极高的如一致性,降低了因人为疲劳导致的次品率。
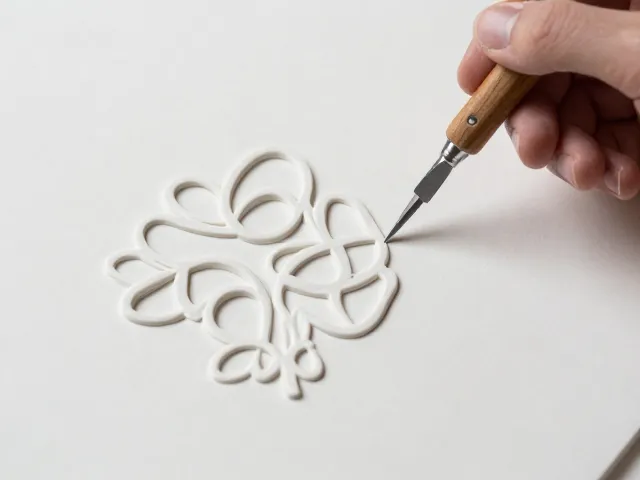
刻刀肌理与贴花图案的叠加逻辑与视觉融合
当陶艺刻刀的物理肌理与贴花设备的平面图案结合时,釉下彩装饰便形成了立体的视觉层次,这种组合技法的核心在于控制两者在视觉权重上的平衡。刻刀留下的深浅沟壑会在釉下形成自然的阴影区,贴花图案则提供具体的色彩与形象,若两者叠加不当,刻痕可能破坏图案的完整性,导致线条断裂或色彩浑浊。工匠需在贴花前预先评估刻刀的深度与走向,确保刻痕位于图案的非关键色彩区域,或利用刻痕作为图案的自然阴影部分,使平面图像获得浮雕般的立体感。
在工艺顺序上,通常遵循先刻后贴或先贴后刻的逻辑,但需根据釉料的流动性进行严格筛选。若采用先刻后贴,刻刀形成的粗糙面可能影响花纸胶料的附着,需对刻痕处进行精细打磨或施加薄层底釉以平滑表面;若采用先贴后刻,则需确保花纸在刻刀下不会发生位移,且刻刀力度需经过精确计算,避免切入过深破坏花纸层导致露胎。这种叠加并非简单的物理堆砌,而是利用釉料在高温下的流动特性,让刻痕处的积釉与贴花处的色料产生自然的晕染与交融,最终在成品上呈现出既有机械印刷的精致细节,又有手工雕刻的自然拙趣的艺术效果。
釉下彩装饰中的火候控制与成品缺陷规避
釉下彩装饰的最终呈现高度依赖于窑炉烧制过程中的温度曲线控制,刻刀肌理与贴花图案在1280至1350摄氏度的氧化或还原气氛中,会发生复杂的物理化学变化。过高的温度会导致贴花中的金属氧化物颜料过度熔融,使图案边缘模糊不清,失去清晰度;过低的温度则无法使釉料完全玻化,导致表面粗糙且色彩暗淡。刻刀形成的深浅差异会改变局部釉层的厚度,厚釉区需要更长的保温时间以消除气泡,而薄釉区则需防止因釉层过薄而在冷却过程中因应力不均产生裂纹。
针对常见缺陷,如贴花起泡、刻痕处缩釉或色彩发黑,需建立严密的排产与烧制数据库。贴花起泡多源于花纸背纸未完全溶解或坯体表面存在油脂,这要求设备在贴花前对坯体进行严密的清洁与干燥处理;刻痕处缩釉则常因刻刀带入杂质或坯体吸水率不均导致,需在刻绘前对坯体进行标准化含水率测试。烧制过程中,升温速率需设置缓冲阶段,特别是在300至600摄氏度区间,需缓慢升温以排除坯体与花纸中的残余水分及有机挥发物,防止气体冲破釉面形成针孔。通过精确记录不同泥料配方、刻刀深度与贴花位置在既定窑炉曲线下的反应数据,逐步修正工艺参数,是确保釉下彩装饰稳定出样的必要技术路径。