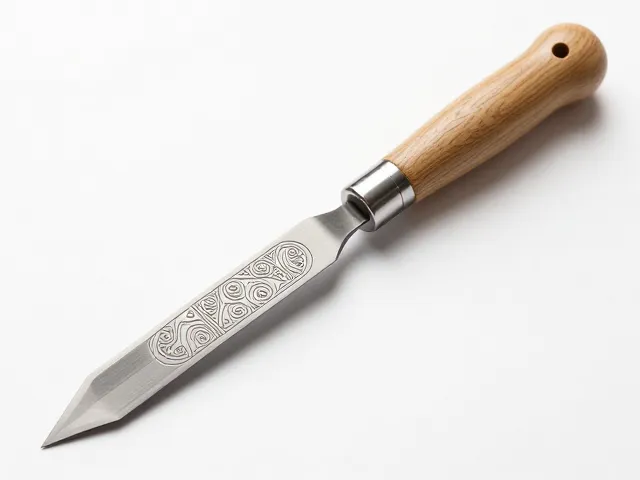
刻刀材质与图案精细度的对应逻辑
陶艺创作中,刻刀的材质直接决定了线条的流畅度与边缘的清晰度,尤其是面对高精度图案时,钢材的硬度与韧性需要达到微妙的平衡。高碳钢刻刀通常具备较高的硬度,能够应对硬质陶土或炻器,其刃口锋利,适合勾勒细密的纹理,但相对较脆,在遇到陶土中的砂粒或杂质时容易崩口。相比之下,不锈钢或合金钢刻刀在韧性上表现更佳,不易折断,更适合处理较软或含水分较高的泥料,能够进行更深度的雕刻而不易卡刀。对于追求极致细节的创作者而言,选择带有微细齿纹或经过特殊热处理刃口的刻刀,能更有效地控制泥屑的剥离,避免图案边缘出现毛糙或粘连现象。
高精度图案对刻刀刃口的微观形态有着严苛要求,普通宽刃刻刀难以应对发丝般的细线或复杂的镂空结构。在实际操作中,创作者常选用针状或极窄的平口刻刀进行细节修饰,这类工具通常长度在10-15厘米之间,便于手指发力控制方向。刃口的角度也至关重要,较小的开角(如20-30度)能提供类似刀片般的切割感,适合制作锐利的几何线条;而稍大的开角则更耐用,适合大面积的块面处理。若图案包含圆润的曲线过渡,则需配合圆头或球头刻刀,通过旋转手腕而非推拉动作,使泥面形成均匀的弧度,这种物理接触方式能最大程度保留泥料的致密度,为后续烧成奠定良好的结构基础。
烧成温度对刻痕形态与釉面互动的影响
陶艺作品的最终视觉呈现,很大程度上取决于刻痕在高温下的物理与化学变化。不同烧成温度下,粘土颗粒的烧结程度差异显著,低温烧成(如600-900℃的氧化焰)主要发生物理脱水过程,刻痕边缘保持相对原始状态,线条清晰但缺乏深度感,适合表现质朴、粗犷的风格。当温度提升至中温区间(1000-1200℃),粘土开始进入半烧结阶段,刻痕内部可能发生轻微的收缩,若配合含铁量较高的釉料,刻痕处因釉层流动受阻会形成自然的积釉效果,线条边缘会出现柔和的晕染,这种“破釉”效果能增强图案的立体感。
高温烧成(1250℃以上)则涉及复杂的物相转变,粘土致密化,刻痕可能因泥料收缩而变浅或闭合。在高温环境下,釉料的流动性加剧,若刻痕过深且未加控制,釉液可能完全填满凹槽,导致图案在成品中几乎不可见。因此,针对高温烧成的高精度图案,创作者需预先计算泥料收缩率,通常将刻痕深度控制在1-2毫米左右,并确保线条底部平整,以容纳高温釉料的流动。此外,某些特殊釉料(如石灰釉或长石釉)在高温下具有极强的流动性,与刻痕互动时会产生丰富的流淌纹理,这种不可完全预知的自然形态,要求创作者在雕刻时预留出口与引导路径,利用刻痕引导釉色分布,实现图案与釉面的有机融合。
工具保养与精度维持的日常实践
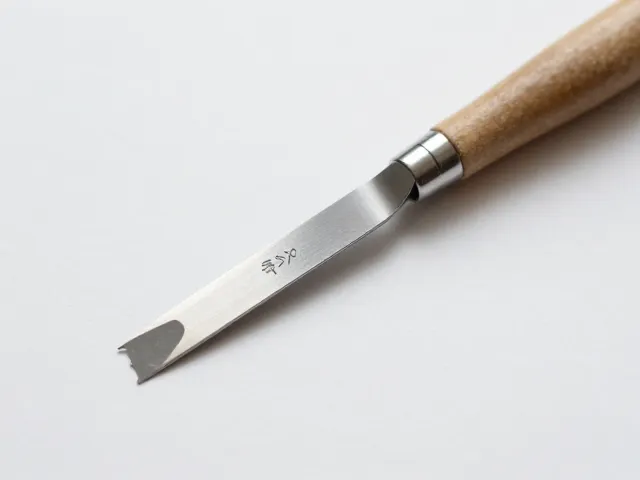
高精度刻刀的锋利度会随使用频率迅速下降,细微的卷刃或磨损会直接导致图案线条出现锯齿或断裂,因此日常维护是保持创作精度的关键。每次使用结束后,需用软布擦拭刀身残留的泥屑,避免泥垢硬化后腐蚀刃口或影响下次使用的顺滑度。对于高碳钢工具,干燥环境存放可防止氧化生锈,必要时可涂抹少量防锈油。研磨是恢复精度的核心步骤,建议使用不同目数的金刚石磨石或天然油石,从粗磨到精磨逐步进行,保持研磨角度的一致性,避免刃口不平。对于极细图案所需的针状刻刀,研磨时需格外小心,仅对刃口侧面进行微量修整,切忌过度打磨导致刃口变钝或变形。
除了物理保养,操作手法的规范性直接影响刻刀的寿命与图案质量。雕刻时应保持手腕稳定,利用手臂力量带动刻刀,而非仅靠手指发力,这能减少刻刀因受力不均而产生的偏斜。对于高精度图案,建议采用“少量多次”的雕刻策略,先以浅刻确定位置与走向,再逐步加深,避免一次性切入过深导致泥料崩裂或刻刀打滑。在处理硬质陶土或经过干燥处理的坯体时,可适当喷洒少量水雾润滑,减少摩擦阻力,使刻刀更顺畅地滑行。此外,保持工作台面的清洁与稳固,避免杂物干扰刻刀轨迹,也是确保高精度图案完整呈现的重要环节。