修坯前的素坯状态评估与工具准备
修坯工序的核心在于对素坯含水率的精准把控,通常需要将坯体置于皮革硬度阶段,即用手按压表面无明显指痕,但敲击声音清脆,此时坯体既具备足够的强度抵抗刀具切削,又拥有适宜的塑性以便成型。若坯体过湿,刀口容易粘泥导致表面毛糙;若过干,则极易在受力不均时发生断裂或崩角。因此,在正式动刀前,需仔细检查坯体各部位的干燥均匀度,特别是底部与足部连接处,确保没有因水分残留造成的局部软化现象,这是保证后续修足平整度的基础前提。
工欲善其事,必先利其器,修坯刀具的选择直接决定了坯面的光滑程度与线条的流畅性。传统上常使用牛角刮板、塑料修坯刀或金属薄片刀,不同材质适用于不同的坯体硬度与造型需求。牛角刮板摩擦力适中,适合精细修整弧面,不易划伤坯体;而较硬的金属或硬质塑料刀则适用于切削较厚的泥层或修整足部平面。此外,修坯垫的选择也至关重要,柔软的皮革垫或专用海绵垫能提供稳定的支撑,避免坯体在旋转或按压过程中发生位移,确保每一刀下去的力度均匀可控。
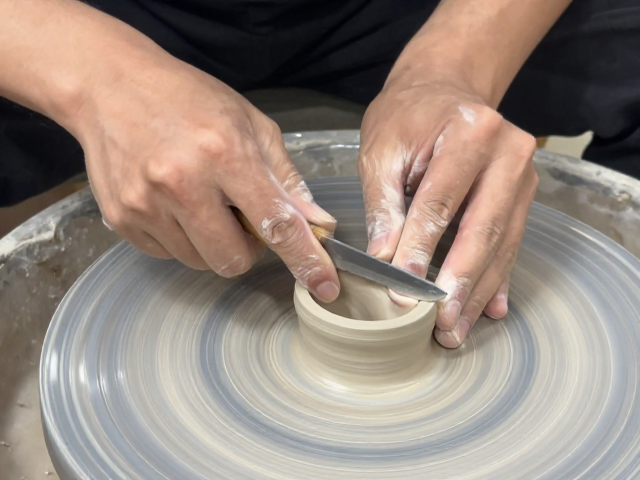
平面修坯的刀法逻辑与厚度控制
平面修坯是奠定器物整体形态的关键步骤,操作时需将坯体稳固放置在转盘或修坯台上,手持刀具与坯面保持约30至45度的夹角,利用手腕的微小摆动带动刀具行进,而非依靠手臂的大幅度推拉。这种“推”与“刮”相结合的动作,能够更有效地去除坯体表面的接痕与凹凸不平,形成均匀的受力面。在修整口沿及腹部时,需注意刀口的倾斜角度要略向内收,以保留足够的坯体厚度,防止因过度切削导致器壁薄弱,影响后续烧制时的结构稳定性。
厚度控制的标准并无绝对数值,需依据器物种类与用途灵活调整,一般而言,日常饮用器皿的壁厚保持在0.8至1.2厘米之间较为适宜,既能保证强度,又利于受热均匀;而陈设类摆件可适当加厚至1.5厘米以上以增强稳重感。修坯过程中,需频繁用手指触摸坯面感受厚度变化,或使用专用测厚工具进行辅助判断。对于大件器物,应遵循“由下至上、由厚配薄”的原则,先确立足部与底足的基准厚度,再逐步向上延伸,确保整体比例协调,避免出现底部过重或上部过飘的不稳定结构。
足部修整的结构力学与形态塑造
足部作为器物与支撑面的唯一接触点,其修整质量直接影响成品的美观与实用性。修足的首要任务是确立足底平面的绝对水平,这要求修坯者在旋转坯体时,视线需严格平行于足底平面,利用刀具逐步切削足底与足墙连接处的多余泥料。足墙的倾斜角度通常控制在70至85度之间,过陡易导致足部与底足结合处应力集中,增加开裂风险;过平则会降低器物的视觉高度,显得笨重。修整时需保持刀口锋利,一次性成型,避免反复修补造成的泥料结构松散。
足形的设计需与器物整体风格相匹配,常见的有玉足、圈足、平底足等类型。玉足要求线条圆润流畅,足尖内收,修坯时需重点打磨足尖与足墙过渡区域,使其呈现柔和的弧度;圈足则需注重内墙与外墙的对称性,以及足底平面的光洁度。在修整过程中,若发现足部与器身连接处存在细微裂纹或接痕,应立即用稀泥浆进行填补并重新修整,确保结构完整。足部的最终形态应呈现出挺拔而不失稳重的美感,既符合力学支撑需求,又具备视觉上的延伸感。
素坯表面处理与干燥定型
修坯完成后的素坯表面往往残留细微刀痕与泥屑,需进行精细的清理与抛光处理。使用柔软的海绵或湿布轻轻擦拭坯体表面,去除浮泥与粉尘,随后用细纱布或鹿皮轻轻打磨刀痕较深区域,使表面恢复细腻质感。此步骤需格外小心,避免用力过猛破坏坯体结构,特别是在器口、足尖等薄壁部位,应以轻触为主。清理过程中,需检查坯体是否有隐性裂纹,一旦发现,需及时记录并评估是否可修补,若无法修补则需果断报废,以免浪费后续资源。
处理完毕的素坯需进入阴干环节,这是防止变形与开裂的防线。干燥环境应保持通风良好但避免阳光直射或强风直吹,室温控制在20至25摄氏度之间,相对湿度保持在50%至60%为宜。坯体应放置在平整的干燥板上,定期翻转,确保各部位水分蒸发均匀。干燥过程中需密切观察坯体变化,若发现局部干燥过快导致裂纹,需用湿布覆盖减缓干燥速度。完全干燥后的素坯重量应比修坯前减少约30%至40%,此时坯体呈灰白色,敲击声音清脆,方可进入施釉与烧制工序。