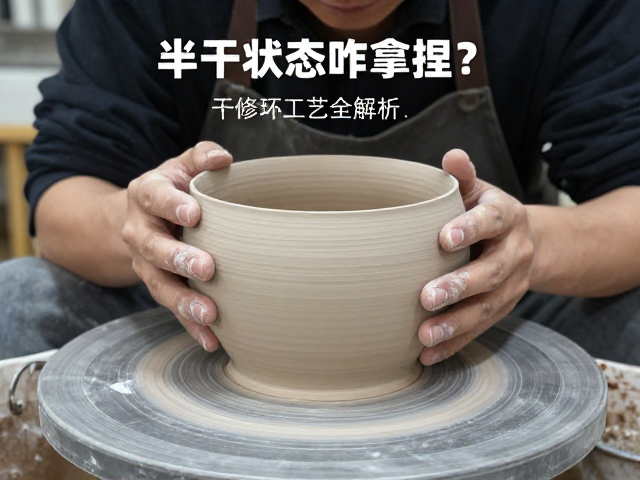
干修坯的核心定义与半干态的物理特征
干修坯是陶瓷制作中介于手工成型与最终烧制之间的一道关键工序,主要目的是通过物理手段修正坯体在干燥过程中产生的收缩变形、表面瑕疵或尺寸偏差。这一阶段对坯体含水量的控制有着极高的要求,通常将坯体的含水量控制在3%至6%之间,业内常称之为“半干”或“皮革硬”状态。在这个区间内,坯体已经失去了流动性,具备了一定的机械强度,能够承受刀具的切削和打磨,但又保留了微弱的塑性,使得修坯后的表面能够通过轻微的压实变得致密光滑。
半干状态的拿捏并非依靠单一指标,而是需要综合观察坯体的颜色变化、触感反馈以及声音反馈。随着水分蒸发,坯体颜色会逐渐变浅,从湿润时的深灰色或土黄色转变为浅灰或米白。触感上,表面不再粘手,手指轻压无明显凹痕,但用指甲轻划仍能留下细微痕迹。此时若轻轻敲击坯体,声音较为沉闷;若完全干燥后敲击,则会发出清脆的金属音。掌握这一物理状态的过渡,是决定干修坯成败的基础,也是传统技艺中师徒传承中最难通过语言精确描述的部分。
传统师徒制中的“手感”传承与观察细节
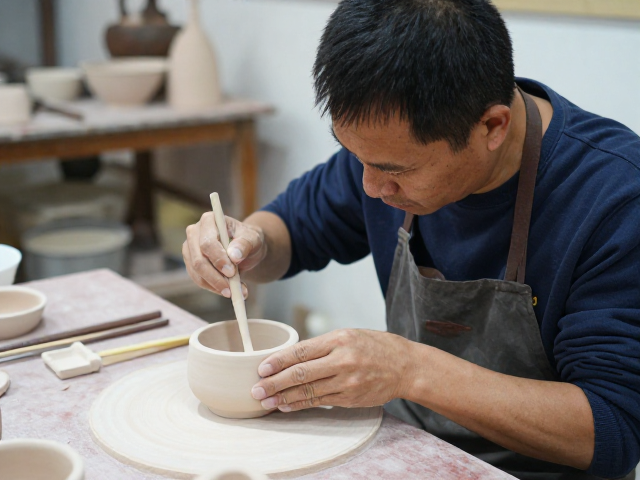
在传统的陶瓷作坊里,干修坯的技巧往往通过师徒制口传心授,师傅不会直接给出精确到百分比的水分数值,而是通过让徒弟触摸不同阶段的坯体来建立肌肉记忆。师傅会引导徒弟感受坯体从“湿软”到“可塑”再到“坚硬”的过程,强调指尖对温度、湿度和硬度的细微感知。这种教学方式强调的是经验主义的积累,徒弟需要在无数次失败中体会坯体在空气中水分蒸发速率与环境温湿度之间的关系,从而形成一种直觉性的判断能力。
师傅在指导时,常通过具体的动作示范来传授核心技巧,例如如何握刀、如何控制下刀的深度以及如何根据坯体的受力情况调整手部力度。徒弟需要观察师傅手腕的摆动频率和力度变化,理解刀具与坯体接触时的摩擦力反馈。这种隐性知识的传递,使得徒弟能够逐渐掌握如何在修坯过程中保持坯体表面的平整度,避免因受力不均导致坯体开裂或变形。这种基于感官体验的教学模式,是陶瓷技艺得以延续的重要载体,也是现代标准化教学中难以完全替代的核心环节。
干修坯的工具选择与操作规范
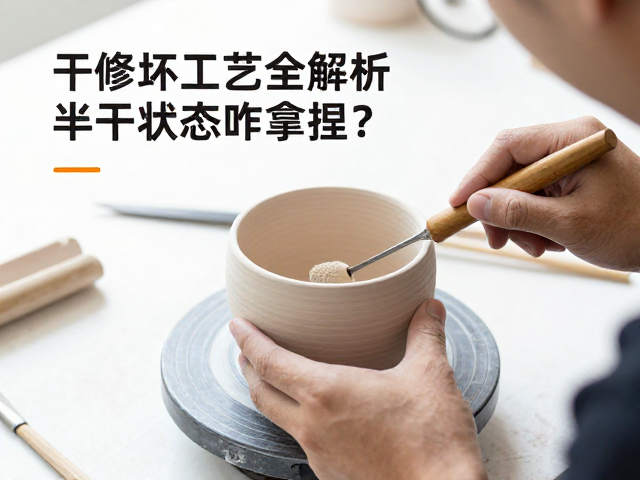
干修坯对工具的要求较为苛刻,通常使用钢制或硬质合金制的修坯刀,刀口需经过精细打磨,保持锋利且无缺口,以确保切削时坯体表面光滑不毛糙。修坯刀的形状多样,有平口、圆口、尖口等,分别用于处理坯体的不同部位和纹理。在操作前,需检查工具是否清洁,避免残留杂质影响坯体表面质量。此外,部分工艺中会使用砂纸或磨石对修坯后的表面进行轻微打磨,以进一步提升致密度和光滑度。
操作过程中,需遵循一定的技术规范,如修坯时应从坯体底部向上逐步进行,避免先修顶部导致整体结构不稳定。刀具与坯体表面的夹角通常控制在30至45度之间,以减小切削阻力,防止坯体崩裂。修坯时需保持手部稳定,动作轻柔均匀,避免用力过猛导致坯体局部应力集中而开裂。对于大型或薄壁器物,还需特别注意支撑点的设置,确保坯体在修坯过程中受力均匀,防止因重力或外力导致变形。这些规范是经过长期实践得出的经验法则,对保证产品质量具有重要意义。
环境控制与干燥速率的管理策略
干修坯的效果深受环境温湿度影响,因此必须对工作环境进行精细管理。理想的修坯环境应保持相对湿度在50%至70%之间,温度控制在20至25摄氏度,以避免坯体水分蒸发过快导致开裂或过慢导致粘刀。在实际操作中,可通过加湿器或除湿机调节室内湿度,并使用风扇或遮阳帘控制空气流动和光照,以平衡干燥速率。对于不同材质和厚度的坯体,需根据经验调整环境参数,确保坯体在修坯过程中保持稳定的物理状态。
干燥速率的管理还需结合坯体的厚薄分布进行差异化处理。厚壁部位水分蒸发较慢,需适当延长干燥时间或加强局部通风;薄壁部位则易干裂,需保持环境湿润或覆盖湿布减缓水分流失。在修坯过程中,若发现坯体表面出现细微裂纹,应立即停止修坯,将坯体置于湿度较高的环境中回软,待裂纹闭合后再继续操作。这种动态调整策略,能够有效应对环境变化带来的不确定性,确保修坯过程的顺利进行。