工业陶瓷坯体干燥控制的核心逻辑
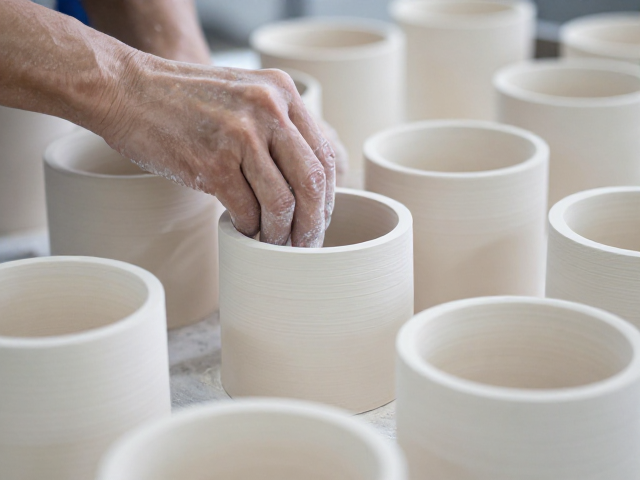
坯体在成型后残留的水分若分布不均,会在后续干燥过程中因收缩率差异导致开裂或变形,因此控制干燥速率是确保坯体结构完整性的首要环节。传统的自然晾晒难以精确控制环境湿度与温度,现代工业生产中普遍采用隧道窑或干燥房进行强制对流干燥,通过分段控温,初期低温高湿环境用于排除自由水,后期高温低湿环境则用于结合水的脱除,这一过程需严格监控坯体含水率,通常要求入窑前的坯体含水率控制在3%-5%之间,以平衡干燥效率与坯体强度。
干燥过程中坯体内部水分的迁移遵循毛细管力与扩散作用,若表面干燥过快形成硬壳,内部水分无法及时排出,极易引发“龟裂”或“爆边”现象。为此,工艺上常采用在坯体表面覆盖薄膜或使用加湿器维持局部湿度,确保水分均匀逸出。对于大尺寸或薄壁制品,还需引入红外干燥或微波干燥技术,利用内部生热效应加速水分蒸发,减少因温差应力造成的隐性缺陷,为后续施釉提供尺寸稳定、无内应力缺陷的素坯基础。
表面打磨与清洁处理的工艺细节
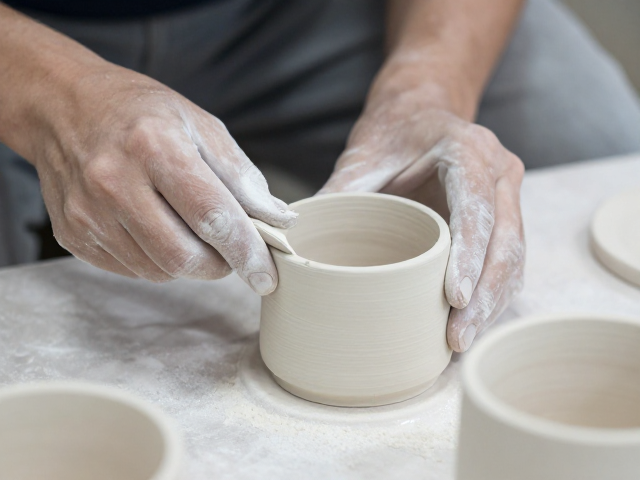
素坯干燥后表面往往残留脱模剂、粉尘或细微裂纹,这些缺陷在施釉后会被放大,直接影响成品的外观质量与机械性能,因此精细的表面处理不可或缺。常用的打磨方式包括机械打磨、喷砂处理或化学蚀刻,机械打磨多用于消除坯体表面的毛刺和凸起,需选用粒度均匀的磨料,如碳化硅或氧化铝,并控制打磨压力,避免过度磨损导致坯体厚度不均或表面粗糙度超标。喷砂处理则通过高速砂粒冲击表面,去除顽固污渍并增加表面微孔结构,提高釉料的附着力,特别适用于多孔性陶瓷材料。
清洁步骤是去除打磨残留物及环境灰尘的关键,通常采用高压水洗结合超声波清洗,确保坯体孔隙内的杂质被彻底清除。水洗后需立即进行二次干燥,防止残留水分影响釉层结合。对于高精度要求的电子陶瓷或结构陶瓷,还需进行等离子清洗或紫外光氧清洗,以去除有机污染物并活化表面,提升釉料与坯体的界面结合强度。此阶段的清洁效果直接影响釉面的平整度,任何微小的颗粒残留都可能在烧成后形成针孔或缩釉缺陷。
釉料制备与施釉工艺的精准控制
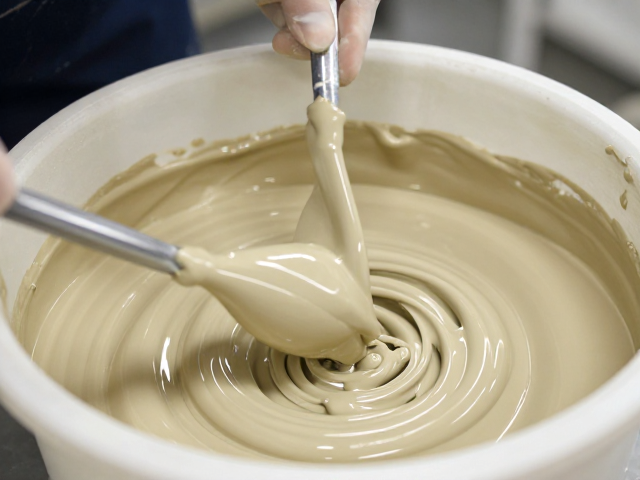
釉料的制备需严格控制原料配比、研磨细度及悬浮稳定性,釉浆的粘度、密度及pH值直接影响施釉的均匀性与厚度。工业上常采用球磨机湿法研磨,确保釉料细度达到规定目数(如200-300目),并通过添加电解质(如硅酸钠、羧甲基纤维素)调节釉浆流变性,防止沉淀与结块。施釉方法包括浸釉、喷釉、淋釉及流延等,其中喷釉因厚度均匀、效率高,广泛应用于大规模生产。喷釉时需精确控制喷枪压力、雾化角度及移动速度,确保釉层厚度一致,通常单层釉厚控制在0.1-0.5mm之间,过厚易导致釉裂或剥落,过薄则遮盖力不足。
施釉后的坯体需经过静置流平,使釉层表面张力均匀分布,消除流挂与橘皮现象。对于复杂形状制品,可采用多次薄层施釉法,每次施釉后干燥,重复2-3次,以获得致密均匀的釉面。施釉过程中需实时监控釉浆性能,定期检测粘度与细度,确保批次间稳定性。此外,釉料与坯体的膨胀系数匹配至关重要,若两者差异过大,烧成冷却过程中易产生剥釉或裂纹,因此在釉料配方设计中需通过实验确定最佳匹配范围,确保成品在热震性能与机械强度上的稳定性。
烧成前的最终检查与质量追溯
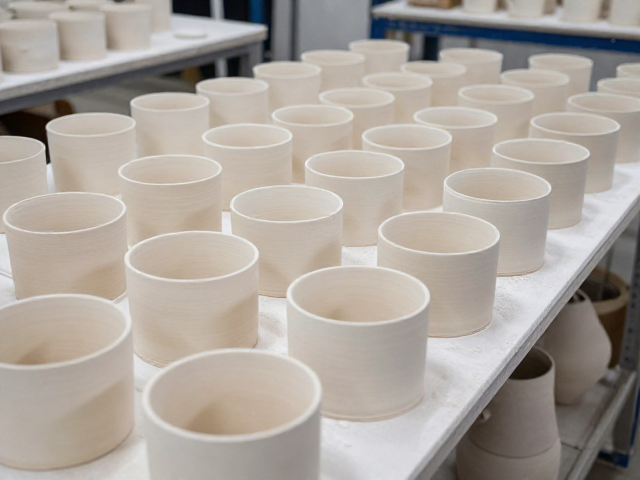
在进入高温烧成工序前,必须对施釉后的坯体进行全方位的质量检查,这是拦截缺陷品、提升成品率的关键防线。检查内容涵盖釉面外观、厚度测量、尺寸精度及潜在裂纹检测。外观检查需剔除明显的气孔、气泡、划痕或釉色不均;厚度测量可使用超声波测厚仪或千分尺,确保釉层厚度符合工艺规范;尺寸精度需通过三坐标测量机或专用检具核对,防止因坯体变形导致装配困难。对于高要求产品,还需引入X射线检测或激光扫描,识别内部隐性缺陷。
建立完整的质量追溯体系,记录每批次坯体的干燥曲线、施釉参数、釉料批次及检查结果,便于出现问题时快速定位原因。通过大数据分析历史数据,优化工艺参数,如调整干燥温度曲线或喷釉压力,持续改进生产稳定性。严格的前处理与检查流程能显著降低烧成过程中的废品率,减少因釉面缺陷导致的返工成本,确保工业陶瓷产品在高可靠性应用中的表现。