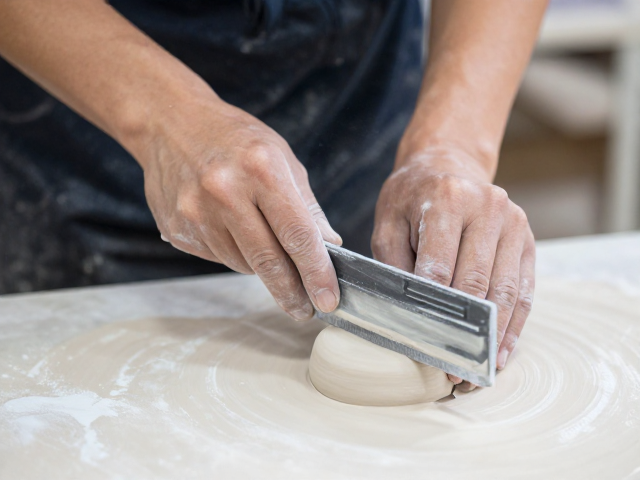
刮水工序在干修坯成型中的核心作用
建筑陶瓷坯体的干燥过程直接影响最终产品的尺寸稳定性与力学性能,而刮水作为干修坯前的关键预处理步骤,承担着去除坯体表面游离水分的重任。这一环节并非简单的物理擦拭,而是通过控制刮刀与坯体表面的接触角度、压力以及移动速度,精确调节坯体表面的含水率分布。若刮水不均,坯体在后续干燥中极易因收缩率不一致产生变形或开裂,因此该工序直接决定了坯体的初始几何精度。
在实际生产场景中,刮水效果会显著影响坯体的致密度。过厚的残留水分会导致干燥初期表面硬化过快,形成“硬壳”,阻碍内部水分向外迁移,进而引发气泡或分层缺陷;相反,适度且均匀的刮水能保持坯体表面具有一定的塑性,使干燥过程更加平缓均匀。这种对水分梯度的精准把控,是确保大规格薄板或异形砖在烧成后不变形的先决条件。
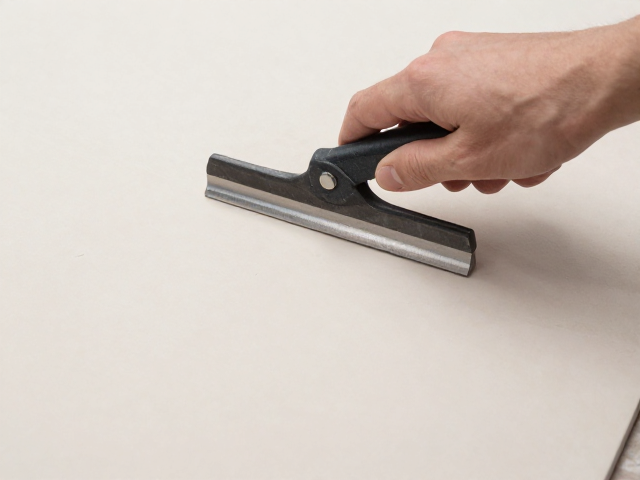
刮水刀具的选择与参数设定标准
刮刀的材质与几何形状需根据坯体泥料的硬度及粘性进行匹配,目前行业内广泛使用的为硬质合金或经过特殊处理的碳钢刮板,其边缘需保持锋利且无缺损,以避免在刮削过程中拉扯坯体表面导致纹理破坏。刀具的倾角通常控制在15至30度之间,这一角度区间能在有效剥离表层水分的同时,减少对坯体结构的剪切应力。不同的倾角会改变接触面积,进而影响刮削的效率和坯体表面的平整度。
刮刀移动速度与坯体含水率之间存在严密的对应关系,通常建议刮水速度保持在0.5至1.2米/秒之间,具体数值需依据泥浆配方中的水分含量动态调整。对于高水分坯体,需适当加快刮速并增加刮削次数,以快速降低表层含水率;而对于低水分坯体,则需降低速度,确保刮削均匀,避免局部过干。此外,刮刀与坯体表面的贴合紧密度需通过气压或机械装置实时监测,确保接触压力恒定,防止因压力波动造成表面凹痕或刮痕。
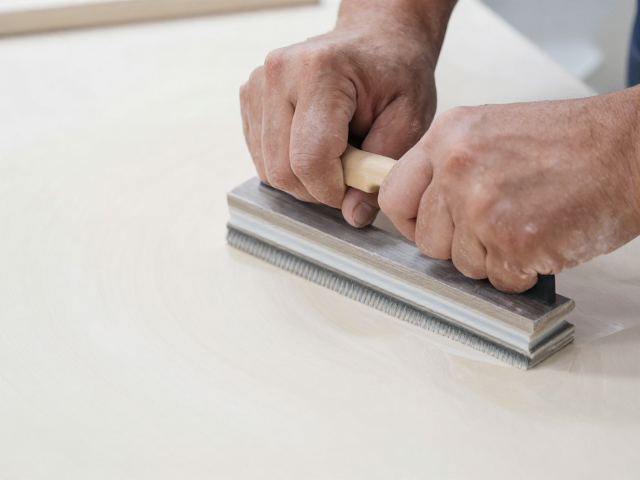
刮水过程中的质量控制检测手段
刮水后的坯体表面质量需通过目视检查与仪器测量相结合的方式进行即时监控,重点观察表面是否存在水痕、划痕、凹凸不平或局部积水现象。目视检查应在自然光或标准光源下进行,距离坯体表面0.5米处观察,确保无肉眼可见的水渍残留。对于高精度要求的薄板产品,还需使用平整度仪检测刮水后的表面平整度,要求偏差控制在规定公差范围内,通常为±0.5毫米以内。
含水率的均匀性是刮水质量的核心量化指标,需使用便携式水分测定仪对刮水后的坯体进行多点取样测试。测试点应覆盖坯体中心、边缘及四角,确保不同位置的含水率差异不超过1.5%。若发现局部含水率过高,需立即调整刮水参数或进行二次补刮;若含水率过低,则需检查刮刀磨损情况或调整环境湿度,防止坯体因失水过快而产生微裂纹。数据记录需实时上传至生产线管理系统,以便追溯和分析工艺波动。
环境因素对刮水效果的干扰与控制
车间内的温湿度变化会显著影响刮水后的坯体状态,高温低湿环境会加速表层水分蒸发,可能导致刮水后表面迅速硬化,增加后续搬运和堆垛过程中的破损风险。因此,刮水工位附近需设置局部温湿度监控装置,保持环境温度在20-30摄氏度,相对湿度在50%-70%之间,以维持坯体表面水分的稳定挥发速率。
气流流动也是不可忽视的影响变量,强烈的局部气流会导致坯体表面水分蒸发不均,形成干燥不均的斑块。刮水区域应设置挡风板或导流装置,避免通风口直吹坯体表面,确保气流平稳。同时,刮水后的坯体需尽快进入干燥窑或设置合理的静置区,静置时间需根据刮水后的含水率精确计算,确保坯体内部水分分布达到预定平衡状态,为后续干燥工序提供稳定的初始条件。