泥条盘筑的底层逻辑与材料准备
泥条盘筑是陶艺制作中历史最悠久且极具表现力的成型技法,其核心在于利用长条状的黏土像盘绕绳索般层层堆叠,通过指尖的挤压与融合构建出土器的立体形态。这种工艺不依赖转盘的离心力,也不像拉坯那样需要极高的对中心控制力,而是更侧重于手与泥料之间的直接对话,能够保留制作过程中留下的独特指纹与肌理,赋予器物强烈的原始生命力。
成功的制作始于对泥料状态的精准把控。黏土需经过充分的揉泥与醒泥,以排除内部气泡并确保水分分布均匀,通常建议将泥料放置于密封袋中静置至少24小时,使水分充分渗透至每一颗颗粒之间。理想的泥条粗细应保持在1至2厘米左右,过细容易在堆叠时断裂,过粗则难以在内部形成严密的咬合,导致烧制时因受热不均而开裂。
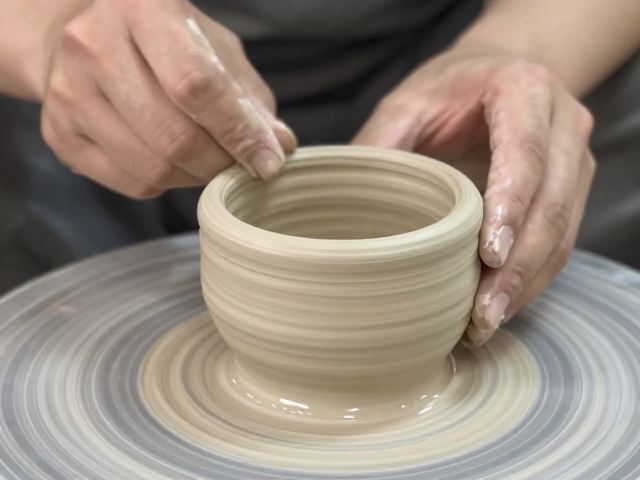
单体制作的核心技巧与成型步骤
单体制作是指围绕一个独立的主体进行整体构建,而非拼接多个预制部件。操作时,先将底部泥板压实平整作为底座,随后将搓好的泥条从底部边缘开始,以螺旋状或垂直堆叠的方式向上盘筑。每一圈泥条与下一圈的接触面必须经过仔细抹压,使用拇指或专用工具将接缝处彻底抹平,消除空隙,这是保证器物结构强度、防止漏水的关键步骤。
在盘筑过程中,保持泥条表面的湿润与粘性至关重要,可定期喷洒少量水雾或使用湿海绵轻拭接缝处,以增强层间结合力。随着高度增加,需不断调整器物的弧度,通过手指向内施压或向外拉伸来控制壁厚与轮廓。对于需要收口的壶或罐,需特别注意顶部边缘的厚度控制,避免因过重导致坍塌,此时可采用“内撑外压”的手法,内部用木块支撑,外部用手指塑形,确保形态稳定。
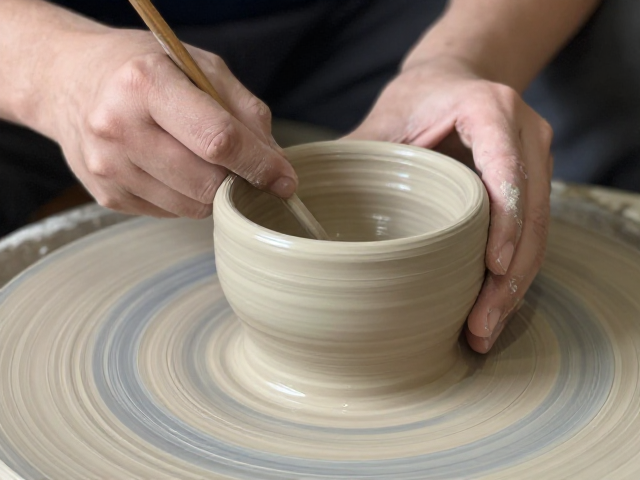
结构加固与表面处理细节
泥条盘筑的器物在干燥过程中极易因水分蒸发不均而产生应力裂纹,因此在成型完成后,需进行细致的加固处理。对于较厚的底部或受力部位,可在内部嵌入纸筋或玻璃纤维以增加抗拉强度,但需注意材料必须为耐高温且无杂质的类型。此外,在泥条完全干透前,可使用竹片或金属刮刀对表面进行精细修整,去除多余泥料,使器壁厚度均匀过渡,这一步骤直接影响最终烧制的成功率。
表面肌理的处理是展现泥条盘筑特色的关键环节。在泥条尚未完全干燥时,可用梳子、压印工具或粗糙织物在表面留下痕迹,这些手工痕迹不仅具有装饰功能,还能增加器物的抓握感和视觉层次。若追求光滑表面,需反复用湿海绵或软布擦拭接缝处,直至泥条之间完全融为一体,看不出明显的堆叠痕迹,这种“无痕”处理对制作者的手部力度控制有着极高的要求。
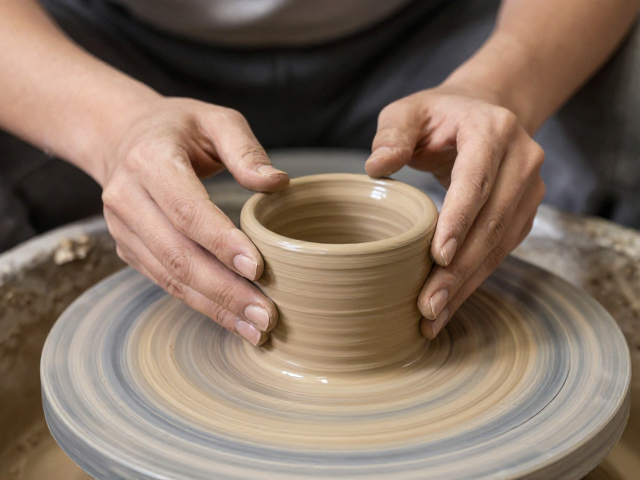
干燥控制与烧制注意事项
干燥是泥条盘筑作品从物理成型走向陶瓷本体的必经之路,此阶段极易因干燥速度过快导致开裂。作品应置于阴凉、通风且无直风的环境中自然阴干,避免阳光暴晒或暖气直吹。对于大型或厚壁器物,干燥周期可能长达数周,期间需定期检查接缝处是否有细微裂纹,若发现裂纹,可用稀泥浆填补并抹平。
烧制过程中,窑内温度的上升曲线需平缓且均匀。在100至200摄氏度区间内,水分大量排出,需设置极慢的升温速率以排出残余水汽,防止爆裂。进入高温阶段后,黏土中的矿物成分发生化学反应,逐渐玻化定型。不同泥料(如陶土、瓷土、炻器土)的烧结温度区间不同,需根据具体泥料特性调整烧成曲线,通常陶土烧结温度在1000至1200摄氏度之间,而瓷土则需达到1200至1400摄氏度。