泥料准备与基础处理
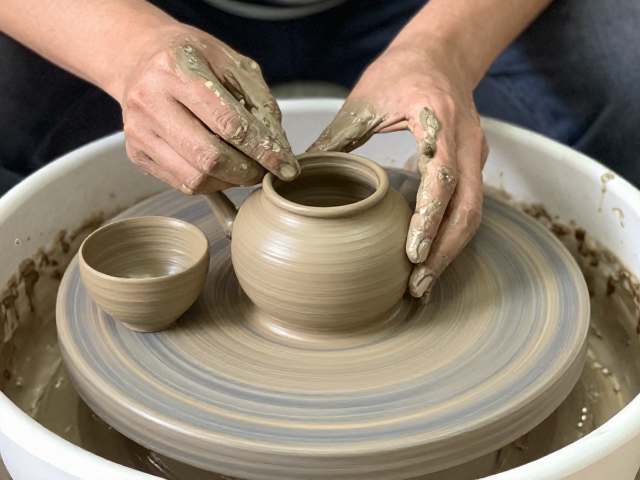
制作泥条盘筑茶壶与茶杯的核心在于泥料的含水率控制,通常需将陶土或紫砂泥置于密封袋中醒土至少两周,使水分均匀分布,避免内部出现干湿不均导致的开裂现象。在揉泥过程中,需采用挤压与扭转结合的手法,排出泥料内部的空气,直至泥团表面光滑、手感坚实且无气泡残留,这一步骤能显著提升坯体的致密度,为后续成型奠定物理基础。
针对盘筑工艺,需将处理好的泥料分割为大小均匀的条状,宽度建议控制在1.5至2厘米左右,长度需根据器物预估高度决定。泥条表面需定期喷水保持湿润,防止因水分过快流失导致层间结合力不足。不同泥料如紫砂、陶土或瓷泥,其收缩率存在差异,紫砂泥收缩率约为8%-10%,而普通陶土可能高达12%-15%,制作者在计算泥条长度时需预留足够的收缩余量,以应对烧制后的尺寸变化。
泥条盘筑成型技巧
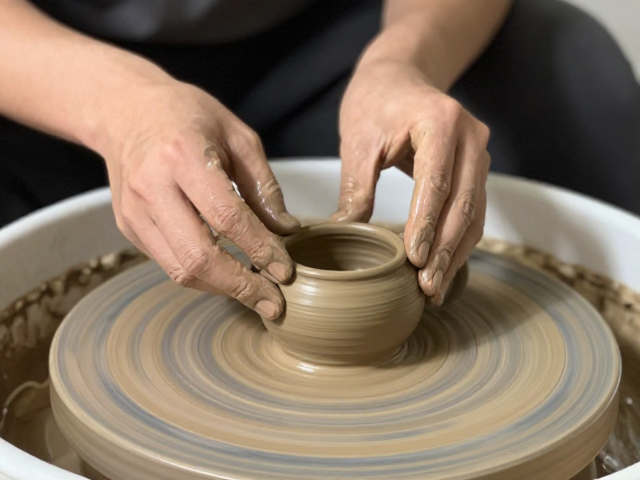
盘筑成型时,底部需先制作一块厚度均匀的泥板作为底座,边缘打磨出粗糙面以增加附着力。将泥条以螺旋状由下至上层层叠加,每盘完一层需用手指或专用工具轻轻拍打泥条外侧,使层与层之间紧密结合,消除层间缝隙。操作时需注意保持泥条间距均匀,避免局部过厚导致干燥不均或烧制时变形,壶身或杯壁应保持一定的弧度,以符合力学结构,防止重心不稳。
在盘筑过程中,需频繁使用海绵或湿布擦拭泥条表面,去除多余水分并保持平滑。对于茶壶的壶嘴、壶把等附件,需单独制作后以泥浆作为粘合剂拼接,拼接处需内外加固,确保连接牢固。壶盖的制作需先预留口盖,待壶身干燥至皮革硬度时,通过试盖调整盖口与壶口的契合度,确保盖盖后无明显缝隙,且转动顺畅。
转轮修整与定型逻辑
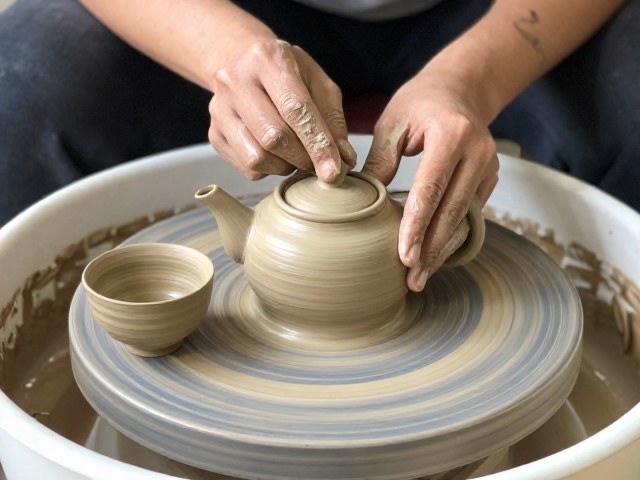
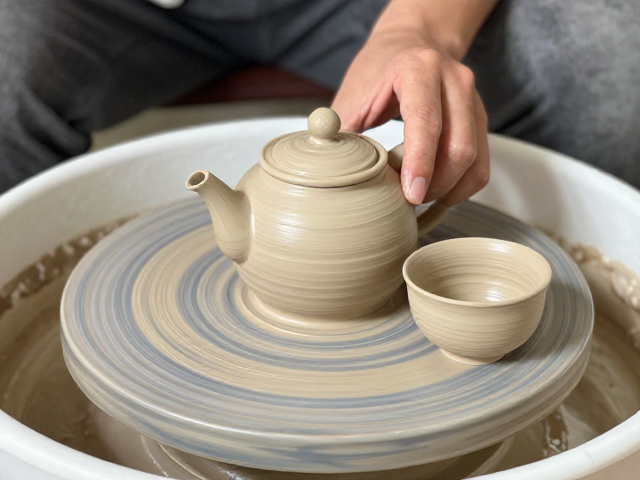
当坯体干燥至皮革硬度(即按压有轻微弹性但不粘手)时,需置于转轮上进行修整。启动转轮,使用刮片、修坯刀等工具对坯体内外壁进行切削,去除盘筑留下的痕迹,使器壁厚度均匀一致。茶壶与茶杯的器壁厚度通常控制在3-5毫米之间,过薄易碎,过厚则显得笨重且影响导热性能。修整过程中需保持刀具与坯体接触面的稳定,利用转轮匀速旋转实现平滑切削。
转轮修整不仅限于外形美化,更关乎结构稳定性。需重点检查壶底与壶身连接处、壶把与壶身连接处等受力部位,确保无裂纹或薄弱点。对于茶杯,需修整杯口边缘,使其圆润光滑,提升持握舒适度。修整过程中需不断喷水润滑,减少刀具与坯体的摩擦,防止坯体因局部过热或应力集中而开裂。修整完成后,坯体表面应光滑平整,无明显刀痕或凹凸不平。
细节打磨与干燥控制
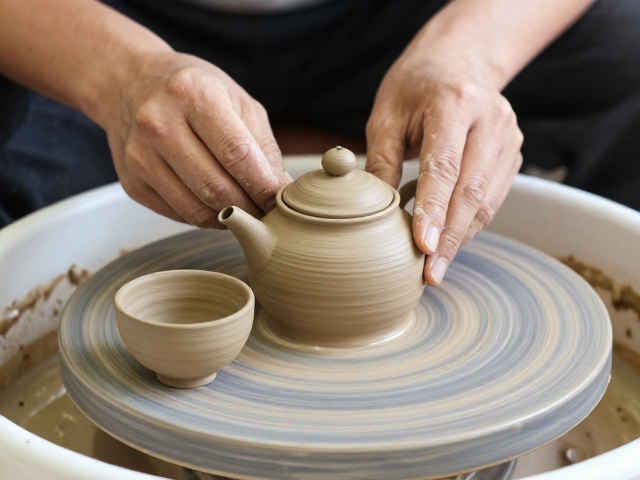
修整后的坯体需进行细节打磨,使用砂纸或海绵对表面进行精细处理,消除细微瑕疵。茶壶的壶嘴内部需清理干净,确保出水流畅,无泥浆堵塞。壶把与壶身的连接处需再次加固,并用工具修饰过渡区域,使整体线条流畅自然。打磨过程中需避免过度用力,防止坯体变形或破损,特别是对于薄胎茶杯,需格外小心。
干燥是防止开裂的关键环节,修整后的坯体需置于阴凉、通风处自然干燥,避免阳光直射或风吹导致干燥过快。干燥过程中需定期翻转坯体,确保各部位干燥均匀。对于大型茶壶或厚壁茶杯,干燥时间可能需要数天甚至数周。干燥过程中需观察坯体状态,如发现细微裂纹,需及时用泥浆修补并重新干燥。完全干燥的坯体颜色变浅,敲击声音清脆,方可进入下一步工序。
烧制工艺与成品呈现
烧制前需确保坯体完全干燥,无任何水分残留,否则高温下水分蒸发会导致坯体炸裂。将坯体置于窑炉中,先进行低温预烧,排出残余水分和有机物,预烧温度通常在300-600摄氏度之间,持续时间根据坯体大小而定。预烧完成后,逐渐升高温度至目标烧制温度,紫砂泥通常在1100-1250摄氏度之间烧制,具体温度需根据泥料特性调整。
烧制过程中需控制升温速率和保温时间,确保坯体内部结构稳定,避免因温度变化过快导致开裂或变形。烧制完成后,需缓慢降温,防止骤冷导致坯体开裂。成品茶壶与茶杯表面应呈现均匀的色泽,无黑点、气泡或裂纹。烧制后的坯体硬度显著提升,具有良好的吸水率和透气性,适合泡茶使用。成品需经过清洗、抛光等后处理,以提升美观度和实用性。