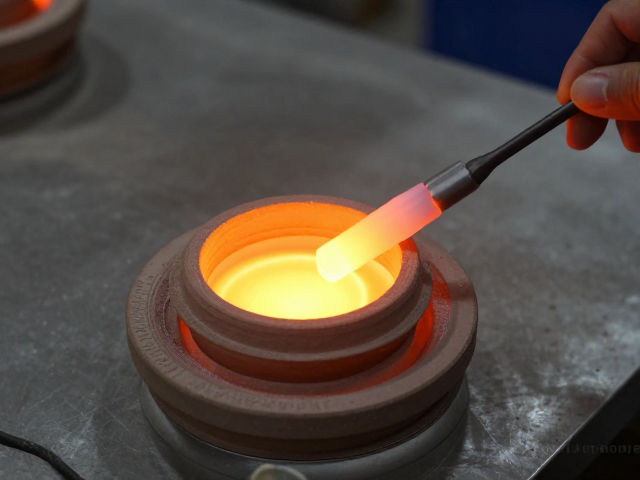
熔块釉在氧化气氛下的熔融机理与关键参数
熔块釉作为一种经过高温熔融后经水淬、干燥、研磨而成的玻璃质物料,其核心特性在于成分的高度均一性与化学稳定性。在氧化气氛烧成过程中,窑炉内的氧分压较高,这直接影响了釉料中过渡金属元素(如铁、铜、钴等)的价态变化。例如,铁元素主要以三价铁(Fe³⁺)形式存在,使釉面呈现黄色或褐色基调,而若需获得红色或黑色调,则需精确控制烧成温度与保温时间,促使部分铁转化为二价铁(Fe²⁺)或形成复杂的氧化物结构。氧化气氛下的熔块釉熔融过程,重点在于液相生成的温度区间控制,过高的升温速率会导致釉面产生针孔或气泡,因为熔块中残留的水分及挥发性组分无法及时排出。
烧成曲线的设定需严格遵循熔块的热膨胀系数匹配原则。氧化窑通常采用分段升温策略,预热带需足够长以彻底排除坯体吸附水及有机杂质,防止釉面发生暴釉或剥落。进入高温带后,升温速率应平稳过渡至目标烧成温度,通常在1100℃至1250℃之间(具体视熔块配方而定),保温时间需根据釉层厚度及窑炉功率动态调整。在此阶段,熔块颗粒完全熔融形成连续的玻璃相,粘度降低,有助于消除釉面缺陷。氧化气氛中的氧气有助于氧化釉料中的硫化物,减少硫斑的产生,从而提升釉面的洁净度与光泽感。
吸水率测试的标准流程与数据解析
吸水率是评估陶瓷制品致密度及熔块釉面完整性的关键物理指标,其测试需严格遵循GB/T 4100-2015《陶瓷砖试验方法》或相关行业标准进行。测试前,试样需经过清洗、干燥处理,确保表面无油污及灰尘,随后在110℃±5℃的烘箱中干燥至恒重,记录干重(m1)。这一步骤至关重要,因为残留水分会直接干扰吸水率的计算结果,导致数据偏差。干燥后的试样需置于干燥器中冷却至室温,避免环境湿度影响称重精度。
测试过程中,将干燥的试样完全浸没于室温水中,持续浸泡24小时,确保水分充分填充坯体开口气孔。取出试样后,需立即用湿润的无绒布轻轻擦去表面附着的水分,注意不可用力擦拭以免损伤釉面或吸入孔隙内的水。随后迅速称量湿重(m2)。吸水率(E)的计算公式为 E = (m2 - m1) / m1 × 100%。对于釉面砖或高致密度陶瓷,吸水率通常控制在0.5%以下,若测试结果显著偏高,可能暗示熔块釉层存在微裂纹、坯釉结合不良或烧成温度不足导致坯体未完全烧结。
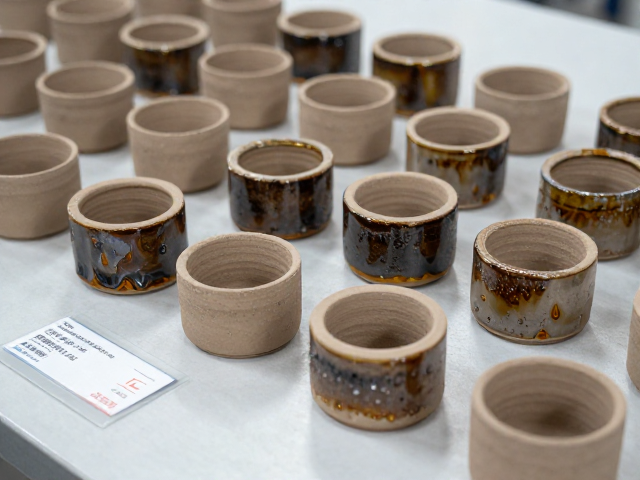
成品质量控制与缺陷规避策略
成品控制的核心在于建立从原料到烧成的全流程数据监控体系。熔块釉的细度直接影响釉面质量,通常要求通过325目筛网的筛余量控制在0.1%-0.5%之间,过粗的颗粒会导致釉面粗糙、橘皮现象或针孔;过细则可能增加釉浆沉淀风险,影响施釉均匀性。施釉过程中,需严格控制釉浆比重与粘度,确保釉层厚度均匀,一般釉层厚度控制在0.3-0.8mm之间较为适宜。厚薄不均不仅影响美观,还会导致烧成过程中应力分布不均,引发翘曲或开裂。
烧成过程中的气氛稳定性与温度均匀性是决定成品率的关键变量。氧化气氛下,需定期检测窑炉废气中的氧含量,确保氧含量维持在3%-6%之间,以维持稳定的氧化环境。温度传感器需经过定期校准,避免因传感器漂移导致实际烧成温度偏离设定值。此外,冷却阶段的速率控制同样重要,快速冷却可能导致釉面产生应力纹,而缓慢冷却则可能引起晶体析出,影响光泽度。通过统计不同批次产品的吸水率、吸水率偏差、釉面缺陷类型(如落脏、釉裂、釉珠),结合烧成曲线数据,反向优化熔块配方及烧成工艺,形成闭环的质量控制逻辑。