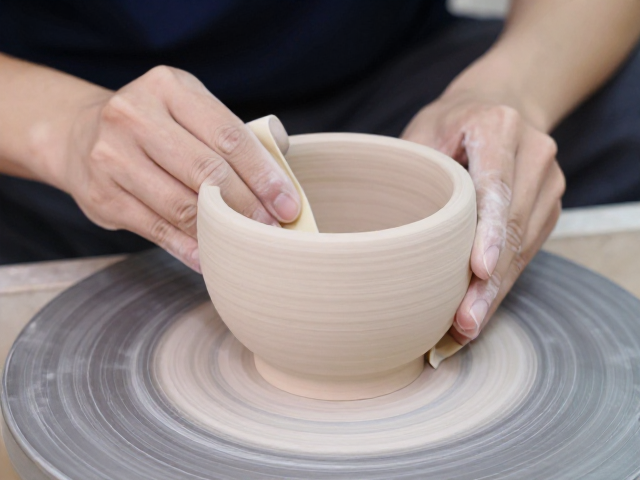
干修坯阶段的核心定义与作业环境要求
干修坯是陶瓷制作中介于阴干与施釉之间的关键工序,主要处理坯体在脱水过程中产生的细微变形或表面瑕疵。这一阶段的坯体硬度较高,吸水率降低,表面呈现出类似粉笔质的干燥状态,极易因受力不均而产生裂纹或崩角。作业环境必须保持相对干燥且无尘,因为空气中的悬浮颗粒会附着在粗糙的坯体表面,直接影响后续釉层的均匀度与最终成品的光洁度。
工匠通常选择在坯体完成自然阴干后进行此步骤,此时坯体内部水分已大部分蒸发,结构趋于稳定。操作台面的平整度与稳固性至关重要,任何微小的震动或台面不平都可能导致修坯刀打滑,进而破坏坯体结构。部分传统作坊会使用经过精细打磨的木质或金属转盘,以确保坯体在旋转修坯时受力均匀,提高修坯的精度与效率。
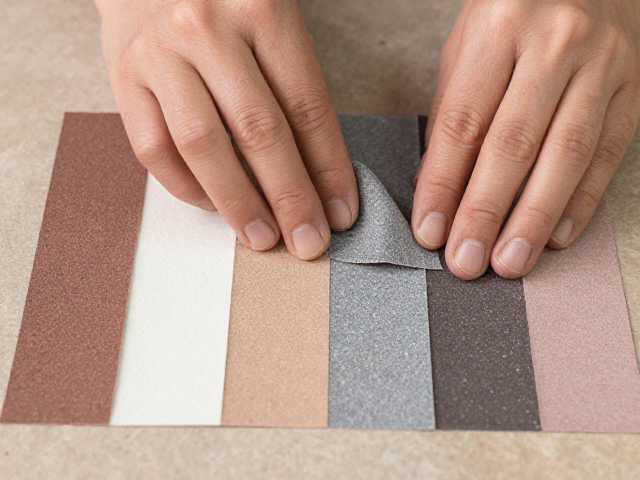
砂纸材质的选择逻辑与目数梯度应用
在干修坯过程中,砂纸是替代传统修坯刀进行精细打磨的主要工具,其材质选择直接决定打磨效率与表面质感。常见的砂纸基材包括纸基、布基和无纺布,其中纸基砂纸质地较硬,适合初步修整坯体边缘与棱角;布基砂纸柔韧性好,不易断裂,适用于坯体曲面与弧面的精细打磨;无纺布砂纸则具有较好的耐磨性与储砂能力,适合长时间连续作业。
目数的选择遵循“由粗配细”的原则,通常从600目起步,逐步过渡到1000目甚至1200目以上。600目砂纸主要用于去除坯体表面的明显划痕、毛刺以及修坯刀留下的深痕,此阶段需控制力度,避免过度打磨导致坯体壁厚不均。当表面粗糙度降低后,更换800-1000目砂纸进行二遍打磨,进一步消除细微划痕,使坯体表面趋于平滑。使用1200目以上的高目数砂纸进行抛光处理,为施釉提供理想的附着基础,确保釉面能均匀覆盖且无缩釉现象。
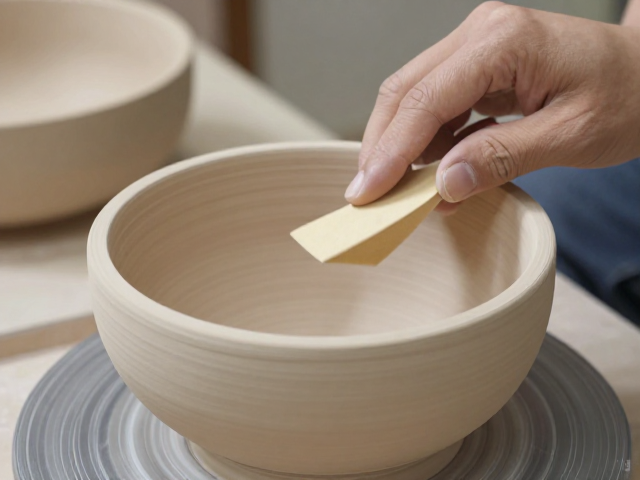
手工打磨的手势控制与力度感知
手工修坯砂纸的使用核心在于手部对力度的精准感知与控制。传统工艺中强调“指腹贴砂,腕部发力”,即手指自然弯曲贴合砂纸表面,通过手腕的轻微摆动带动砂纸在坯体表面运动,而非单纯依靠手指按压。这种手法能确保砂纸与坯体接触面的压力分布均匀,避免局部过度磨损导致坯体变形或厚度不均。
在打磨坯体不同部位时,需灵活调整接触角度与施力方式。对于坯体平面区域,可采用画圈或直线往复运动,保持砂纸与坯体表面平行;对于曲面或棱角处,则需让砂纸自然贴合曲面形态,利用砂纸的柔性适应坯体轮廓,此时力度需更加轻柔,以防棱角处因受力集中而变薄或崩缺。工匠需通过指尖敏锐感知坯体表面的阻力变化,当阻力明显减小、手感顺滑时,即标志该区域打磨到位。
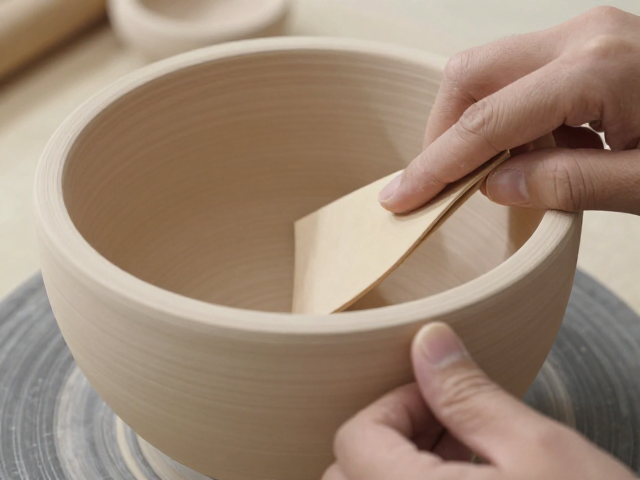
砂纸使用中的常见问题与优化策略
干修坯过程中,砂纸易出现堵塞现象,即砂粒间的空隙被坯体粉末填满,导致打磨效率大幅下降。为解决这一问题,可在打磨过程中定期用手指轻轻揉搓砂纸表面,或使用专用砂纸清洁刷清理砂粒间的积粉。此外,保持坯体表面干燥无油污也是防止砂纸堵塞的关键,若坯体表面过于干燥产生大量粉尘,可适当减少打磨次数,或在使用砂纸前用软毛刷清理表面浮尘。
另一个常见问题是砂纸边缘磨损过快,导致打磨面不平整。优化策略包括使用砂纸垫块,将砂纸包裹在硬质垫块上进行打磨,这样既能保持砂纸平面的刚性,防止砂纸因受力不均而卷边或破损,又能确保打磨面的平整度。对于大面积平面打磨,使用垫块能显著提高工作效率与表面一致性;对于小面积或细节部位,则可徒手操作,但需特别注意砂纸边缘的包覆与固定,避免边缘砂粒脱落造成表面划伤。