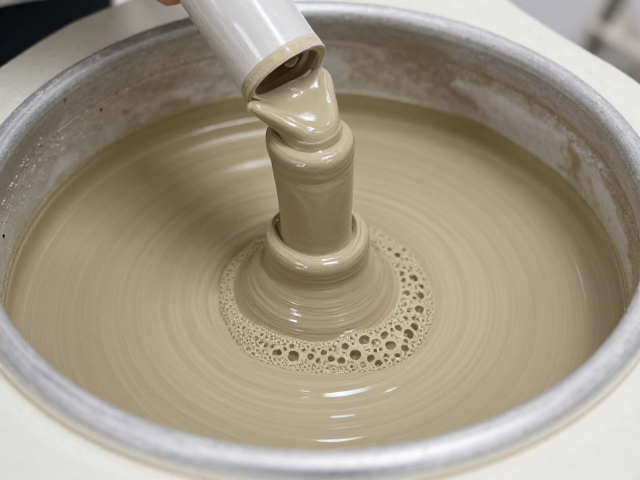
真空练泥机的排气原理与核心机制
真空练泥机排除气泡的核心在于利用负压环境改变泥料内部气体的状态。当螺旋绞龙对泥料进行挤压和揉搓时,泥料被强制通过真空室。真空室内维持着稳定的负压状态,通常由真空泵提供动力,使得泥料内部原本包裹的空气、水分蒸发产生的水蒸气以及泥料中残留的有机质分解产生的气体,克服泥料内部的粘滞阻力,从泥料中分离并逸出。这种物理分离过程并非简单的抽气,而是通过降低气体分压,使气泡迅速膨胀并破裂,最终被真空泵抽出系统外部。
设备的真空度控制是决定排气效果的关键参数。在实际运行中,真空室内的压力需保持在特定范围内,过低的真空度无法有效抽出气泡,而过高的真空度可能导致泥料过度干燥或产生“抽空”现象,影响泥料的可塑性。现代真空练泥机通常配备高精度的真空表和压力传感器,操作人员需根据泥料的含水量和粘度调整真空阀开度。例如,对于高塑性粘土,适当的真空度能显著降低泥料中的气孔率,提高坯体的致密度;而对于低塑性原料,则需平衡真空度与泥料的流动性,确保泥料能顺利通过螺旋轴而不发生堵塞。
泥料陈腐工艺对排气与塑化的协同作用
陈腐是真空练泥后提升泥料质量不可或缺的环节,其本质是泥料中水分与可塑性物质在微观层面的重新分布与均匀化。真空练泥虽然去除了大部分宏观气泡,但泥料内部的水分分布并不完全均匀,部分区域可能存在局部过湿或过干。在陈腐过程中,泥料被堆放在阴湿、温度适宜的环境中,水分像胶水一样通过毛细管作用向粘土颗粒表面迁移,形成完整的水膜。这一物理过程使得粘土颗粒间的结合力增强,泥料的整体可塑性显著提高,同时也进一步稳定了泥料的结构,为后续成型提供均匀的介质。
陈腐时间并非固定不变,而是会根据泥料种类、环境温度及湿度动态调整。一般来说,普通红砖泥料陈腐时间在3至7天,而用于高档陶瓷或特种工业陶瓷的泥料,陈腐时间可能延长至15天甚至更久。在陈腐期间,泥料内部会发生一系列复杂的物理化学变化,包括粘土矿物晶格的微调、有机质的缓慢分解以及微生物的活动。这些过程有助于消除泥料内部的应力集中,使泥料更加细腻均匀。值得注意的是,陈腐过程中需定期翻堆,以打破泥料表面的结皮,促进内外水分平衡,防止因表面干燥导致内部气泡残留或结构不均。
操作参数优化与常见问题排查
真空练泥机的排气效果与进料速度、螺旋转速及刀组配置密切相关。进料速度过快会导致泥料在真空室内停留时间不足,气泡来不及排出;而进料过慢则会降低生产效率,甚至导致真空室内泥料堆积过多,引发堵塞。螺旋转速需与真空度匹配,转速过高会增加剪切力,可能破坏泥料结构,转速过低则揉搓效果不佳。刀组的磨损情况也会直接影响排气效果,刀片磨损严重会导致泥料切割不匀,形成团块,阻碍气泡逸出。因此,定期检查刀片磨损情况,及时更换或修复刀组,是维持设备排气性能的基础维护措施。
针对排气不良的常见故障,需从系统密封性和真空源两方面进行排查。真空室密封圈老化、真空管接头松动或真空泵故障是导致真空度不足的主要原因。操作人员应定期检查真空系统的密封性,使用压力表监测真空度变化,确保其在设定范围内。此外,泥料含水率过高也是导致排气困难的重要因素,水分过多会增加泥料的粘滞性,阻碍气泡逸出。在进料前,需严格控制泥料的含水率,通常控制在18%-22%之间(具体数值依泥料种类而定),过高的含水率需经过预干燥处理。若泥料中含有较大杂质或硬块,需在前道破碎或筛分工序中加强处理,避免杂质进入真空室影响排气效果。