紫砂泥料陈腐的化学与物理演变机制
紫砂泥料的陈腐并非简单的静置存放,而是一项严密的生物化学与物理作用过程。在密封且湿度可控的环境中,泥料中的水分逐渐均匀渗透至每一颗矿土颗粒内部,这一过程通常伴随着微生物(主要是细菌和真菌)的代谢活动。这些微生物分泌的有机酸会缓慢分解泥料中残留的植物纤维和杂质,同时促进氧化反应,使得泥料中铁矿物发生更充分的转化。这种深层的相互作用不仅改变了泥料的矿物结构,还显著提升了泥料的可塑性与韧性,为后续的制作工艺奠定物质基础。
陈腐周期的长短直接关联着泥料的最终表现,但这一指标会因泥料种类、产地及环境温湿度存在显著差异。一般而言,普通紫砂泥料需经过数月至一年的陈腐期,而部分含有较多杂质或质地较硬的泥料,可能需要更久的时间才能达到理想的软化状态。值得注意的是,陈腐过程中需定期翻动泥料,以平衡内部湿度并防止局部发霉或干裂。若环境过于干燥,泥料失水会导致颗粒间结合力下降;若过于潮湿,则可能引发过度发酵,导致泥料结构松散,影响成型时的强度。因此,控制陈腐环境的稳定性,是确保泥料性能一致性的关键环节。
含水率测定的科学方法与标准区间
含水率是决定紫砂泥料成型性能的核心物理参数,其测定方法需兼顾准确性与操作便捷性。传统的经验判断法虽在行内广泛使用,但缺乏精确的数据支撑,难以应对现代标准化生产的需求。目前较为通用的测定方式包括烘干法与快速水分测定仪法。烘干法通过将一定质量的泥料样品置于恒温烘箱中,在105℃至110℃环境下加热至恒重,通过前后质量差计算含水率。该方法数据稳定,可追溯性强,适用于实验室环境下的精确控制。
对于不同品类的紫砂泥料,含水率的控制区间需依据其颗粒级配和塑性指数进行动态调整。通常情况下,手工打泥成型的泥料含水率多控制在18%至22%之间,这一区间能保证泥料既具备足够的粘结力,又不会因过湿导致干燥收缩率过大而开裂。若采用机械真空练泥,含水率可适当降低,以增强泥条的刚性,便于后续造型。在实际操作中,需使用高精度电子天平(精度至少0.1g)进行称量,并记录环境温度与湿度,以排除外界因素对测定结果的干扰,确保每一批次泥料的含水率处于最佳工艺窗口。
真空练泥过程中的气泡排除原理
气泡在紫砂泥料中主要表现为气孔缺陷,严重影响成品的气密性与力学强度。彻底排除气泡的核心在于真空练泥机的性能与操作手法的结合。真空练泥机通过抽气泵降低机筒内的气压,使泥料在螺旋推挤过程中,内部包裹的空气因压力降低而膨胀并逸出。这一物理过程要求泥料在进入机筒前已具备适度的塑性,过湿的泥料容易堵塞真空通道,导致抽气效率下降;过干的泥料则因摩擦力过大,难以形成连续的挤出流,反而会将空气卷入泥体深处。
操作过程中,装料密度与排气频率直接影响除泡效果。装料时应分层压实,避免一次性投入大量松散泥料导致真空度波动。在真空状态下,需定期观察排气阀是否有泥屑喷出,这通常意味着内部压力失衡或泥料含水率异常。对于高塑性泥料,可采用“揉泥”辅助法,即在练泥前对泥块进行多次折叠揉压,预先破坏泥料内部的空气包裹结构。此外,真空机的密封性能至关重要,老旧或密封不良的设备无法维持稳定的负压环境,会导致气泡残留,因此在生产管理中需定期对真空系统进行压力测试与维护。
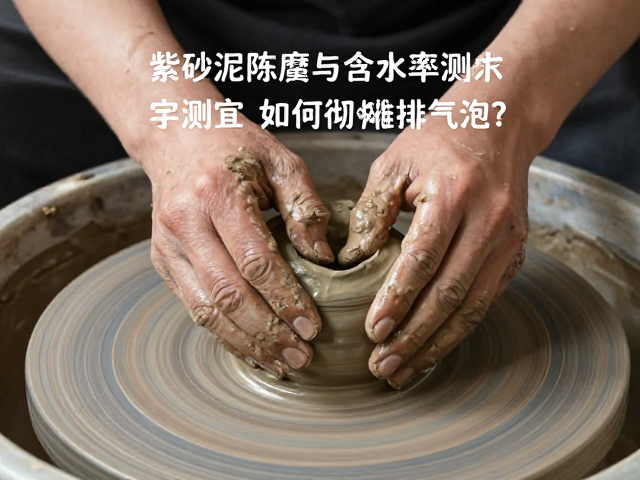
手工揉泥与醒泥的从复作用
尽管机械化生产效率高,但手工揉泥在排除微小气泡及均匀泥料结构方面仍具有不可替代的作用。手工揉泥通过手掌与手指的推力,对泥料施加剪切应力,迫使泥料颗粒重新排列,同时利用手部温度促进泥料内部水分的微循环。这一过程能有效打破机械练泥后可能残留的层状结构,使泥料质地更加细腻均匀。揉泥时应采用“切、压、揉、叠”的手法,将泥料切成块状,反复按压后折叠,确保每一部分泥料都受到均匀的机械作用。
醒泥是手工处理中静置平衡的关键步骤,旨在让经过揉压的泥料内部应力释放,水分分布趋于稳定。揉泥后的泥料通常处于高应力状态,直接成型易导致变形或开裂。将泥料用湿布包裹,置于阴凉通风处静置24至48小时,期间水分会从湿润区域向干燥区域迁移,消除局部含水率不均。醒泥过程中需定期检查泥料表面,防止水分蒸发过快导致表皮硬化。经过充分醒泥的泥料,其内部气泡残留极少,可塑性显著提升,能够更顺畅地应对拉坯、捏塑或模印等成型工艺,从而从根本上减少因气泡导致的成品缺陷。