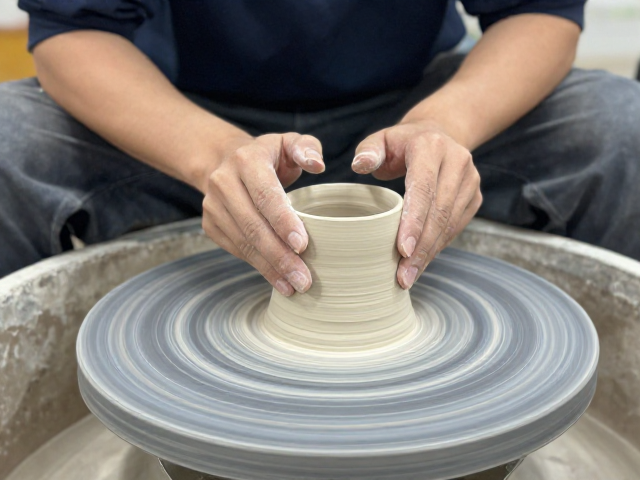
工业陶瓷干修坯工艺的核心逻辑与材料特性
工业陶瓷在经过注浆、压制或等静压成型后,坯体内部仍保持着较高的含水率或结合剂残留,直接进行精密加工极易导致开裂、掉角或尺寸偏差。干修坯工艺正是在坯体达到特定“皮革硬度”或完全干燥状态下,通过机械去除多余材料,以实现最终几何尺寸和表面质量的关键环节。这一过程不同于湿修,它要求坯体具备足够的机械强度以承受切削力,同时需要极高的工艺稳定性来应对陶瓷材料固有的脆性特征。
现代工业陶瓷如氧化铝、氮化硅或碳化硅等材料,其硬度远高于金属,传统的人工打磨或简易机械修整已难以满足微米级公差的要求。干修坯的核心在于对坯体内部应力分布的精准控制以及刀具与工件接触界面的优化。通过控制环境湿度和温度,确保坯体在修坯过程中不发生因吸湿或失水不均导致的形变,是保证后续烧结一致性的前置条件。
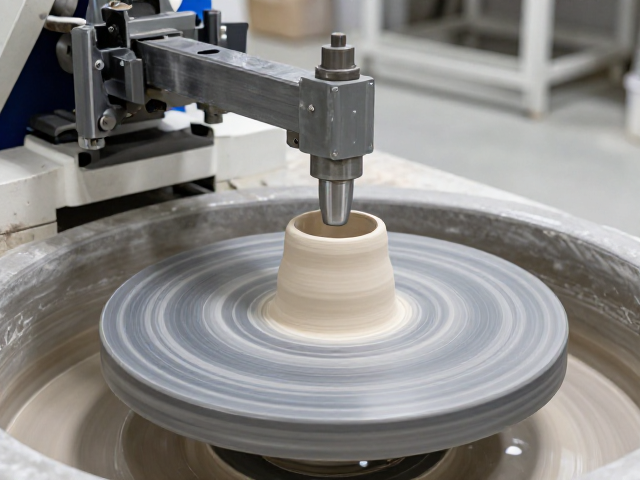
现代机械旋坯技术的精度提升机制
机械旋坯技术利用高精度数控车床或专用旋削设备,通过旋转坯体与固定刀具的相对运动,去除坯体表面的余量。现代旋坯设备普遍采用高刚性床身和精密主轴系统,配合气浮或静液轴承技术,将主轴回转误差控制在微米级别。这种高刚性结构能够有效抑制切削过程中的振动,避免在陶瓷表面留下振纹,从而显著提升表面光洁度和尺寸的一致性。
刀具的选择与磨损管理是决定旋坯精度的另一大关键。工业陶瓷的高硬度特性使得传统硬质合金刀具磨损迅速,目前广泛采用金刚石涂层或立方氮化硼(CBN)刀具进行干式切削。这些超硬材料不仅耐磨性极佳,还能在切削过程中保持锋利的刃口,减少切削力和切削热。通过实时监测刀具磨损情况并自动补偿切削参数,现代旋坯技术能够将外圆、端面的尺寸公差稳定控制在±0.05mm以内,部分高精度场合甚至可达±0.02mm。
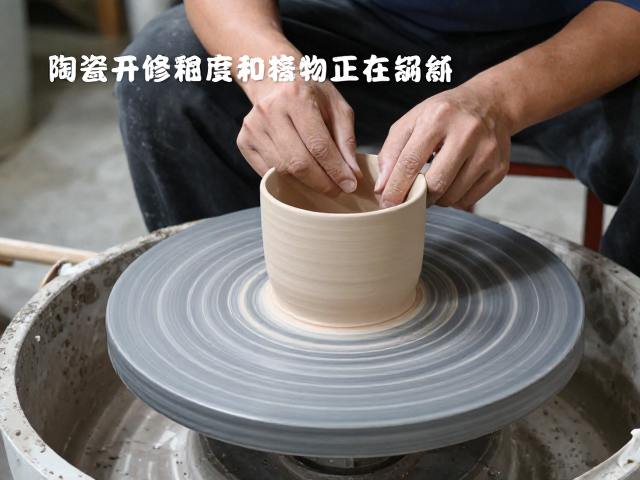
工艺参数优化与质量控制体系
在干修坯过程中,切削速度、进给量和切削深度等参数直接影响加工质量和坯体完整性。过高的切削速度可能导致局部温升过高,引发坯体微裂纹;而过低的进给速度则可能因刀具与坯体摩擦加剧导致表面烧伤。通过有限元分析模拟切削过程中的应力分布,可以确定不同陶瓷配方下的最佳工艺窗口。例如,对于高纯氧化铝陶瓷,通常采用较低的进给率和中等切削速度,以平衡加工效率与表面完整性。
质量控制体系在干修坯环节扮演着数据反馈的角色。在线激光测径仪和表面粗糙度检测仪被集成到旋坯设备中,实现对加工尺寸的实时闭环控制。一旦检测到尺寸偏离或表面缺陷,系统可自动调整刀具位置或暂停加工进行警报。这种数据驱动的质量管理方式,不仅减少了废品率,还为后续烧结工艺提供了可追溯的数据支撑,确保最终产品满足航空航天、半导体设备或精密仪器领域的严苛标准。