传统干修坯与现代旋坯技术的工艺演变
干修坯是陶瓷制作中至关重要的一环,主要处理已经经过初步干燥、但仍保留一定硬度的素坯。这一阶段的核心目的是去除坯体在成型过程中产生的变形,修正器型,并为后续的施釉和烧制提供严密的物理基础。传统工艺中,修坯多依赖工匠手持刀具进行手工修整,这种方式对师傅的经验依赖极高,且难以保证批量生产中的尺寸一致性。随着工业制造标准的提升,现代机械旋坯技术逐渐取代了部分手工环节,通过数控系统控制刀具与坯体的相对运动,实现了微米级的精度控制。
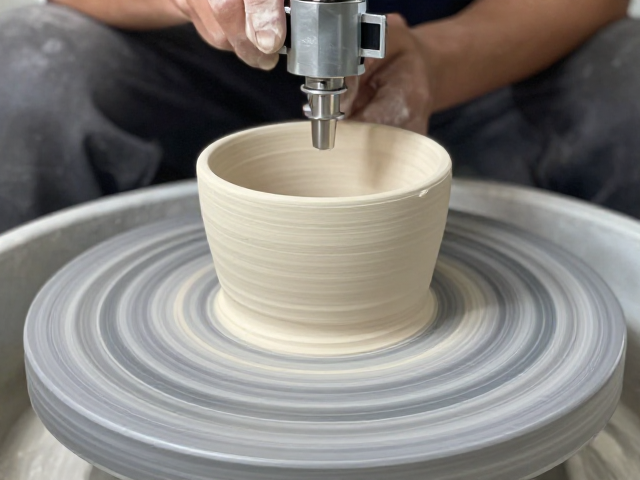
现代旋坯工艺的核心在于刚性夹持与动态切削的结合。坯体被牢固地固定在高速旋转的主轴卡盘上,此时坯体的含水率通常控制在3%-5%之间,这一含水量区间既保证了坯体具有足够的强度以抵抗切削力,又保留了适当的塑性以接受刀具的挤压与塑形。刀具由高精度电机驱动,按照预设的三维路径对坯体表面进行切削。这种机械化流程消除了人为操作的手部抖动误差,使得复杂曲面和精密几何形状的素坯能够稳定复现,为后续工业化生产提供了标准化的半成品材料。
高精度成型的核心机械原理与执行逻辑
机械旋坯实现高精度成型的根本在于运动轨迹的精确复现与切削力的实时补偿。在数控系统中,设计师通过CAD/CAM软件生成坯体的理论模型数据,这些数据转化为G代码指令后,驱动伺服电机控制刀具在X、Y、Z三个轴向上的运动。与传统手工修坯不同,现代旋坯机配备了高灵敏度的力传感器,能够实时监测刀具与坯体接触点的切削阻力。当遇到坯体密度不均或局部硬度差异时,控制系统会自动微调进给速度或刀具角度,防止因切削力突变导致坯体开裂或表面振纹,从而确保素坯表面的平整度和器型的对称性。
此外,刀具的材料选择与几何结构设计对成型精度有着决定性影响。现代旋坯工艺普遍采用硬质合金或金刚石涂层刀具,这些材料具有极高的耐磨性和热稳定性,能够在长时间连续作业中保持刀刃锋利,避免因刀具磨损导致的尺寸偏差。刀具的前角和后角经过严密的流体力学与材料力学计算,旨在最小化切削过程中的摩擦生热,防止局部温度升高引起坯体内部应力释放不均。通过优化刀具路径,减少空行程和重复切削,不仅提升了成型效率,更从物理层面降低了素坯因内应力集中而产生的隐性缺陷,使高精度成型成为可量化、可追溯的生产常态。
素坯成型中的关键质量控制点
在机械旋坯过程中,坯体的含水率分布均匀性是决定最终成型质量的首要变量。如果坯体内部水分分布不均,干燥过程中产生的收缩率差异会导致坯体在旋转切削时发生微颤,进而影响表面光洁度和尺寸精度。因此,在进入旋坯工序前,必须通过专业的含水率检测仪对素坯进行多点采样测试,确保整体含水率波动范围控制在±0.5%以内。同时,坯体的干燥曲线必须经过严格计算,避免因干燥过快导致坯体表面形成硬化层,进而在旋坯时产生崩角或分层现象。
表面缺陷的预防与消除是旋坯工艺的另一大控制重点。机械切削过程中产生的切屑若不能及时排出,可能会嵌入素坯表面,造成凹坑或划痕。现代旋坯设备通常配备真空吸尘装置或高压气流吹扫系统,在切削点附近形成负压区,即时清除切削废料。此外,刀具与坯体的接触点冷却液或润滑剂的微量喷洒,也能有效减少摩擦系数,提升表面质量。通过建立严密的工艺参数数据库,记录不同泥料配方、不同器型在旋坯过程中的转速、进给率和刀具角度等数据,企业能够快速定位异常原因,实现从经验驱动向数据驱动的质量管控转型。
现代旋坯技术在工业化生产中的应用场景
在日用陶瓷领域,高标准化量产对旋坯技术提出了极高的要求。例如,高品质骨瓷杯碟的生产,要求杯口厚度误差控制在0.2毫米以内,且杯身壁厚均匀度需达到95%以上。机械旋坯通过多轴联动技术,能够一次性完成杯身、杯底及杯口的修整,大幅缩短了生产周期。对于异形器皿,如流线型花瓶或艺术摆件,传统手工修坯难以保证批量一致性,而数控旋坯通过数字化模型驱动,能够精确复刻复杂曲面,使得个性化定制产品也能像标准件一样实现规模化生产,降低了试错成本。
在卫生陶瓷及工业陶瓷部件的生产中,旋坯技术的应用则更侧重于结构强度与密封面的精度。马桶内壁、浴缸曲面以及高精度陶瓷阀门芯等部件,对表面光洁度和几何公差有着严苛标准。机械旋坯能够处理高硬度、高耐磨性的特种陶瓷坯体,通过精密切削技术获得镜面效果的素坯表面,减少后续打磨工序。这种高精度成型不仅提升了产品的美观度,更关键的是,严密的素坯结构能有效降低烧制过程中的开裂率,提高成品率,从而在大规模生产中显著降低单件制造成本,提升整体供应链的稳定性与竞争力。