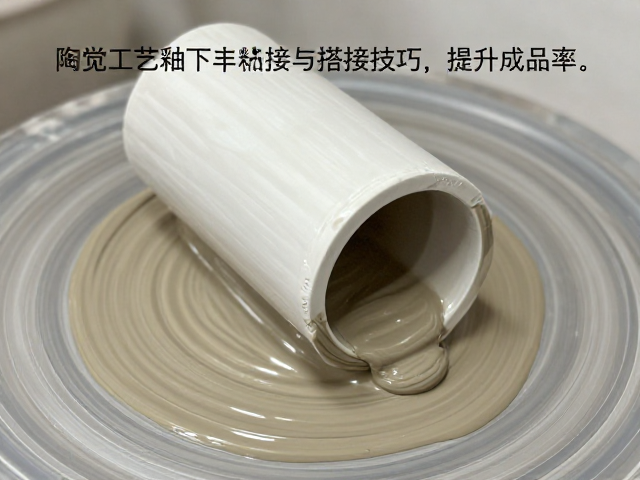
泥浆粘接工艺的核心原理与材料选择
泥浆粘接是陶瓷制作中连接不同部件的关键工序,其核心在于利用泥浆中微粒的悬浮特性与干燥过程中的收缩应力,实现不同陶瓷部件间的牢固结合。泥浆并非简单的水加土,而是经过精细研磨、淘洗并添加适量电解质(如纯碱、硅酸钠)以调节流变性的浆体。理想的粘接泥浆应具备适当的粘度与流动性,既能填充接合面的微小缝隙,又在干燥收缩时产生足够的内聚力,避免界面处出现裂纹或脱落。
在实际操作中,泥浆的浓度与配方会直接影响粘接强度。通常采用“浆糊状”或“稀泥状”两种形态应对不同场景。浆糊状泥浆含水量较低,适用于厚壁部件或需要承受较大外力的结构连接,如壶嘴与壶身的连接;稀泥浆则适用于薄胎器皿或大面积的平面拼接,能够更好地渗透进坯体孔隙,形成严密的物理咬合。材料的选择需严格依据胎土成分,确保泥浆与坯体的收缩率一致,这是防止开裂的基础。
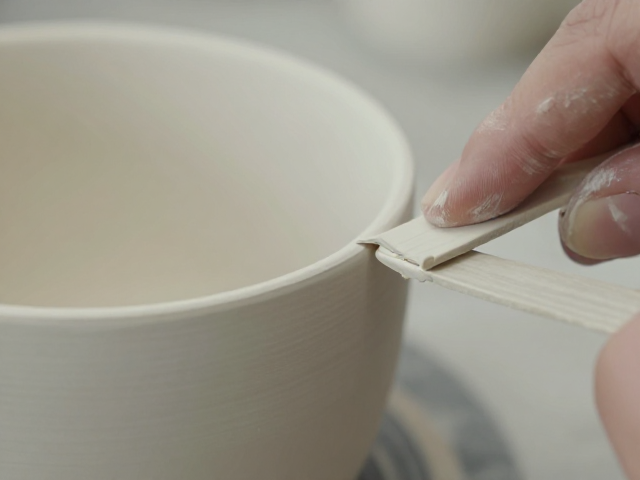
釉下粘接的界面处理与烧成控制
釉下粘接主要应用于需要保持表面完整、后续进行全釉烧制的器物,其难点在于粘接界面的清洁度与釉料在高温下的流动性控制。在施釉前,粘接处必须彻底清除残留的泥浆及杂质,任何微小的颗粒都会导致釉面气泡或缩釉缺陷。操作时需使用竹片或修坯刀将接缝出刮削平整,使两个坯体表面达到微观上的紧密贴合,再覆盖极薄的一层泥浆作为粘合剂,避免泥浆堆积形成釉面凸起。
烧成过程中的温度曲线对釉下粘接的成功率至关重要。在升温初期,坯体水分蒸发会产生蒸汽压力,若升温过快,接缝处易因应力集中而崩裂。因此,需设置合理的低温保温阶段,使坯体均匀受热。当温度升至釉料熔融区间时,釉面玻璃相的形成会进一步包裹接缝,但若接缝处泥浆过厚,釉料流动受阻,易形成“露胎”或“流釉不均”的现象。精准控制窑炉气氛与升温速率,能显著提升釉下粘接的致密性与美观度。
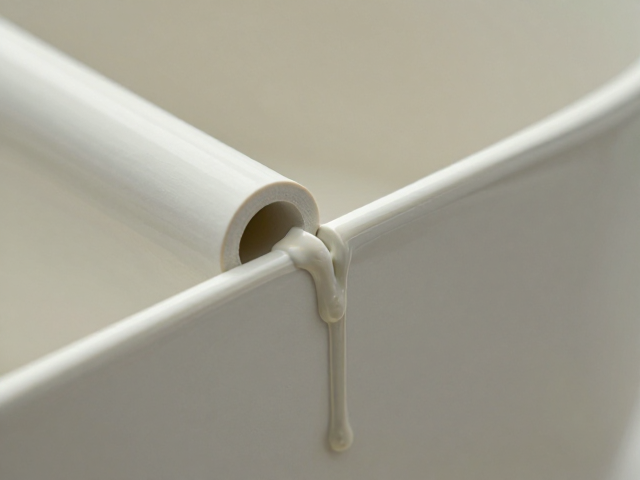
卷边搭接的结构设计与力学优势
卷边搭接是一种通过物理形态设计增强连接强度的工艺手法,常见于壶口、盆沿等需要承受机械应力或频繁使用的部位。其基本结构是将两个坯体的边缘分别向外翻卷或向内收口,形成相互嵌套的几何形态。这种设计增加了接触面积,并通过几何约束限制了部件间的相对位移,有效分散了外部冲击力,比平面对接具有更优的抗剪切能力。
制作卷边时,需严格控制坯体的软硬度。过软易导致变形,过硬则难以塑形且易断裂。通常使用特制的卷边工具或竹片,在坯体半干阶段(皮革硬度)进行操作。操作时需保持力度均匀,使卷边部分厚度一致,避免出现局部过薄导致的强度不足。此外,卷边内部的泥浆填充需饱满且无气泡,确保卷边闭合后内部无空腔,防止在烧成过程中因气体膨胀导致结构失效。
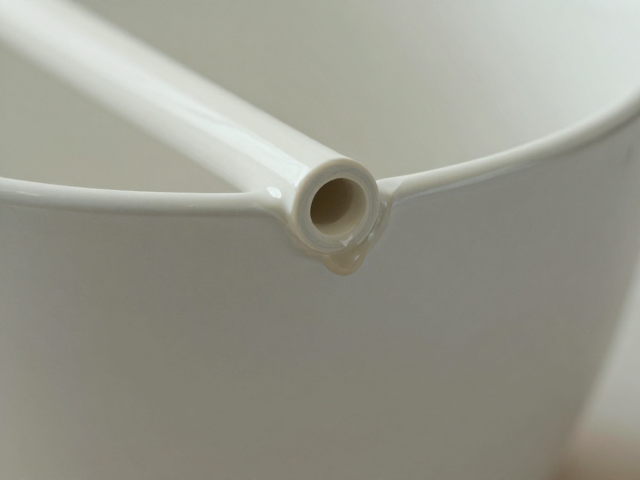
搭接面的湿润处理与干燥定型
无论采用何种粘接方式,搭接面的湿润状态都是决定粘接质量的前置条件。坯体表面需保持均匀的湿润度,即“皮革硬度”状态,此时坯体表面具有一定的吸水性,能迅速吸收泥浆中的水分,使泥浆与坯体表面产生初步的固相结合。若坯体过干,会像海绵一样迅速吸干泥浆水分,导致泥浆粉化,失去粘接力;若坯体过湿,泥浆水分无法排出,干燥过程中收缩不均极易引发开裂。
在完成粘接与卷边塑形后,干燥定型阶段需避免阳光直射或强风直吹,防止水分蒸发过快导致应力集中。建议将作品置于阴凉、通风且湿度相对稳定的环境中自然干燥。对于大型或结构复杂的器物,可采用包裹湿布或放入密闭箱内缓干的方法,确保整体水分均匀散失。干燥过程中需定期观察接缝处,若发现微小裂纹,可用同种泥浆进行修补,并经充分干燥后方可进行下一步工序。