结晶釉流釉挂壁过重的成因解析
结晶釉在烧制过程中出现严重的挂壁现象,通常源于釉料配方中助熔剂比例过高或高温粘度不足。当窑内温度达到釉料软化区间时,过低的粘度无法支撑釉层自身的重力,导致釉面液态物质向坯体下部快速流动。这种物理现象在厚釉或高流动性配方中尤为明显,若釉层厚度超过临界值,底部堆积会形成难看的“泪滴”或厚边,直接破坏器物的视觉平衡与结构稳定性。
坯体吸水率与施釉厚度的匹配度也是关键变量。吸水性过强的坯体在施釉后迅速吸收釉浆中的水分,导致釉层表面过早干燥结皮,而内部仍保持较高流动性,受热不均引发局部流淌。反之,若坯体致密且施釉过厚,釉层在高温下形成的液滴因缺乏足够的附着力,会自然下滑至器物底部。因此,控制流釉的核心在于理解釉料在高温下的流变特性,而非单纯依赖经验调整。
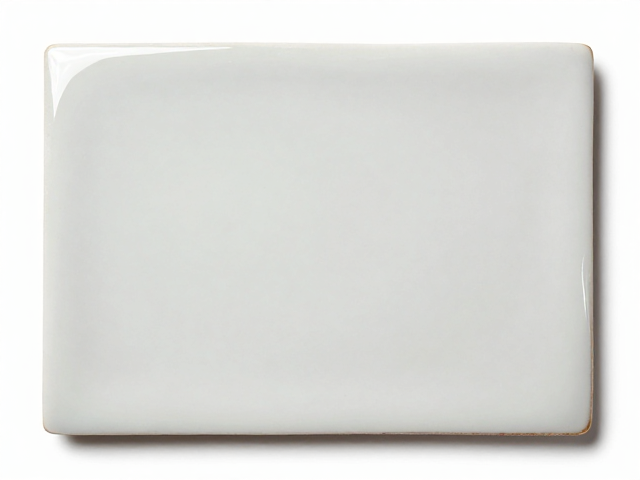
标准化试片的制作与施釉规范
制作控釉试片需选用标准尺寸的素坯,建议采用直径10厘米、厚度1.5厘米的圆形或方形泥板,确保坯体密度均匀且吸水率控制在12%-15%之间,以减少因坯体差异带来的数据偏差。素坯需经过充分干燥,含水率低于5%,以避免烧制过程中产生炸裂或气泡,影响釉面观察的准确性。试片表面应保持平整无划痕,任何细微瑕疵都可能干扰釉料流动路径,导致测试结果失真。
施釉环节需采用浸釉或喷釉两种方式,并严格记录釉浆比重,通常控制在1.45-1.50 g/cm³之间,具体数值需根据釉料种类微调。浸釉时,将坯体垂直浸入釉浆中3-5秒后垂直取出,利用重力自然流平,确保釉层厚度均匀且厚度约为1-2毫米。若使用喷釉,需保持喷枪与坯体距离20-30厘米,移动速度恒定,分2-3次薄喷,避免局部堆积。试片晾干后需静置24小时,使釉层内部水分均匀分布,为后续烧制提供一致的基础条件。
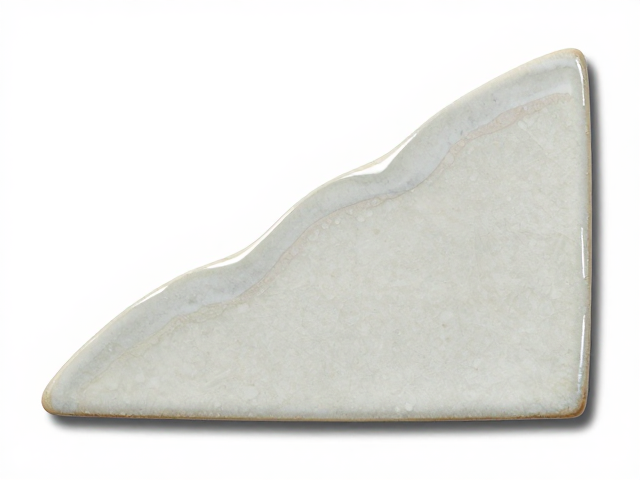
烧成曲线控制与釉面状态观测
烧成制度是决定结晶釉最终形态的核心,需采用阶梯式升温策略。在200℃前设置慢速升温段,彻底排除坯釉水分;200℃至900℃区间保持常规升温,促进釉料初步熔融;关键步骤在于900℃至1200℃的保温阶段,此时釉料开始软化,需精确控制升温速率在50℃/小时以内,观察釉面流动趋势。若发现釉层有下垂预兆,可适当降低最高温度5-10℃,或缩短高温保温时间,以增强釉料粘度,防止过度流淌。
高温保温结束后,降温阶段同样会影响釉面质感。快速降温有助于锁定釉面流动过程中的结晶形态,但需避免急冷导致坯体开裂。观测时,需记录釉面光泽度、流釉边缘的平滑度以及底部堆积厚度。通过对比不同烧成曲线下的试片数据,可建立釉料流动模型。例如,某批次釉料在1220℃保温20分钟时流釉适中,而在1230℃时出现明显挂壁,据此可确定该釉料的最佳烧成窗口为1215-1225℃,为后续大生产提供可复现的数据支持。