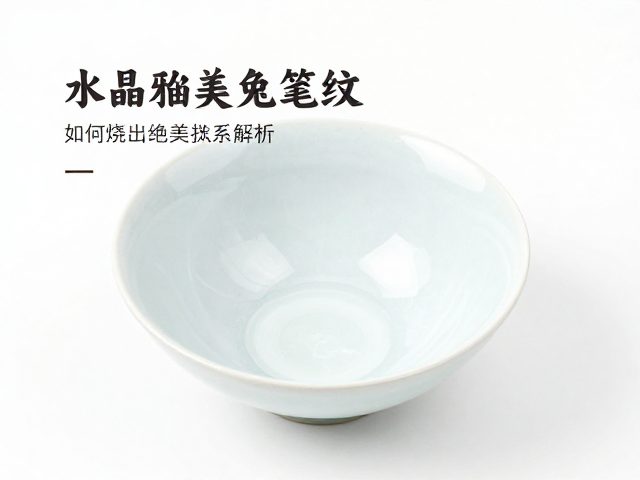
结晶釉与兔毫纹的从属关系辨析
在陶瓷艺术的实际创作体系中,需要厘清一个核心概念:传统意义上的“兔毫纹”主要归属于高温铁系结晶釉或还原焰下的铁锈花釉范畴,其纹理形成依赖于釉料中铁元素在冷却过程中的定向析晶,这与通常所说的以金属氧化物(如硫酸钡、硅酸锑等)形成的多面体状“结晶釉”在微观结构上存在显著差异。然而,在现代陶艺语境中,许多创作者将泼釉技法应用于铁系釉料,试图通过流体动力学控制铁元素的流动轨迹,从而在视觉上模拟出血丝状、羽毛状的兔毫效果,这种跨界融合的创新尝试常被误称为“结晶釉泼釉”,实则更接近于流动釉或窑变釉的范畴。
泼釉技法的核心在于控制釉浆的流动性与厚度分布,当高粘度的铁系釉浆被泼洒至坯体表面时,釉层内部的水分挥发与颗粒沉降会形成自然的纹理基底。若需获得类似兔毫的细密条纹,釉料的配方需经过精密计算,通常需要在基础长石釉中加入适量氧化铁作为着色剂,并配合少量二氧化钛或氧化锰来调节釉面的流动性和析晶能力。这种配方逻辑并非传统结晶釉追求的大颗粒几何晶体,而是通过控制冷却速率,让铁氧化物在釉层中形成纤维状或管状的微晶结构,进而在光线折射下呈现出类似兔毛的光泽与形态。
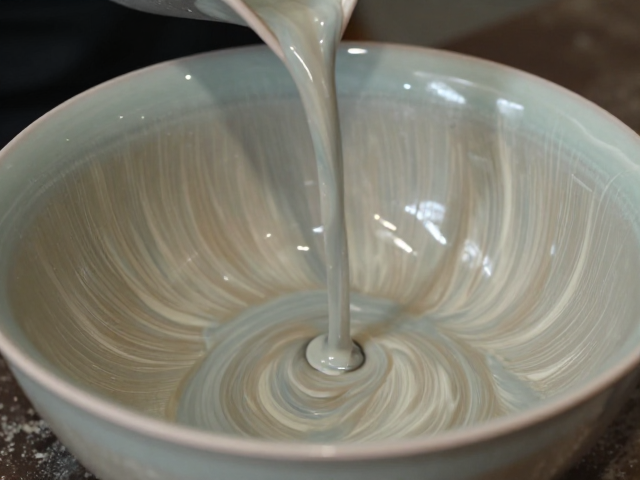
泼釉操作中的流体控制与纹理构建
泼釉过程中的动作轨迹直接决定了釉层的初始分布形态,采用单手或双手交替泼洒的方式,能够利用重力与惯性在坯体表面形成不规则的波纹与堆积区。对于追求兔毫纹的效果,釉浆的浓度需维持在特定区间,过稀会导致铁元素过度扩散,纹理模糊不清;过稠则容易形成厚重的色块,阻碍铁元素的定向排列。实际操作中,创作者常通过调节釉浆的含水量和添加少量有机增稠剂(如羧甲基纤维素钠)来微调粘度,使得釉浆在流淌过程中既能保持一定的连续性,又能因表面张力产生细微的分叉,这些分叉点正是后续形成兔毫纹理的潜在起点。
坯体的吸水率与施釉厚度是影响最终纹理的关键变量。多孔的素坯会迅速吸收釉浆中的水分,加速釉层表面的干燥与固化,这种快速失水过程有助于锁定泼洒初期形成的动态纹理,防止其因重力作用过度流平而消失。若坯体经过过度打磨或施釉前未进行适当的喷水处理,釉层流动过快,形成的兔毫纹往往短促且杂乱。因此,控制坯体的含水状态,使其在施釉后能均匀、缓慢地吸收水分,是保证釉层在窑炉中经历完整熔融与冷却过程的基础,也是纹理得以清晰呈现的物理前提。
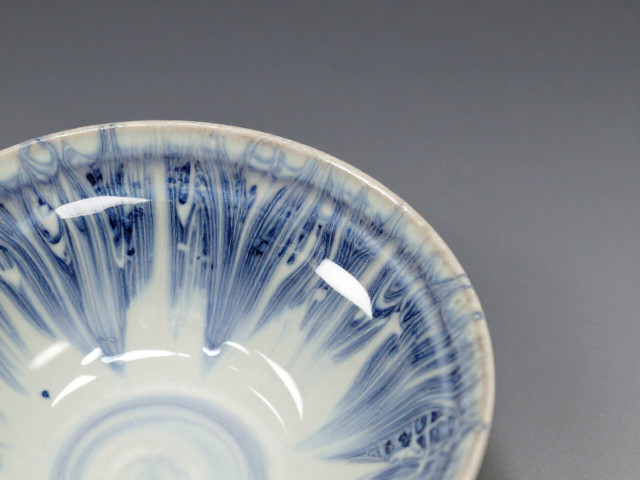
烧成曲线对铁系析晶的决定性影响
高温阶段的熔融状态决定了釉面的玻璃相基础,通常需要将窑炉升温至1280℃至1300℃之间,使釉料完全玻化并形成光滑的液面。在这一阶段,铁元素以离子状态分布在硅酸盐熔体中,釉层的流动性达到峰值,此前泼釉形成的纹理可能会因表面张力而部分融合或变形。此时,窑内的气氛控制至关重要,还原焰有助于将三价铁还原为二价铁,降低釉面的粘度,促进铁元素的迁移与聚集,为后续析晶创造有利的化学环境。若氧化气氛过强,釉面易发黄或发灰,难以形成深邃通透的兔毫色泽。
降温阶段的冷却速率是兔毫纹形成的灵魂所在,这一过程需要极其精准的温度控制。当温度降至1000℃左右时,釉料开始进入析晶区间,铁氧化物与釉料中的其他成分结合,形成微小的铁钛氧化物晶体或磁铁矿晶体。若降温过快,晶体来不及生长,纹理将表现为模糊的晕染;若降温过慢,晶体过度生长则可能导致釉面失光或出现粗大的结块。理想的冷却曲线应在析晶区间保持缓慢下降,随后在800℃以下快速降温,以固定晶体结构。这种“慢冷析晶、快冷定型”的热工逻辑,是区分普通铁锈釉与高品质兔毫釉的核心工艺壁垒。
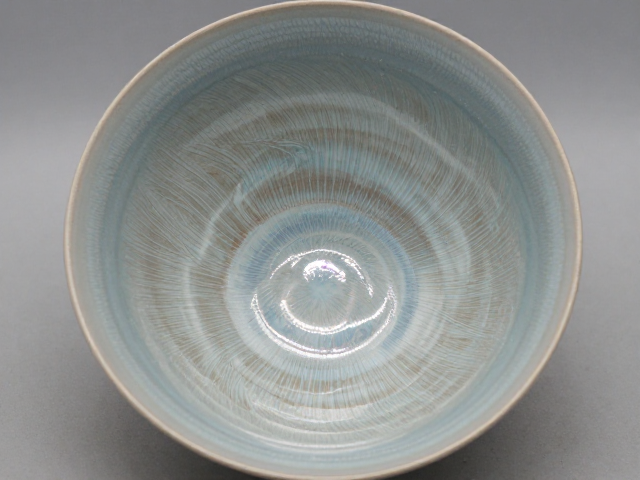
成品视觉特征与微观结构关联
肉眼可见的兔毫纹表现为从釉面中心向四周辐射或平行排列的细密线条,其颜色多为金黄色、银白色或褐色,具有明显的金属光泽。这种视觉效果的形成,源于釉层内部无数平行排列的微小晶体对光线的选择性反射与散射。晶体的大小、排列方向以及釉面的平整度共同影响了最终的视觉效果。晶体越细小且排列越整齐,兔毫纹越显得细腻顺滑;若晶体粗大,则纹理显得粗糙呆板。此外,釉面的轻微起伏会改变光线的入射角,使得兔毫纹在不同视角下呈现出动态的光影变化,这是静态摄影难以完全捕捉的艺术特质。
微观结构分析显示,高质量的兔毫纹釉面中,析晶主要沿着釉层冷却时的温度梯度方向生长。泼釉技法创造的釉层厚度差异,导致了局部冷却速率的不同,从而在微观上形成了晶体生长的方向性差异。在釉层较厚处,冷却较慢,晶体生长空间大,纹理较宽;在釉层较薄处,冷却较快,晶体细小,纹理较窄。这种由宏观操作(泼釉)导致微观结构(晶体生长)差异,进而影响宏观视觉(兔毫纹形态)的因果链条,正是陶瓷工艺中“技与道”合一的具体体现,也解释了为何同样的配方在不同操作手法下会呈现出截然不同的艺术效果。