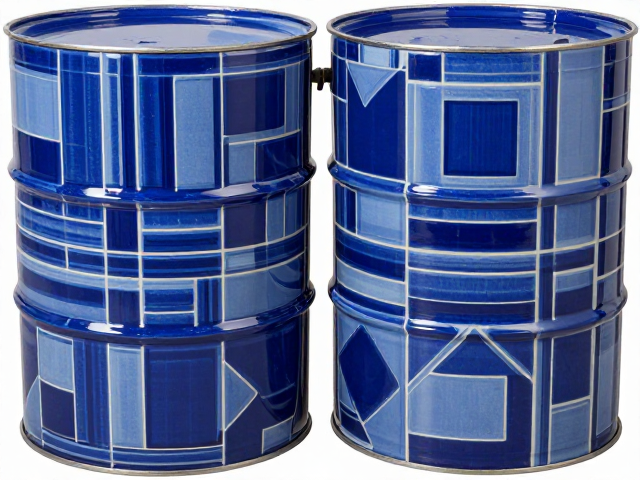
钴系颜料釉浆桶几何图案的视觉特性与化学基础
钴系颜料在陶瓷釉面中呈现出深邃且稳定的蓝色调,其核心成分主要为氧化钴或钴铝尖晶石。当这些颜料被调配进釉浆并应用于桶状或圆柱形容器表面时,几何图案的设计必须考虑到曲面带来的视觉变形。钴蓝具有极强的着色力,即使在较低的浓度下也能产生高饱和度的色彩,这使得细密的几何线条在釉烧过程中依然保持清晰锐利的边缘。这种特性对于表现精密的网格、菱形或多边形组合至关重要,因为过粗的线条可能会在熔融的釉层中发生晕散,破坏几何构图的严谨性。
釉浆的流变性直接决定了几何图案在桶身上的附着形态。钴系釉浆通常需要调整粘度,以确保图案在涂施过程中不会因重力作用而在桶身下部堆积。在几何分割中,直线与曲线的交界处容易出现釉层厚度不均,进而导致烧成后出现色差或釉面缺陷。因此,控制钴料在釉料中的分散状态,避免颗粒团聚,是维持几何图案色彩均匀一致的关键。通过精确计算釉浆中钴化合物的比例,可以在烧成过程中获得从浅蓝到深邃靛蓝的丰富层次,为几何设计提供足够的视觉深度。
几何构图在桶状容器上的空间布局策略
桶状容器的三维形态要求几何图案采用适应性强的构图方式,以应对曲面带来的透视变化。环形分割是处理此类器型的基础逻辑,通过等分的扇形或环带,可以将复杂的几何图形(如六边形、三角形)无缝衔接,消除视觉上的断裂感。在设计时,需计算容器的周长与高度比例,确定几何单元的大小,确保图案在视觉上具有平衡感。过于细碎的几何元素在桶身下部容易因视觉压缩显得杂乱,因此通常采用上部精细、下部舒展的渐变布局,或者采用上下对称的镜像结构,以强化器型的稳重感。
中心对称与放射状图案在桶身装饰中具有独特的张力。以桶身最高点或最低点为圆心,向外辐射菱形、花瓣形或多边形,能够引导视线沿器型流动,增强立体感。然而,钴系颜料的强着色力可能使放射状线条在视觉上产生膨胀效应,因此在设计时需适当加粗间隔线或留白区域,以平衡视觉重量。对于带有盖子的桶,图案需考虑盖身与桶身的呼应关系,几何纹样可通过连续性设计跨越接缝,形成完整的视觉整体,避免因分体烧制或组装造成的图案错位。
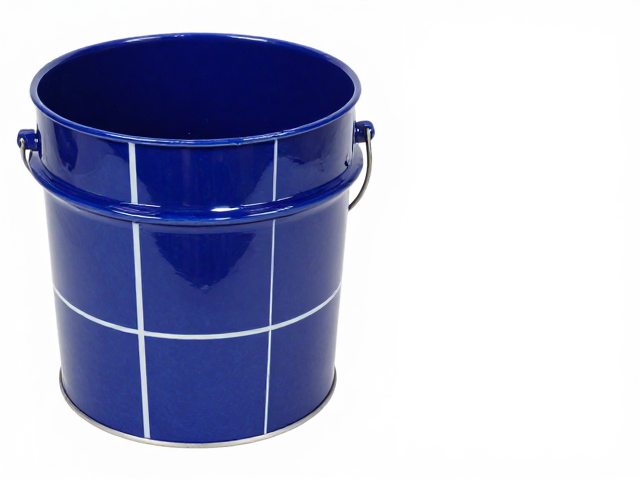
釉面装饰施工工艺流程与参数控制
施釉前的坯体表面处理直接影响钴系几何图案的附着力与最终效果。坯体需经过精细打磨,确保表面无粉尘、油污及微小凹坑,特别是在几何图案边缘处,任何不平整都可能导致釉层断裂或图案模糊。采用浸釉、喷釉或刷釉等方式施加钴系釉浆时,需严格控制涂层厚度,通常单层厚度控制在0.5至1毫米之间。对于复杂的几何线条,可采用喷釉后局部遮盖后二次施釉的方法,以增强线条的立体感和清晰度,避免不同色块之间的釉料相互渗透导致边界模糊。
烧成过程是钴系颜料发色及釉面成型的关键阶段。钴在氧化气氛中呈现蓝色,而在还原气氛中可能偏向灰绿或黑色,因此需严格监控窑炉气氛。烧成温度通常控制在1200℃至1300℃之间,具体取决于釉料配方。升温曲线需平缓,特别是在300℃至600℃区间,需充分排除釉料中的水分和有机挥发物,防止几何图案在釉层熔融前发生塌陷或气泡破裂。冷却阶段需缓慢降温,以减少釉面应力,防止几何图案因釉层收缩不均而产生裂纹。
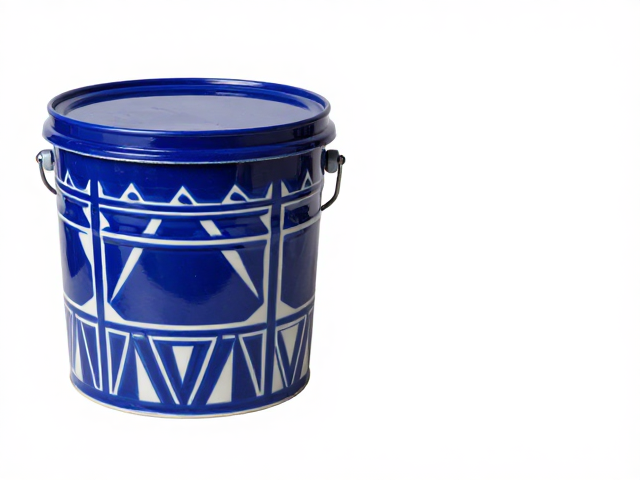
常见问题分析与质量控制要点
釉面出现“橘釉”或针孔是钴系几何图案施工中常见的问题,通常由釉浆中气泡破裂或坯体排气不畅引起。在几何图案密集区域,釉层厚度不均可能导致局部熔融不充分,形成粗糙表面。解决这一问题需优化釉浆配方,添加适量的助熔剂以降低釉料粘度,促进气泡排出。同时,确保坯体干燥彻底,避免坯体内部水分在烧成时转化为蒸汽冲破釉层。对于钴系颜料,还需注意其与釉料中其他金属氧化物的相容性,避免产生不可控的化学反应导致图案变色或失透。
几何图案边缘模糊或断裂常由施釉手法不当或烧成温度过高导致。钴系釉浆若粘度过低,在桶身曲面上易流淌,导致图案变形。可通过调整釉浆触变性,使其在静置时保持一定结构强度,施釉时则具有良好的流动性。烧成温度过高会导致釉层过度熔融,几何线条变宽甚至消失。因此,需建立严格的温度监控机制,使用标准锥体测试釉料熔融状态。此外,定期检查窑炉升温曲线,确保每一批次产品的烧成条件一致,以维持几何图案的精确性和稳定性。