倒角工艺的核心逻辑与设备参数设定
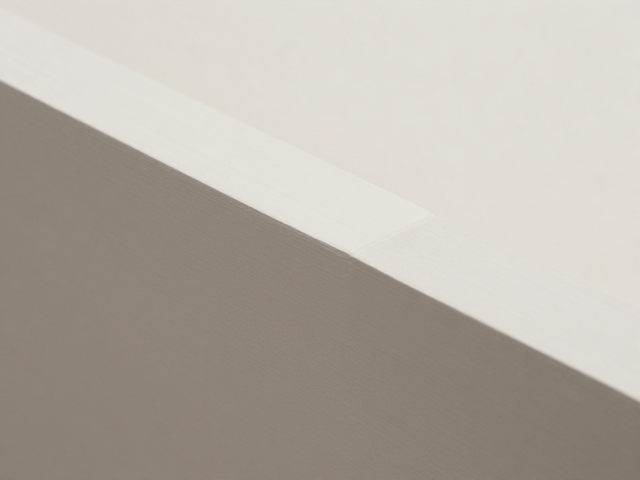
建筑陶瓷坯体在成型后若边缘锐利,不仅影响后续施釉的均匀度,还极易在搬运和烧成过程中产生崩边或裂纹。倒角工艺通过机械切削改变坯体边缘几何形态,将直角转化为预设角度的斜面,从而消除应力集中点。这一步骤通常安排在素烧前或釉烧前,具体取决于陶瓷产品的吸水率要求及釉面装饰工艺。设备端多采用双盘或多盘倒角机,通过调节上下两个金刚石磨轮或硬质合金刀头之间的夹角,精确控制倒角角度,常见角度范围集中在15°至45°之间,以适应不同规格瓷砖的边缘强度需求。
设备参数的稳定性直接决定了倒角面的平整度与一致性。主轴转速、进给速度以及磨轮与坯体接触压力需根据坯体硬度进行动态匹配。对于高岭土含量较高的坯体,进给速度可适当降低,以避免因切削阻力过大导致边缘微裂纹;而对于掺杂较多石英或长石的坯体,则需提高磨轮锋利度并保持恒定的接触压力。实际生产中,需定期校准磨轮的水平度与垂直度,确保每一片陶瓷边缘的倒角宽度误差控制在0.2毫米以内,这是保障后续自动施釉或干粒装饰精度的基础前提。
常见倒角缺陷的成因分析
在实际生产线上,倒角面出现毛刺或粗糙是高频出现的质量问题,这通常源于磨轮磨损严重或冷却液供给不足。当磨轮表面金刚石颗粒脱落或堵塞时,切削能力下降,坯体边缘会被“撕”而非“切”,形成明显的毛刺。此外,若冷却润滑系统流量不稳定,局部高温会导致坯体表面釉层(如有预涂底釉)软化粘连,加剧表面粗糙感。解决此类问题需建立磨轮寿命周期管理制度,通过红外测温仪监控切削区温度,并定期使用专用清洗剂疏通冷却喷嘴,确保切削面获得持续且均匀的润滑冷却。
倒角尺寸不一致或角度偏差则是另一类典型缺陷,多由坯体放置不平或机械夹具松动引起。坯体在输送带上若存在轻微翘曲,倒角刀头与坯体边缘的接触点会发生偏移,导致同一批次产品中倒角宽度出现波动。此外,长期高频运行导致的设备导轨磨损或气缸密封性下降,也会造成进给精度降低。应对策略在于优化坯体自动定位夹具的气压控制系统,引入视觉检测系统对每片坯体的初始姿态进行微调,并在设备维护计划中增加对直线导轨和丝杆的精密测量与更换频率,以维持机械结构的刚性与精度。
工艺优化与质量控制策略
引入自动化在线检测系统是提升倒角质量稳定性的关键手段。传统的人工抽检效率低且存在盲区,而基于机器视觉的在线检测装置可实时捕捉倒角面的几何特征。通过高分辨率工业相机拍摄倒角区域,算法可即时计算角度偏差、宽度误差及表面缺陷,并将数据反馈至PLC控制系统,自动修正倒角机的进给参数。这种闭环控制模式能将不良品率显著降低,同时减少因人工干预带来的生产中断。检测数据的长期积累还可用于分析设备磨损趋势,实现预测性维护,避免突发性故障导致的批量报废。
工艺参数的精细化调整需结合坯体配方与干燥曲线进行系统性验证。不同配方的坯体在干燥过程中水分迁移速率不同,若倒角前坯体含水率不均,切削时易产生因局部应力释放不均导致的隐性裂纹。因此,倒角工序前的干燥均匀性至关重要。建议通过控制干燥窑不同温区的湿度梯度,确保坯体进入倒角工序时的含水率波动范围小于0.1%。同时,针对大规格薄型瓷砖,可优化倒角角度设计,适当减小倒角宽度,以平衡边缘强度与美观度,避免因倒角过深削弱产品整体结构稳定性,从而在满足建筑装饰标准的同时提升产品附加值。