修坯前坯体含水率与硬度控制的基准
碗盘在注浆或压延成型后,必须经过严密的干燥过程,此时坯体的含水率通常需控制在3%至5%之间,这是进行干修坯的前提条件。若坯体过湿,修坯刀极易粘附泥屑,导致边缘塌陷或变形;若坯体过干,则脆性增加,在倒角过程中容易产生崩口或裂纹。实际操作中,需通过手感判断,当坯体表面无明显凉感且敲击声音清脆时,即可进入修坯工序。
为了获得最佳的修坯效果,坯体在入窑前需经历自然阴干与低温预烧的过程。预烧温度通常设定在600℃至800℃之间,这一阶段称为素烧,它能赋予坯体足够的机械强度,使其能承受修坯刀具的切削力。未经素烧的生坯直接修坯,成品率极低,且难以保证边缘的精细度。因此,稳定的干燥曲线和合理的素烧工艺是后续倒角与修坯质量的隐形基石。
修坯刀具选择与切削角度的精准配合
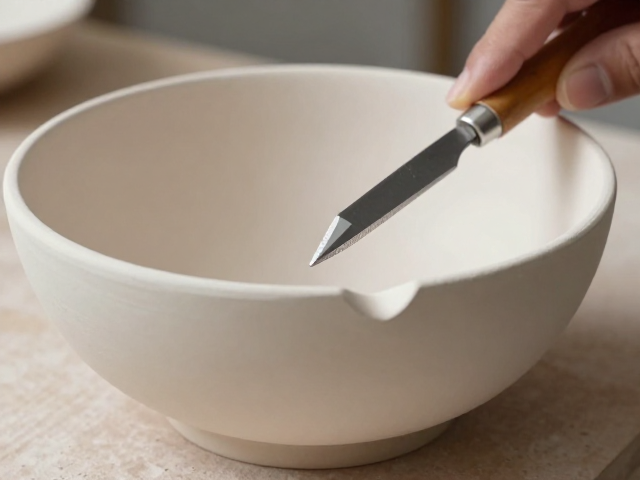
修坯刀片的材质与形状直接决定了碗盘边缘的质感。常用的修坯刀多采用高碳钢或硬质合金制成,刀刃角度通常保持在30度至45度之间,这一角度区间能在切削效率与边缘光洁度之间取得最佳平衡。对于大平面碗盘,建议使用宽刃平刀进行大面积修整;而对于小口碗或深腹盘,则需选用窄刃尖刀处理死角,避免刀具干涉导致的坯体破损。
在操作手法上,刀具与坯体表面的接触角度需保持恒定,通常建议刀具与坯体表面呈15度至30度的倾斜角进行推削。这种倾斜切削能减少刀具与坯体的摩擦阻力,防止因阻力过大导致坯体扭曲。同时,修坯过程中需保持手腕稳定,以肘部为支点,利用前臂带动刀具匀速移动,确保每一刀的切削深度一致,从而获得均匀细腻的修坯面,避免出现深浅不一的刀痕。
倒角工艺的力学分析与边缘成型
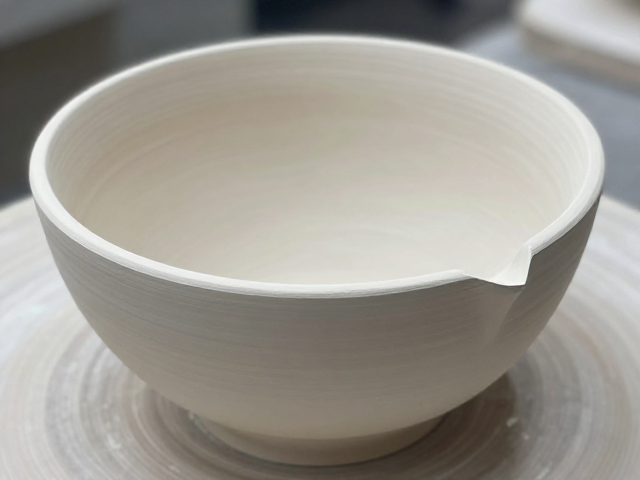
倒角是提升碗盘边缘质感与实用性的关键步骤,其核心在于通过特定的几何角度去除坯体边缘的锐角。常见的倒角角度为30度至45度,这一设计既符合人体工学,使手感应圆润舒适,又能减少烧制过程中因应力集中导致的开裂风险。倒角宽度通常控制在2毫米至5毫米之间,过宽会影响碗盘的整体造型美感,过窄则无法有效消除锐边。
在实际倒角操作中,需根据坯体的厚度调整倒角刀的进刀力度。对于厚壁坯体,需分多次少量切削,逐步逼近目标角度,防止一次性切削过深导致边缘崩缺;对于薄壁坯体,则需更加轻柔,利用刀具侧刃轻轻刮削,利用坯体自身的弹性恢复边缘形态。倒角完成后,边缘应呈现平滑过渡的圆弧状,无阶梯状刀痕,这是判断倒角工艺是否达标的重要视觉标准。
修坯后清洁与缺陷检测的标准流程
修坯与倒角完成后,坯体表面及内部残留的泥屑必须彻底清除,这直接影响后续施釉的效果。通常使用软毛刷或压缩空气设备清理修坯过程中产生的粉尘,特别注意碗盘底部足圈及边缘倒角处的积泥。若残留泥屑未清理干净,烧制后会形成黑点或釉面气泡,严重影响成品率。清洁过程中需避免使用湿布擦拭,以防坯体吸水后再次变软影响尺寸稳定性。
在清洁后,需对每个碗盘进行严格的目视检查,重点观察修坯面是否均匀、倒角是否平滑、有无崩口或裂纹。对于存在轻微缺陷的坯体,若缺陷位于非可视区域且不影响结构强度,可通过局部修补后继续生产;若缺陷影响美观或结构,则需果断报废,避免流入下一道工序造成资源浪费。建立完善的缺陷检测机制,能有效反馈修坯工艺中的问题,持续优化操作细节。