盘碟干修坯前的预处理与坯体状态控制
盘碟在经过旋坯或拉坯成型后,表面往往残留大量因工具接触产生的毛刺、接痕以及不均匀的厚度,直接入窑烧制极易因应力集中导致开裂。干修坯的核心在于在坯体处于“皮革硬度”阶段时,通过物理切削获得规整的几何形态,但这一过程对坯体的含水率极为敏感。若坯体过湿,修坯刀容易粘刀,导致边缘塌陷或变形;若坯体过干,则脆性增加,轻微震动即可引发隐性裂纹。因此,严格控制坯体从成型到修坯期间的自然干燥或阴干时间,确保整体含水率均匀且处于最佳切削区间,是防止后续开裂的第一道防线。
在预处理阶段,还需重点检查坯体内部的应力释放情况。旋坯过程中,刀具对坯体施加的径向压力会使泥料颗粒产生定向排列,若修坯前未进行适当的静置松弛,内部应力分布不均会在干燥收缩时释放,形成贯穿性裂纹。实际操作中,可将成型后的坯体置于恒温恒湿环境中静置一定时间,让泥料内部水分梯度趋于平衡,同时通过轻敲听声的方式初步判断坯体致密度,剔除已有暗裂或结构疏松的次品,从源头上降低废品率。
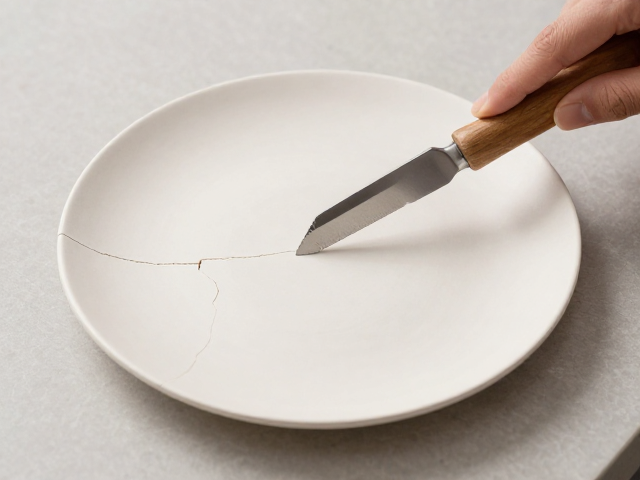
修坯刀具选择与标准化操作手法
修坯刀具的锋利程度与刃口角度直接决定了切削面的质量,进而影响坯体的应力状态。使用钝化的刀具进行干修,需要更大的下压力,这种额外的机械应力会压溃坯体表面的微结构,形成肉眼难以察觉的微裂纹,这些微裂纹在干燥收缩和烧成过程中会逐渐扩大。因此,必须选用高硬度合金钢制成的修坯刀,并保持刃口锋利无崩缺。刃口角度通常建议在20至30度之间,过大的角度切削阻力大,易导致坯体撕裂;过小的角度则刀刃脆弱,易崩刃。定期打磨刀具,确保切削面平滑,是实现无应力切削的基础条件。
操作手法的稳定性是防止开裂的关键变量。修坯时应采用“轻切多次”的原则,避免一次性切入过深。每次切削的深度控制在1-2毫米左右,通过多层薄切逐步去除多余泥料,这样能最大限度地减少刀具对坯体的冲击力。手持刀具时,手腕需保持放松但稳定,利用小臂带动刀具匀速移动,而非依靠手指强行扭转。对于盘碟的底部和边缘过渡区,应特别注意切削角度的平缓过度,避免形成锐角或直角,因为几何形状突变处极易产生应力集中。此外,修坯过程中产生的泥屑应及时清理,防止泥屑堆积在坯体表面,在后续干燥过程中因吸水不均引发色差或开裂。
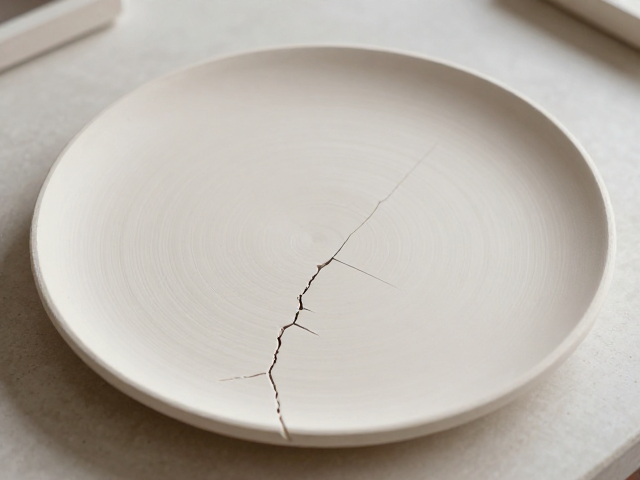
干燥过程中的应力管理与环境调控
干燥是盘碟成型后最容易发生开裂的环节,其根本原因在于水分蒸发导致的体积收缩与内部应力释放的不同步。在干修坯完成后,坯体结构相对松散,对干燥速率的变化极为敏感。若环境风速过大或温度过高,坯体表面水分迅速蒸发,而内部水分尚未迁移至表面,这种内外干燥速率的差异会在坯体内部形成巨大的拉应力,导致表面开裂或翘曲。因此,修坯后的坯体应置于无直吹风、温度适宜且湿度相对稳定的环境中进行阴干,避免阳光直射或热源近距离烘烤。
为了进一步提升成品率,可采用分段干燥法。初期阶段,将坯体覆盖湿布或置于高湿度环境中,减缓表面水分蒸发速度,使内部水分有足够时间向表面迁移,保持坯体内外含水率梯度平缓。中期阶段,随着坯体逐渐硬化,可适当增加通风,加速水分排出,但需确保通风均匀,避免局部过快干燥。在干燥过程中,需定期观察坯体状态,若发现坯体表面出现细微发白或轻微变形,应立即调整环境湿度,必要时进行回湿处理。对于大型或厚壁盘碟,干燥时间需显著延长,以确保中心部位水分完全排出,避免“外干内湿”导致的烧成爆裂。
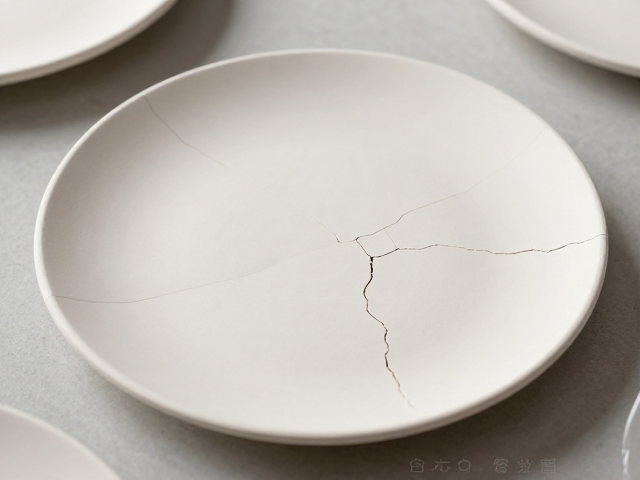
成品率提升的综合管控体系
提升盘碟干修坯的成品率,不能仅依赖单一环节的优化,而需建立从泥料制备到修坯干燥的全流程管控体系。泥料的陈腐时间、颗粒细度以及练泥的紧密程度,直接决定了坯体的可塑性和干燥收缩率。若泥料中混入杂质或颗粒不均,会在修坯时形成硬点,导致刀具跳动或坯体局部开裂。因此,必须确保泥料经过充分陈腐和反复练制,达到质地细腻、均匀一致的标准。同时,建立严格的坯体检验标准,在修坯前对坯体的厚度均匀性、表面平整度进行量化检查,不符合标准的坯体应及时修正或报废,避免无效加工。
数据追踪与案例分析是持续改进工艺的有效手段。记录不同批次、不同季节、不同操作人员下的修坯废品率,分析开裂的具体形态和位置,如边缘开裂、底部开裂或贯穿性裂纹,进而反向追溯至泥料、修坯手法或干燥环境的具体参数。通过对比分析,找出导致开裂的主要变量,针对性地调整工艺参数。例如,若发现夏季高温季节开裂率上升,则需重点加强干燥环境的湿度控制;若发现某类厚壁盘碟易裂,则需优化修坯时的切削顺序和干燥曲线。通过这种基于真实数据的持续迭代,逐步稳定干修坯工艺,实现成品率的显著提升。