原料制备与浆料流变特性控制
工业陶瓷干修坯工艺的稳定性,根基在于浆料体系的均一性。在球磨或搅拌过程中,必须精确控制氧化铝、氧化锆等主成分与粘结剂、分散剂的配比,确保颗粒级配符合预设模型。浆料的粘度、屈服应力及触变性会直接影响后续等静压或干压成型时的流动性与填充效果。若浆料颗粒分布不均,极易在坯体内部形成密度梯度,导致烧结后出现收缩不一致,进而引发厚度偏差。因此,通过激光粒度分析仪实时监测粉体粒径分布,并利用流变仪测定浆料在不同剪切速率下的粘度变化,是锁定最佳工艺窗口的关键步骤。
浆料注入模具前的除气处理同样不可或缺。气泡残留会导致坯体内部存在微观空洞,这些缺陷在后续的修坯阶段表现为局部硬度异常或结构疏松。通过真空脱气设备去除浆料中的夹带空气,能够显著提升坯体的致密性均匀度。实际生产中,工程师常依据浆料的固含量调整搅拌时间与转速,以平衡分散效果与能耗。只有当浆料达到理想的流变状态,才能在成型过程中保持各向同性的应力分布,为后续加工提供尺寸稳定、密度一致的素坯基础。
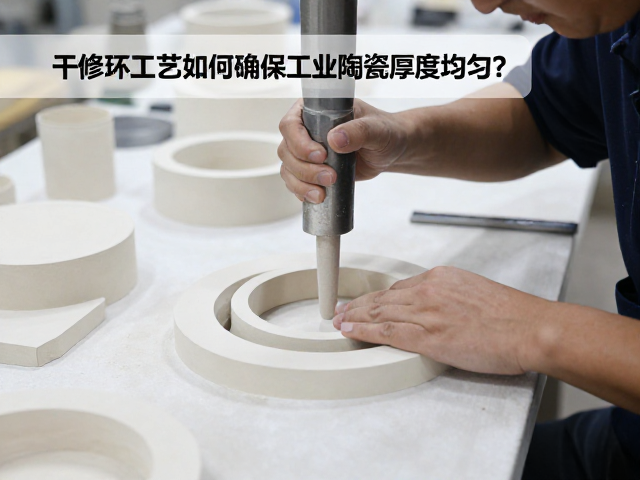
成型压力与模具精度协同
干修坯的前提是素坯具备足够的几何精度,这高度依赖于等静压或模压成型阶段的压力控制。在等静压成型中,流体介质传递的压力必须均匀作用于坯体各个表面,任何压力波动或模具变形都会直接导致壁厚不均。高精度压力传感器需实时采集成型过程中的压力数据,确保压力曲线平滑且无突变。模具的材质选择与加工精度决定了坯体的初始尺寸公差,通常采用高强度合金钢制作模具,并通过精密磨削保证内腔尺寸的一致性。模具表面的光洁度也会影响脱模效果,过高的摩擦系数可能导致坯体在脱模时发生微裂纹或厚度拉伸。
成型后的素坯需要进行严格的尺寸初检,以筛选出色差过大的产品。使用高精度激光测厚仪对坯体进行全检或抽样检测,记录厚度分布数据。若发现局部厚度偏差超出预设公差范围(例如±0.05mm),需立即调整成型压力或检查模具状态。在实际产线中,自动化成型设备会配备闭环控制系统,根据实时反馈自动修正压力参数。这种动态调整机制能够有效抵消因粉料流动性差异或模具微小磨损带来的影响,确保每一批次坯体的厚度一致性维持在较高水平。
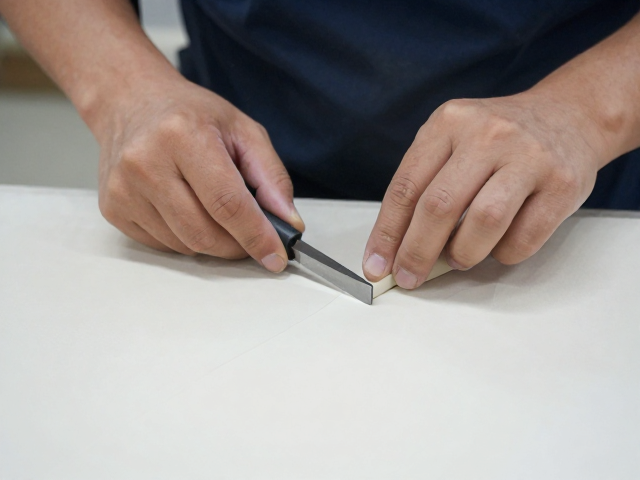
修坯刀具路径与切削参数优化
修坯工序是直接决定最终厚度的核心环节,其核心在于刀具与坯体表面的相对运动控制。数控修坯机通过预设的三维路径模型,驱动高速旋转的铣刀对坯体内外表面进行切削。刀具的进给速度、主轴转速以及切削深度需根据坯体的硬度与韧性进行匹配。对于高硬度工业陶瓷,过快的进给速度可能导致刀具崩刃,产生振动从而在表面留下刀痕,影响厚度均匀性;而过慢的速度则会降低生产效率并可能因切削热积累导致坯体微裂。因此,建立不同材质、不同尺寸坯体的切削参数数据库,是实现标准化作业的基础。
刀具的磨损状态会实时改变切削刃的几何形状,进而影响切削力与材料去除率。在连续生产过程中,刀具磨损会导致实际切削深度发生变化,使得修坯后的厚度出现渐进式偏差。通过在线监测主轴负载或使用视觉检测系统监控刀具状态,可以设置自动补偿机制。当检测到负载异常升高或表面质量下降时,系统自动调整刀具位置或触发换刀程序。此外,修坯过程中的夹持方式也至关重要,柔性夹具或真空吸附平台能减少夹持力对坯体的形变影响,确保坯体在切削过程中保持原始几何形态,避免因受力变形导致的厚度不均。
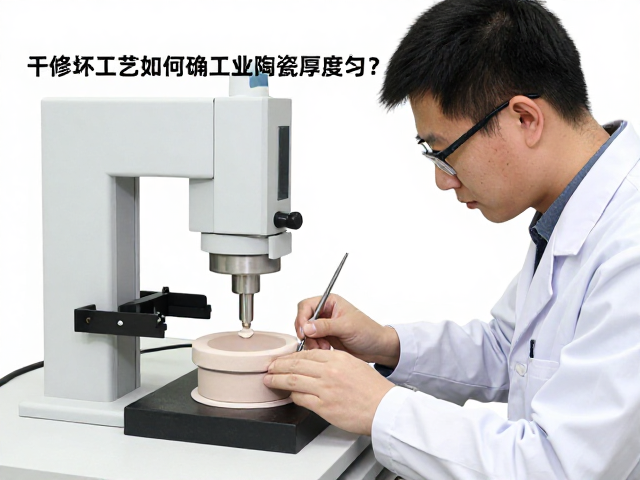
尺寸检测与闭环反馈修正
修坯完成后的在线检测是确保厚度均匀性的一道防线。基于机器视觉的非接触式测量系统能够快速扫描坯体表面,生成严密的三维点云数据。通过算法比对标准模型与实际坯体的数据差异,系统能精确识别出色差区域。这些数据不仅用于判定产品合格与否,更会反馈至修坯控制系统。若某批次产品在某一区域持续出现厚度偏大或偏小的趋势,控制系统会自动修正后续产品的刀具路径补偿值。这种闭环反馈机制能够动态适应生产过程中的微小波动,将厚度公差控制在极小范围内。
数据统计与分析在工艺优化中扮演着重要角色。通过收集长期生产数据,工程师可以分析厚度偏差与环境温度、湿度、浆料批次、刀具磨损周期等因素的相关性。例如,发现雨季时坯体吸湿导致修坯阻力变化,从而调整切削参数或环境控制措施。建立严密的质量追溯体系,记录每一批次坯体的从原料到成品的全链路数据,有助于快速定位异常源头。通过持续迭代工艺模型,不断优化修坯策略,工业陶瓷制造商能够在保证产品一致性的同时,提升良品率,满足高精度工业应用对陶瓷部件严苛的尺寸要求。