干修坯去棱去角的核心目的与材料特性分析
干修坯是陶瓷或泥塑制作中成型后的重要工序,主要处理坯体在干燥过程中因水分蒸发不均导致的变形、开裂以及边缘毛刺。这一阶段坯体已具备初步强度,但内部仍含有少量结合水,物理性质介于湿润与完全烧结之间。去棱去角并非简单的打磨,而是通过去除多余泥料,修正因模具或手工成型留下的不规则边缘,使坯体线条流畅,为后续施釉和烧制奠定平整的基础。若此步骤处理不当,成品极易在烧制过程中因应力集中而破裂,或因釉面流淌不均产生瑕疵。
不同泥料在干修时的表现差异显著,高岭土泥料质地较硬,去角时需控制力度以防崩口,而陶土泥料相对松软,可稍作修整。实际操作中,需根据坯体的软硬程度选择合适的工具,通常使用牛角刮板、橡胶刮刀或专用修坯刀。泥料中颗粒的粗细也会影响去棱的效果,颗粒过粗会导致表面粗糙,增加后期打磨难度。因此,在干修前需确认泥料经过充分陈腐和练泥,确保其可塑性和干燥收缩率处于合理范围,这是保证成品质量不可忽略的前提条件。
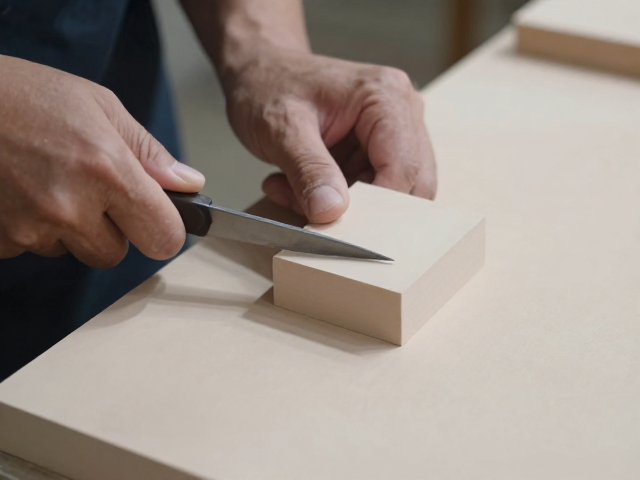
去棱去角的标准操作流程与工具运用
去棱去角的具体操作需遵循严密的步骤,首先使用软毛刷清除坯体表面的浮尘和松散颗粒,避免打磨时划伤坯面。接着,选用与坯体硬度相匹配的修坯刀,以45度角切入棱边,动作需平稳连贯,避免忽快忽慢导致边缘出现波浪纹。对于直角边缘,应逐步修成微圆弧过渡,这能有效分散烧制时的应力,减少开裂风险。操作时需注意力度均匀,不可一次性去除过多泥料,以免破坏坯体结构完整性。
工具的选择直接影响去棱去角的效果,牛角刮板适用于精细修整,其光滑的表面能减少摩擦痕迹;橡胶刮刀则适用于较大面积的平整处理,能吸收部分冲击力,防止坯体变形。对于复杂造型的坯体,可使用不同形状和尺寸的修坯刀进行局部修饰。在去角过程中,需频繁用手触摸检查边缘平整度,确保无突兀感。同时,保持工作环境的清洁,避免粉尘落入坯体表面,影响后续施釉效果。
刮平工艺的关键技巧与表面质量控制
刮平工艺是提升坯体表面质量的核心环节,需在去棱去角完成后立即进行,以避免坯体表面水分过度流失导致硬化。使用刮板沿坯体表面单向或双向匀速滑动,去除细微凹凸和不平整处。刮平时需保持刮板与坯体表面角度一致,通常为30-45度,力度适中,以能刮去薄层泥屑为宜。对于大面积平面,可采用“井”字形刮法,确保表面均匀平整;对于曲面部分,则需跟随曲面弧度灵活调整刮板角度。
表面质量控制需关注刮平后的纹理特征,理想状态为表面细腻、无刮痕、无砂眼。若发现表面有细微划痕,可使用细砂纸或软布轻轻擦拭修复。刮平过程中需特别注意坯体各部位的干燥速度一致性,避免因局部干燥过快导致刮平效果不均。对于高精度要求的成品,可在刮平后进行轻微抛光处理,使用柔软布料反复擦拭表面,提升坯体光泽度和致密性。这一步骤能显著改善成品外观,减少烧制后釉面缺陷。
常见问题处理与成品质量保障
干修坯过程中常遇到坯体开裂、边缘崩缺、表面粗糙等问题,需及时采取针对性措施。若发现坯体出现细微裂纹,应立即停止操作,用湿布覆盖保湿,待其回软后用泥浆修补,再重新修整。边缘崩缺多因操作力度过大或工具不锋利所致,需更换合适工具,采用小步快修的方式逐步修正。表面粗糙则可能因泥料颗粒过粗或刮板表面不洁引起,需检查泥料筛网目数,并确保工具清洁光滑。
成品质量的保障还需结合环境因素,干修坯应在温湿度相对稳定的环境中进行,避免强风直吹或阳光暴晒导致坯体失水过快。操作过程中需定期清理工作台面,防止杂物混入坯体。对于批量生产的坯体,应建立标准化作业流程,统一工具规格和操作手法,确保每件产品的一致性。通过精细的干修坯去棱去角刮平工艺,可有效提升成品的外观质量和物理性能,为后续烧制提供坚实基础。