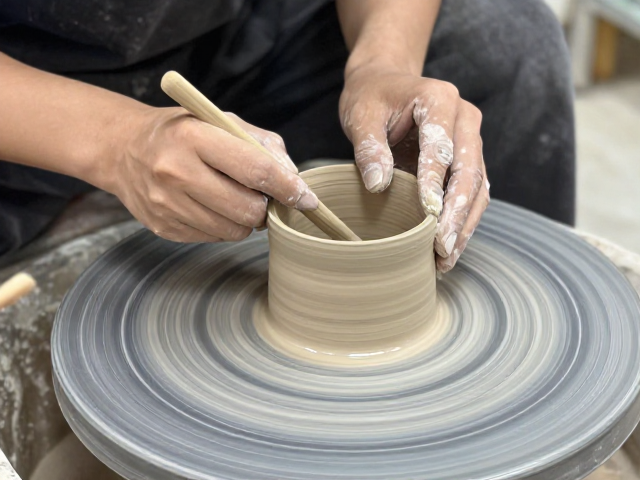
陶瓷干修坯的核心定义与工艺定位
陶瓷干修坯,亦称“硬修”或“精修”,是指在坯体经过初步干燥,达到皮革硬度或半干状态后,通过机械或手工工具对坯体表面进行切削、打磨和修整的工艺环节。这一阶段坯体的含水量通常控制在8%至12%之间,既保留了足够的强度以应对切削力,又具备适度的塑性以产生光滑的切面。相较于湿修,干修能够更精确地控制器物的壁厚均匀度和轮廓线条,是提升陶瓷成品率及外观精细度的关键工序。
该工艺主要应用于注浆成型、压制成型以及部分拉坯成型的后续处理中。在工业化生产场景中,干修常用于去除注浆时形成的浆线、修正因脱模产生的变形,以及为后续的施釉提供完美的几何基础。其核心价值在于通过物理去除多余物料,消除坯体表面的微观缺陷,使坯体表面达到规定的粗糙度标准,从而直接影响最终釉面的流平效果和光泽表现。
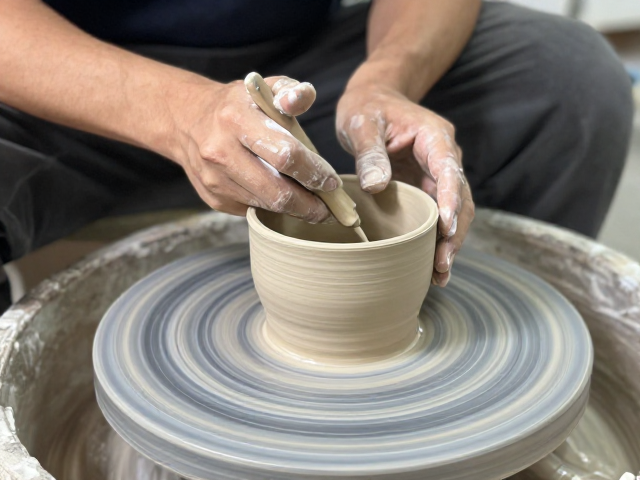
旋削技巧的操作要点与工具选择
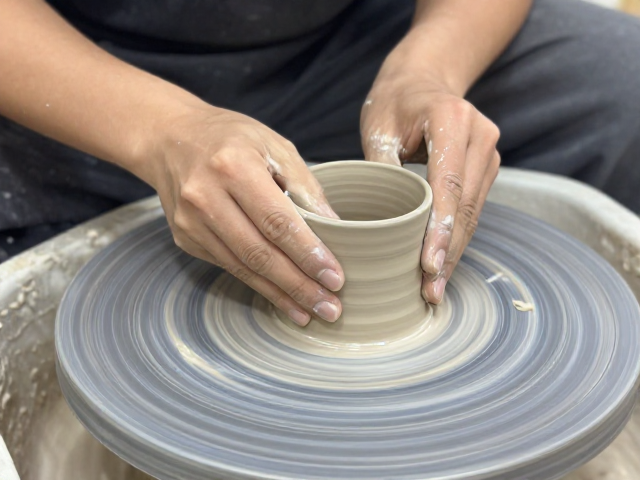
旋削过程中,刀具的角度与进刀深度决定了坯体的表面质量。常用的修坯刀多为高碳钢或硬质合金材质,刀尖角度需根据坯体厚度进行调整,薄胎器物选用小角度刀刃以应对脆性风险,厚胎器物则可使用较大角度刀刃以提高切削效率。操作时,刀具应与坯体表面保持微仰角,采用“轻进重出”的手法,即切入时力度要轻,避免崩口,退出时略微加速,以形成平滑的切削轨迹。对于内壁修整,需保持手腕稳定,利用支点固定手臂,确保刀具轨迹与旋转中心同心,防止出现螺旋纹或厚薄不均。
刀具的保养与状态对旋削效果有着决定性影响。刀刃必须保持锋利,钝化的刀具会导致坯体表面拉扯、起毛或产生细微裂纹,严重影响后续施釉。在实际操作中,修坯刀需频繁在油石或金刚石磨刀石上进行研磨,保持刀刃平直无缺口。此外,切削过程中产生的坯屑会迅速堆积在刀刃上,需定期清理,防止坯屑嵌入坯体表面形成砂眼。对于复杂曲面或异形器物,可能需要定制特殊角度的修坯刀,以适应不同的曲率变化,确保每一处切面都能均匀受力。
施釉前表面处理的清洁与打磨
干修完成后,坯体表面残留的金属微粒、粉尘及细微划痕必须彻底清除,这是施釉前处理的首要任务。传统的清理方式包括使用压缩空气吹扫、软毛刷扫除以及湿布擦拭。对于高精度要求的器物,常采用“过水”处理,即用干净的温水轻轻冲洗坯体表面,利用水流带走深层缝隙中的粉尘,随后自然阴干。此步骤需严格控制水量,避免坯体再次吸湿导致强度下降或产生水渍斑痕。清洁过程中,操作者需仔细检查坯体,特别是足底、内壁转折处等易藏污纳垢的区域,确保无任何可见杂质。
打磨是提升坯体表面致密度的重要手段,通常使用细砂纸、浮石或橡胶磨块进行。打磨方向应单一且均匀,避免交叉打磨造成肉眼可见的划痕纹路。对于注浆坯体,重点打磨注浆口及浆线痕迹处;对于压制坯体,则需处理模具接缝线。打磨力度需适中,以去除修坯留下的刀痕和毛刺为宜,不可过度打磨导致坯体结构疏松。打磨后的坯体表面应呈现均匀的哑光质感,触感细腻无颗粒感。处理完毕后,需再次进行除尘,确保坯体处于绝对洁净状态,为釉料的附着提供最佳的物理结合界面。
坯体含水率控制与环境管理
干修坯的效果高度依赖于坯体的含水率稳定性。过高的含水率会导致修坯时坯体发软、粘刀,难以形成光洁表面;含水率过低则会使坯体过脆,极易在修坯过程中产生隐性裂纹或崩角。因此,修坯前需对坯体进行严密的含水率检测,理想区间通常维持在8%-12%。在实际生产中,环境温湿度会显著影响坯体状态,夏季高温高湿环境下,坯体水分蒸发慢,修坯时间需提前;冬季干燥环境下,坯体易失水变脆,需缩短修坯窗口期或采取加湿措施。
工作环境的洁净度直接影响坯体质量。修坯车间应保持正压通风,减少外部粉尘侵入。地面及工作台面需定期清洁,避免扬尘二次污染坯体。对于高精度陶瓷产品,修坯工序常在百级或千级洁净室中进行,操作人员需穿戴防尘服、口罩及手套,防止人体皮屑、毛发及纤维脱落附着于坯体表面。此外,修坯工具及辅助材料也需符合洁净标准,避免引入外来污染物。良好的环境管理不仅能提升成品率,还能减少因清洁不当导致的釉面缺陷,如缩釉、针孔等问题的发生。
常见缺陷分析与修正策略
修坯过程中常见的缺陷包括刀痕明显、厚薄不均、裂纹及表面起毛。刀痕明显多因刀具钝化或进刀角度不当所致,需重新研磨刀具并调整运刀手法。厚薄不均通常源于修坯时视线偏差或坯体初始旋转中心不正,可通过在坯体表面标记参考线或使用专用夹具辅助定位来解决。裂纹则是干修坯的大忌,多由坯体过干或切削应力过大引起,发现微裂需立即停止修坯,该件器物通常需降级处理或作为废品回收,不可强行修补。
表面起毛现象常发生在坯体含水率偏低或刀具磨损严重时。此时坯体纤维被撕裂而非切断,形成粗糙表面。解决此问题需适当增加坯体湿度,或更换更锋利的刀具,并采用更小的切削深度进行精修。对于已形成的起毛区域,不可直接施釉,必须通过精细打磨去除毛刺,再经过彻底清洁后方可进入下一工序。此外,坯体内部的气泡或杂质在修坯暴露后也可能形成凹坑,需使用同材质泥浆填补后,经干燥再次修平,确保表面完整性。