釉浆粘度测试的核心方法与标准规范
釉浆粘度是决定陶瓷制品表面质量的关键物理指标,直接影响釉层的流动性、均匀度以及最终烧成后的光泽度和缺陷率。在工业生产中,常用的测试设备主要包括旋转粘度计和流出杯两种,其中旋转粘度计能提供更精确的剪切应力数据,适用于需要精细控制触变性的配方研发阶段。测试过程中需严格控制温度,通常设定为25℃或根据具体工艺要求设定为30℃,因为温度变化会显著改变釉浆的流变特性。
流出杯测试因其操作简便、耗时短,常用于生产现场的快速质检。常用的流出杯规格有Zenith杯或福特杯,测试时需确保杯体清洁无残留,并在釉浆注入后记录规定体积完全流出的时间。该时间数值即为流出粘度,虽不能直接换算为绝对粘度,但在同一配方体系中,流出时间的长短能直观反映釉浆的稠稀程度,是判断批次间一致性的重要依据。
低毒配方优化的材料选择与化学平衡
降低釉料毒性主要聚焦于减少铅、镉、硒等重金属氧化物的使用,转而采用高纯度、低污染的原料替代方案。例如,在需要引入镉红发色剂的配方中,可尝试使用锆英石包裹技术或开发无镉铋系发色剂,虽然色彩饱和度可能略有差异,但能大幅降低重金属离子在高温下的迁移风险。原料预处理环节需对石英、长石等进行严格的重金属元素筛查,确保基础原料中的铅、砷含量低于国家强制性标准限值。
配方优化过程中,需平衡低毒原料与釉面性能之间的关系。高岭土和氧化铝含量的调整会影响釉浆的悬浮稳定性,过高的氧化铝可能导致釉面粗糙,而过低的氧化铝则可能引起釉层流淌。通过引入微晶石墨或有机粘结剂改善悬浮性,替代传统的含铅熔剂,能够在保证釉面平整度的同时,实现配方中铅含量的显著降低。这一过程需要多次小样烧成验证,观察釉面是否有针孔、缩釉等缺陷,以微调二氧化硅与氧化硼的比例。
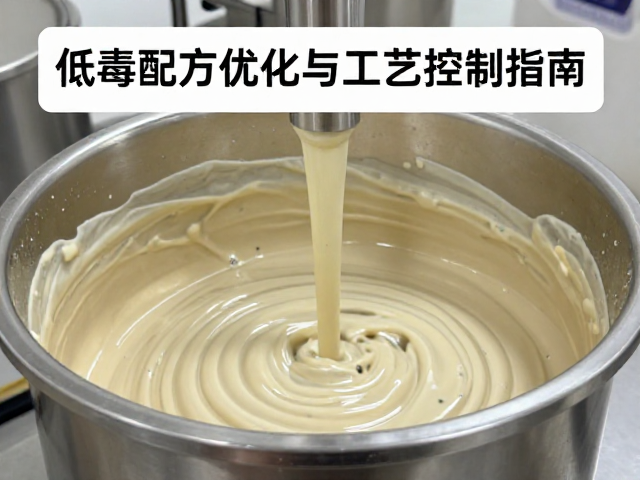
工艺控制中的搅拌与陈腐管理
釉浆制备阶段的搅拌效率直接影响粘度稳定性。高速搅拌可加速原料分散,但过强的剪切力可能导致助熔剂过度溶解,改变釉浆的流变结构。建议采用分段搅拌策略,先低速混合干粉,再加入水或电解质溶液进行高速分散,随后低速搅拌消除气泡。搅拌时间需经过实验确定,通常控制在10-30分钟,以确保釉料颗粒充分水化且未发生过度解胶。
陈腐是釉浆制备中不可或缺却常被忽视的环节。陈腐过程中,釉浆中的水分分布趋于均匀,细小颗粒发生絮凝作用,从而改善釉浆的触变性和流动性。陈腐时间通常建议在24小时至72小时之间,具体时长取决于釉浆的配方组成和环境温度。在陈腐期间,需定期搅拌以防沉淀,并在施釉前再次检测粘度,确保其在工艺允许范围内。若发现粘度异常升高,需分析是否因水分蒸发或电解质失效所致,并及时调整。
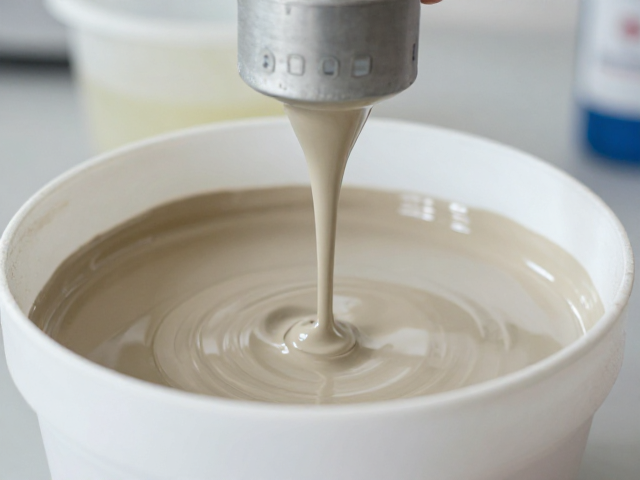
施釉工艺参数对粘度表现的影响
施釉方式的选择会显著改变釉浆在坯体表面的分布状态,进而影响最终视觉效果。浸釉和淋釉对釉浆粘度要求相对较低,通常控制在30-50秒(流出杯测试)之间,以保证釉层厚度适中且无流挂。喷釉则要求釉浆具有更好的悬浮稳定性和雾化效果,粘度通常需控制在20-40秒之间,并需添加适量分散剂防止喷嘴堵塞。不同施釉设备对釉浆的剪切力不同,需根据设备特性微调配方中的电解质种类和用量。
坯体的吸水率与施釉粘度存在动态平衡关系。高吸水率的坯体会迅速吸收釉浆中的水分,导致釉层粘度瞬间升高,可能引发开裂或剥落;低吸水率的坯体则可能导致釉层过厚或流动不均。在实际生产中,需根据坯体配方调整釉浆初始粘度,对于高吸水率坯体,可适当降低釉浆粘度并缩短浸釉时间,或通过在釉浆中添加少量羧甲基纤维素钠(CMC)来提高其触变性,防止水分过快流失。
数据记录与异常排查机制
建立严密的粘度数据记录体系是工艺稳定的基础。每次生产批次应记录釉浆配方、搅拌时间、陈腐时间、测试温度、粘度读数及对应的施釉参数。通过长期数据积累,可绘制出色差与粘度的关联曲线,识别出导致颜色偏差或表面缺陷的粘度临界值。当某批次釉浆粘度偏离标准范围时,需立即追溯原料批次、水质硬度、电解质添加顺序等变量,排查是否因原料批次差异或环境温湿度变化引起。
异常排查需结合微观结构分析。若粘度测试正常但釉面出现大量针孔,需检查釉浆中是否含有未完全分解的有机物或气体发生剂过量;若釉面发暗或无光,则需排查是否因粘度过高导致釉层过厚,或釉浆中悬浮颗粒过大导致烧成时排气不畅。通过调整研磨细度、优化烧成曲线中的升温阶段,可有效解决因粘度控制不当引发的各类釉面缺陷,确保产品质量的一致性。