釉浆基础配比与关键参数解析
釉浆压延成型的核心在于悬浮液的稳定性与流动性平衡,水料比例直接决定了浆料的粘度、触变性以及最终的坯体致密度。在实际生产环境中,基础配比通常由氧化物的重量百分比构成,其中SiO2、Al2O3、K2O、Na2O等主要成分需精确计算,而水分则作为分散介质,其含量通常控制在浆料总重量的20%-40%区间,具体数值需根据粉体粒径分布和添加剂种类进行动态调整。这一阶段不涉及复杂的化学反应,重点在于物理混合的均匀性,过高的水分会导致干燥收缩率增加,引发开裂或变形,而水分不足则会造成压延困难,表面出现流挂或厚度不均。
为了获得稳定的压延效果,必须引入固含量这一关键指标进行量化管理。固含量是指浆料中固体物质(包括釉料粉末及不可挥发的添加剂)占浆料总质量的百分比,其计算公式为:固含量 = (釉料粉体质量 / 釉浆总质量) × 100%。在实际操作中,若已知目标固含量为35%,且釉料粉体用量为100kg,则所需水量可通过总质量反推得出:总质量 = 100kg / 0.35 ≈ 285.7kg,进而得出水量约为185.7kg。这一基础计算逻辑适用于大多数常规陶瓷釉料的初步调配,是后续工艺优化的数据基石。
分散剂与粘度调控的计算逻辑
单一的水料比例难以应对复杂的生产需求,必须结合分散剂(如硅溶胶、羧甲基纤维素钠CMC、聚丙烯酰胺等)的添加比例进行修正。分散剂通过吸附在颗粒表面产生静电斥位或空间位阻,改善颗粒间的分散状态,从而降低浆料粘度。此时,有效水料比例的计算需引入分散剂效率系数。假设基准浆料粘度为1500mPa·s,加入0.5%的分散剂后,若粘度降至800mPa·s,则意味着在相同流动性下,可适当降低水分以维持固含量,或者在相同水分下提高固含量以提升压延强度。
粘度与固含量之间存在严密的函数关系,通常遵循Krieger-Dougherty方程或经验公式进行估算。对于压延工艺,理想粘度范围多集中在500-1200mPa·s之间,具体取决于压延辊的线速度和间隙宽度。若浆料粘度高于1200mPa·s,压延时易出现辊面粘附、边缘塌陷现象;若低于500mPa·s,则浆料流动性过大,难以形成预定厚度的釉层,导致漏底或厚度波动。因此,计算水料比例时,需先测定基准粘度,再根据目标粘度反向推导所需的水分调整量,通常每降低100mPa·s粘度,可适当减少1%-2%的水分,或增加0.1%-0.3%的分散剂。
压延工艺参数对配方的反馈修正
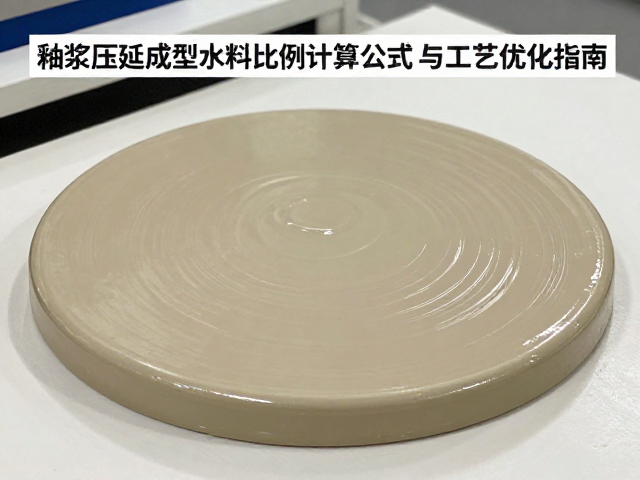
压延成型过程中的辊压压力、转速以及温度会显著改变浆料的流变特性,因此水料比例需根据工艺参数进行动态修正。高压低速条件下,浆料受剪切力较小,水分易于保留在颗粒间隙,此时若严格遵循静态计算比例,可能导致压延后坯体过厚或内部孔隙率高。相反,高速高压条件下,剪切稀化效应显著,浆料粘度降低,若水分比例未做相应下调,极易造成釉层流淌、厚度失控。因此,工艺优化指南中强调建立“压力-粘度-水分”的动态补偿模型。
温度变化会影响水的粘度和分散剂的溶解状态,进而影响水料的实际效能。在夏季高温环境(如30℃以上),水分蒸发快,浆料粘度上升迅速,需在配方基础上增加1%-3%的额外水分以抵消蒸发损失,并缩短压延周期。而在冬季低温环境,浆料粘度自然升高,需适当增加水分或加热浆料至20-25℃进行生产。这种基于环境参数的微调,是确保压延成型一致性的关键,也是水料比例计算中不可忽视的动态变量。
缺陷分析与配比调整策略
压延过程中常见的缺陷如裂纹、剥落、气泡等,往往与水料比例失衡直接相关。裂纹多因干燥收缩应力过大引起,通常表现为釉层与坯体结合处或釉层内部出现微细裂纹,解决策略是降低固含量,增加水分比例,或引入增塑剂改善坯体韧性。剥落则常因浆料稳定性差、颗粒沉降导致,需提高分散剂比例,优化水料混合时间,确保浆料在压延前保持均匀的悬浮状态。
气泡问题多源于浆料中裹入空气或水分挥发不均。若压延后釉层出现密集针孔,需检查浆料脱气效果,必要时在配方中添加消泡剂,并微调水分比例,确保浆料具有适宜的触变性,使气泡能在压延过程中顺利排出。此外,若釉面出现橘皮纹,通常是因为浆料粘度过高或水分分布不均,此时应重新核算分散剂比例,确保浆料在压延辊隙处具有均匀的剪切稀化行为,从而获得平整光滑的釉面。