砂纸目数选择与旋坯转速的匹配逻辑
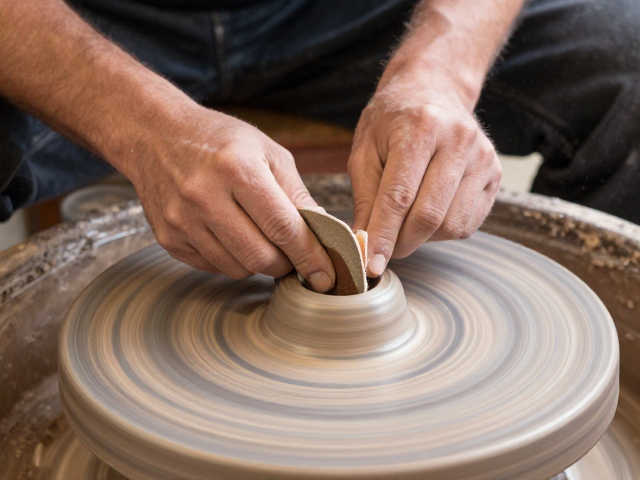
干修坯过程中,砂纸的目数直接决定了切削效率与表面粗糙度的初始状态。通常,粗整形阶段选用80-120目砂纸,旨在快速去除旋坯后残留的凸起与不平整处,此时需配合较低的旋坯转速,一般控制在800-1200转/分钟,以防止砂纸因离心力过大而脱落或破碎,同时避免坯体因受力不均产生结构性裂纹。若转速过高,砂纸边缘容易卷曲,导致修坯痕迹深浅不一,影响后续工序的贴合度。
进入精修阶段,砂纸目数需逐步过渡至240-400目,此时旋坯转速可适当提升至1200-1800转/分钟,以利用更高的线速度获得更细腻的切削效果。这种配合的核心在于“以柔克刚”,高目数砂纸配合适中转速,能够有效减少砂纸嵌入坯体孔隙的风险,避免后续打磨时出现黑点或划痕。实际操作中,需根据坯体的硬度动态调整,软质坯体需降低转速以防砂纸过度磨损,硬质坯体则可适当提高转速以维持切削效率。
施力方式与接触角度的控制细节
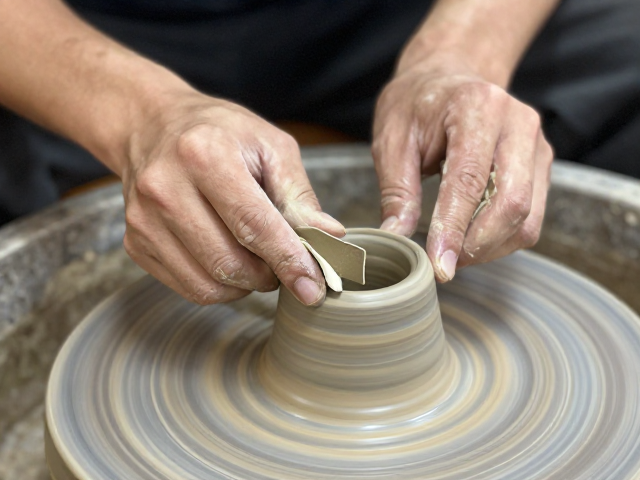
砂纸与坯体的接触角度是影响修坯质量的关键变量。理想的接触方式并非垂直按压,而是保持砂纸与坯体表面呈15-30度的微倾角,这样能确保砂纸边缘与坯体形成平滑过渡,避免产生明显的棱线或台阶。在操作时,手部力量应均匀分布,避免定点死磕,而应采用小范围画圈或短距离推拉的方式,使砂纸各部位磨损趋于一致,延长砂纸使用寿命并保证表面光洁度的均匀性。
施力的大小需严格遵循“轻触为主,重压为辅”的原则。过大的压力会导致砂纸堵塞,磨屑无法及时排出,进而划伤坯体表面;过小的压力则无法有效去除前道工序留下的痕迹。经验丰富的操作人员通常通过手感反馈来判断,当感觉到砂纸与坯体之间产生稳定的摩擦阻力,且无跳动感时,即为最佳施力状态。此外,对于坯体的棱角部位,需特别减小接触面积和施力,防止因应力集中导致坯体崩角或砂纸过快磨损。
常见表面缺陷的成因与应对策略
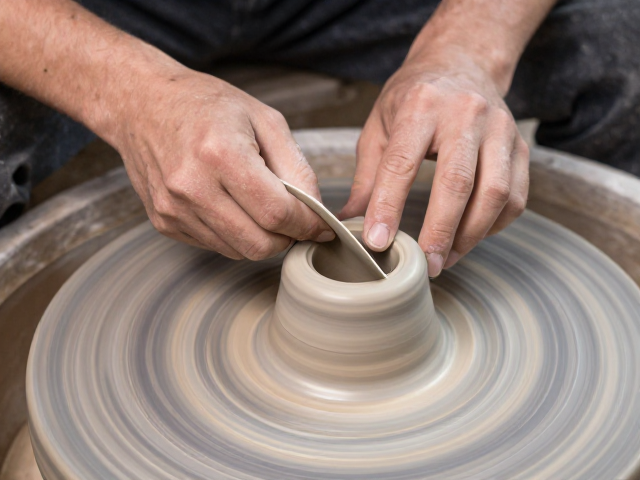
修坯过程中最常见的表面缺陷包括旋纹残留和砂纸痕。旋纹残留通常出现在粗修阶段,原因是砂纸目数过低或旋坯转速与进给速度不匹配,导致切削痕迹未被完全覆盖。解决这一问题需在精修阶段严格遵循目数递增原则,并使用更细的砂纸进行全表面覆盖式打磨,必要时可采用交叉打磨法,即第一次打磨方向为顺时针,第二次为逆时针,以消除单向旋纹。
砂纸痕表现为表面分布不均的细微划痕,多由砂纸表面粘附硬质杂质或砂纸本身质量不均所致。应对此问题,需在每次更换砂纸前清洁坯体表面,去除浮尘和旧磨屑。同时,选用高韧性、耐磨性好的氧化铝或碳化硅砂纸,并确保砂纸平整贴合旋坯盘。若发现砂纸痕难以去除,需检查旋坯盘是否有变形或异物,必要时更换新的旋坯盘,从源头消除因设备问题导致的表面缺陷。