干修坯的核心定义与工艺定位
干修坯是陶瓷制作中介于素坯成型与施釉之间的重要工序,主要处理的是经过干燥至“皮革硬度”或完全干燥后的坯体。这一阶段坯体水分含量极低,质地坚硬但脆性大,直接进行打磨、修整可以去除成型过程中留下的接痕、毛刺以及因收缩不均产生的微小变形,为后续素烧和釉烧提供平整、规整的基础形态。不同于湿修,干修不依赖水分润滑,完全依靠物理切削与摩擦,因此对工具的选择和操作手法的稳定性要求更为严苛。
在工业化生产与手工创作中,干修坯的目的不仅限于外观的美观,更关乎成品率。通过干修可以精确控制坯体的壁厚均匀度,避免因局部过厚导致烧制时受热不均而开裂,或因局部过薄导致强度不足。对于盘碟类器皿,干修还能修正口沿的圆润度与底足的平整度,确保器物在烧成后能平稳放置,减少因应力集中引发的隐性缺陷。
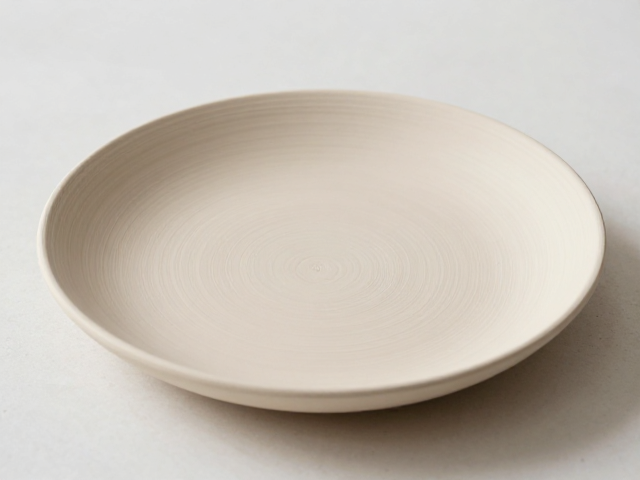
盘碟素坯整形的关键技巧
针对盘碟类器物,整形的核心在于保持器物的对称性与线条的流畅度。操作时需将干燥的坯体稳固放置在转盘或工作台上,使用专用的干修刀或刮片,以较小的接触角度轻轻贴合坯体表面。对于盘心部分,应从中心向边缘呈螺旋状或放射状推进,利用刮削动作去除凸起的泥点,同时注意控制力度,防止因用力过猛导致坯体崩口或变形。对于盘沿,需重点修整其厚薄一致性,确保每一处的厚度差异控制在毫米级别,以保证烧成后口沿不卷曲、不歪斜。
底足的整形是盘碟干修的另一大难点,尤其是对于圈足类器皿。需先确定底足的中心位置,再围绕中心均匀刮削,使底足内壁与外壁保持平行且厚度一致。操作时需频繁转动坯体,观察底足与盘身的连接处是否平滑过渡,避免出现明显的接痕或台阶。对于浅盘或平盘,底足处理相对简单,重点在于确保底面绝对平整,可通过在平板上轻轻摩擦坯底进行微调,直至坯体能平稳放置且无明显晃动。
工具选择与材料准备
干修坯对工具的硬度与耐磨性要求极高,普通金属刀具易因摩擦产生高温而损坏刃口,且难以应对高硬度坯体。推荐使用碳化钨刀头或经过特殊硬化处理的钢制修坯刀,刃口需保持锋利且无缺口。对于精细修整,可选用不同粗细的砂纸或砂轮片,配合手持打磨棒使用,以应对复杂曲面或细微瑕疵。此外,防尘口罩与护目镜必不可少,因为干修过程中产生的粉尘颗粒极细,吸入后对呼吸系统有害,且粉尘可能附着在坯体表面影响后续施釉效果。
材料方面,坯体的干燥程度是决定干修效果的关键变量。理想状态是坯体含水率控制在3%-5%之间,此时坯体既具备足够的强度抵抗切削力,又具有一定的韧性避免脆裂。若坯体过湿,切削时会粘刀且易变形;若过干,则极易崩裂。因此,在干修前需仔细检查坯体状态,可通过敲击听声判断,声音清脆表明干燥适度,声音沉闷则可能内部仍有湿气。工作环境应保持干燥、无尘,避免湿气回渗或灰尘污染影响坯体表面质量。
常见缺陷与避坑指南
干修坯过程中最常见的缺陷是裂纹与崩口。裂纹多因坯体内部应力未完全释放或切削力度过大导致。为避免此类问题,操作前应轻敲坯体听音,确认无内部暗裂;切削时采用“轻进重退”的手法,即刀刃轻轻切入坯体,退刀时稍加力度,减少应力集中。崩口则常发生在坯体边缘或薄弱部位,操作时需格外小心,避免刀具直接撞击坯体边缘。对于已有微小瑕疵的坯体,不建议强行修补,而应评估其整体强度,必要时放弃干修,直接进入素烧阶段,以免在后续工序中扩大缺陷。
另一个常见问题是表面划痕过多或粗糙度不均。这通常源于刀具刃口不锋利或操作手法不稳定。若发现坯体表面出现密集划痕,应立即停止操作,更换新刀片或重新打磨刃口。对于要求高表面质量的器物,可在初步干修后,使用细砂纸进行二次抛光,但需注意砂纸的目数选择,从粗到细逐步过渡,避免一次性使用高目数砂纸导致效率低下且效果不佳。此外,操作过程中需定期清理坯体表面的粉尘,防止粉尘堆积后再次被刀具推入坯体表面,形成难以清除的嵌入性瑕疵。