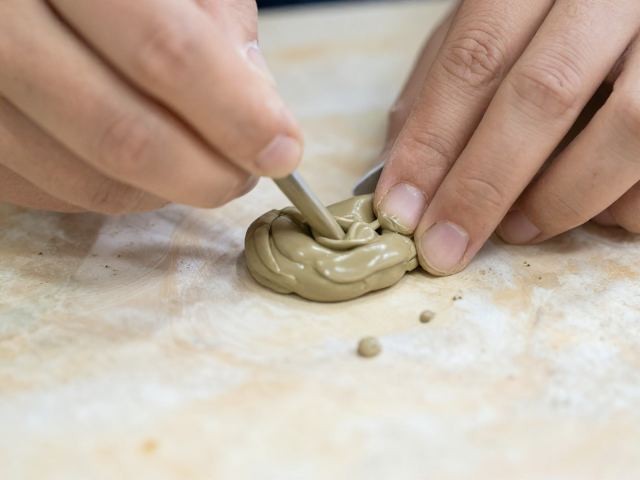
泥浆粘接的基本原理与材料准备
泥浆粘接是陶偶创作中连接不同泥块或修复裂痕的核心手段,其物理基础在于泥浆中微粒间的范德华力以及水分蒸发后形成的致密烧结层。制作高质量粘接泥浆需选用与陶偶主体相同的泥料,经过长时间沉淀去除杂质,再通过细筛网过滤得到均匀细腻的浆体。理想的泥浆浓度应呈现类似浓酸奶状的粘度,过稀会导致收缩率过大引发开裂,过稠则难以填充缝隙且干燥缓慢。在准备阶段,必须确保所有接触面的泥料处于半干状态,即皮革硬度阶段,此时泥料表面水分适中,既能吸收泥浆中的水分,又能保持足够的结构强度以支撑造型。
材料处理过程中,清洁度直接决定粘接的牢固程度。使用海绵或软布轻轻擦拭待粘接部位,去除表面的浮尘、油污或脱模剂残留,这些异物会形成隔离层,严重削弱泥浆与泥体之间的分子结合力。若泥料表面过于干燥,可用喷雾器轻微加湿,但需控制水量,避免泥面软化导致结构塌陷。对于多孔性较强的陶土,可预先涂抹一层极薄的泥浆作为底漆,待其稍干后再进行正式粘接,这种预处理能平衡吸水性,减少因吸水速率差异造成的应力集中。
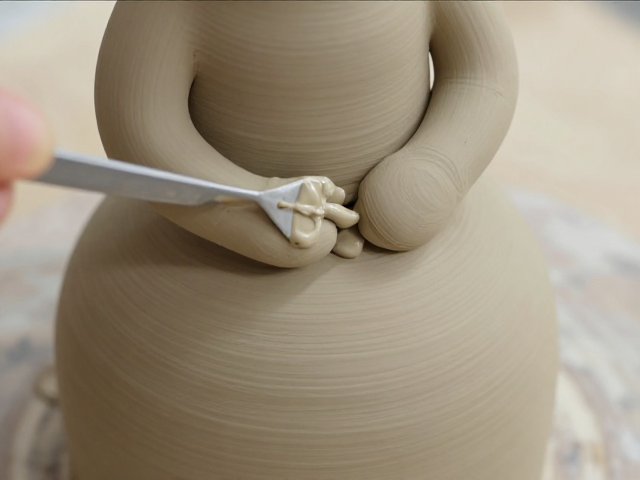
表面处理与接合面的物理咬合
成功的粘接始于严密的表面处理,接合面的粗糙度是决定机械咬合力的关键因素。使用叉子、齿状刮板或粗糙的砂纸对两个需要连接的面进行打毛处理,制造出无数微小的凹凸不平。这些微观结构能增加接触面积,使泥浆能够深入缝隙,像无数个小挂钩一样将两块泥体紧密锁死。处理时需注意力度均匀,避免过度用力导致泥体变形或产生深层裂纹。对于曲面连接,需确保两个曲面的弧度一致,通过试拼调整位置,找到最佳的贴合角度,减少因受力不均导致的后期开裂风险。
在涂泥环节,技巧在于“厚涂”而非“薄抹”。用画笔或刮刀将适量泥浆均匀覆盖在打毛后的表面,确保泥浆完全填满所有微观缝隙。对于大面积粘接,可采用“泥条填充法”,先在接触面放置一条粗泥条作为骨架,再在表面涂抹泥浆包裹,以增强连接处的厚度和强度。涂抹时需排除气泡,气泡在干燥和烧制过程中会膨胀形成空洞,成为结构弱点。对于垂直或悬空部位的粘接,可借助支撑架固定,防止泥料自重导致连接处滑移或变形,确保每一处接触都紧密无间。
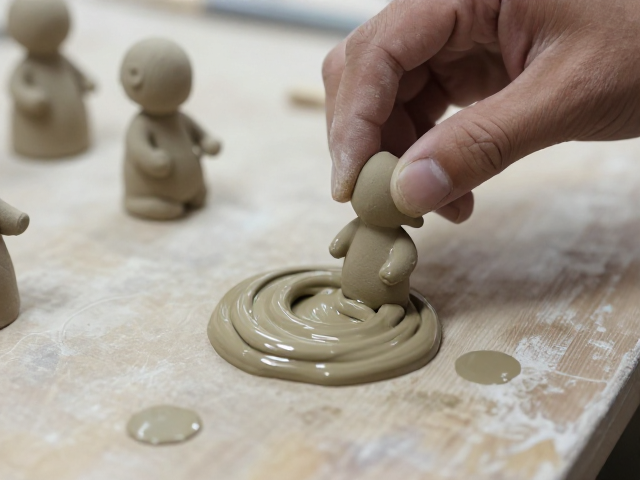
干燥控制与应力释放机制
粘接后的干燥过程是应力释放的关键阶段,快速或不均匀的干燥极易导致连接处在未入窑前即发生开裂。将完成粘接的陶偶置于无风、温度适宜且湿度稳定的环境中自然阴干,避免阳光直射或暖气旁烘烤。初期可使用湿润的布或塑料薄膜部分覆盖连接部位,减缓水分蒸发速率,使整体干燥过程趋于同步。对于大型或厚实的连接处,干燥时间需显著延长,期间需定期检查连接面状态,观察是否有细微裂纹产生。若发现裂纹,需立即用浓泥浆填补并重新调整干燥环境。
在干燥中期,需逐步移除覆盖物,让空气缓慢接触连接部位,促进水分均匀逸出。此阶段严禁移动或触碰陶偶,因为泥料在失去部分水分后仍具有较高塑性,外力干扰会导致内部结构错位。对于复杂结构的陶偶,可采用分段干燥策略,先让主体部分干燥定型,处理细小连接部位,以减少整体应力。干燥过程中,泥料体积收缩产生的内应力会集中在连接处,因此保持环境湿度稳定至关重要,湿度的剧烈波动会导致收缩率不一致,引发结构性破坏。
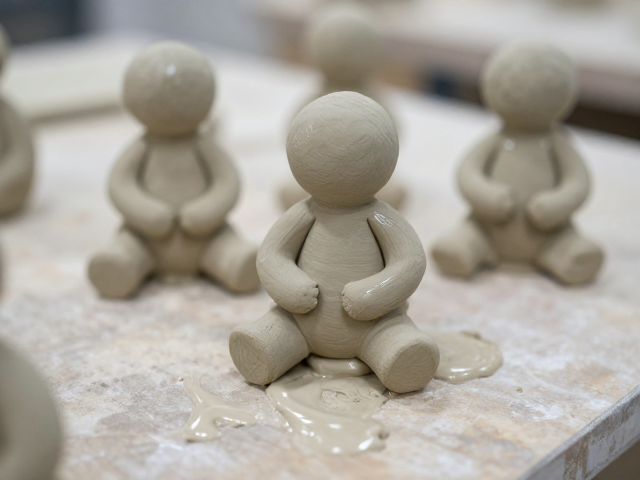
烧制过程中的化学结合与最终定型
烧制是泥浆与泥体实现永久性化学结合的过程,升温曲线的控制直接影响粘接强度。在低温阶段(室温至200℃),水分完全排出,泥浆与泥体间的物理结合达到顶峰,随后有机物质开始燃烧。进入中温阶段(200℃至900℃),粘土矿物发生脱水分解,泥浆中的微粒开始与主体泥料发生固相反应,形成初步的陶瓷结合。此阶段需保持升温平稳,避免温度骤升导致残余应力释放过快引发炸裂。对于大型或厚连接处,可在800℃左右设置保温段,让热量充分渗透至连接核心,确保内外干燥均匀。
高温阶段(900℃至烧成温度)是陶瓷致密化的关键期,泥浆与泥体完全融合,形成连续的玻璃相结构。此时,泥浆的化学成分必须与主体泥料高度一致,否则因收缩率或膨胀系数不同,会在冷却过程中产生裂纹。烧制完成后,需缓慢降温,防止热震导致连接处脆断。成品检验时,可用手指轻敲连接部位,听其声音是否清脆一致,若声音沉闷或发哑,可能暗示内部存在未完全结合的空洞或裂纹。经过完整烧制流程,泥浆与泥体融为一体,形成坚固耐用且艺术表现力强的陶偶结构。