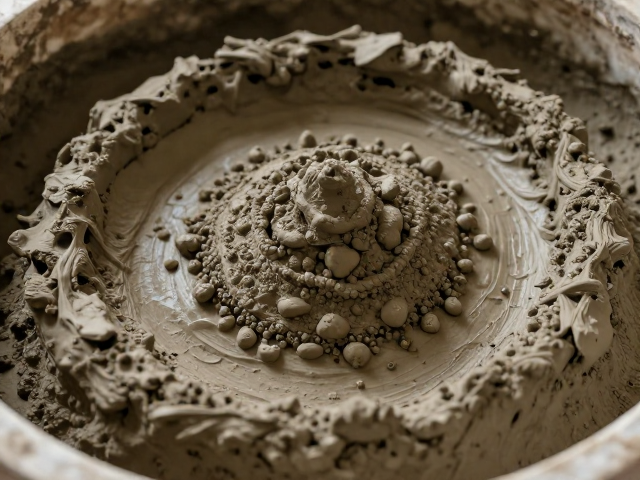
泥料陈腐的物理机制与微观结构演变
陈腐工艺本质上是黏土与水在低温高湿环境下的长期物理化学作用,这一过程并非简单的水分渗透,而是黏土颗粒表面水化膜的增厚与离子交换平衡的重构。当泥料在密封容器中静置时,水分逐渐向黏土颗粒内部扩散,形成稳定的结合水层,这层水膜像润滑剂一样降低了颗粒间的摩擦阻力。与此同时,泥料中残留的有机物在微生物作用下发生缓慢分解,产生的有机酸进一步促进了黏土矿物的解离,使得颗粒表面电荷分布更加均匀,从而提升了泥料整体的均匀度和细腻度。
这种微观层面的变化直接影响了泥料的宏观力学性能。随着陈腐时间的延长,黏土颗粒间的连接方式从点接触逐渐转变为面接触,颗粒间的咬合力增强,但滑动摩擦力减小。这种结构特征使得泥料在后续揉制和成型过程中表现出更优的流变特性,即在外力作用下更容易发生塑性变形而不破裂。通过控制陈腐环境的温度和湿度,可以精确调控这一水解和离子交换的过程,从而获得符合不同成型工艺要求的泥料状态。
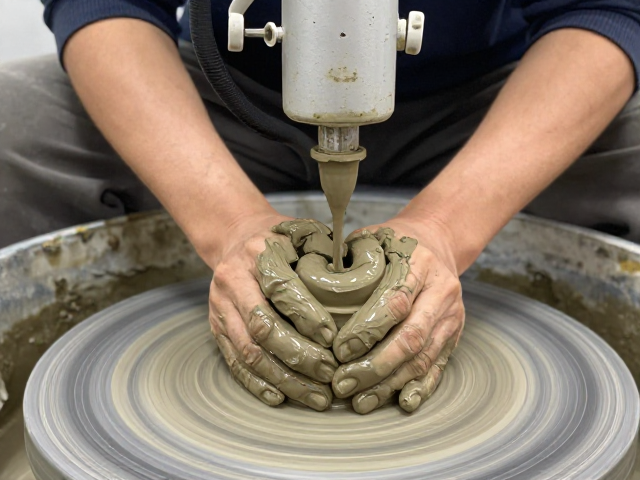
降噪揉泥技术的机械原理与设备优化
传统揉泥过程中产生的巨大噪音主要源于金属模具与高硬度泥料之间的剧烈摩擦以及气动冲击。为了降低噪音,现代工艺倾向于采用全封闭式低转速揉泥机,并在关键接触部位增加高分子减震材料。通过降低揉搓速度,可以减少泥料在模具内的湍流效应,从而削弱气动噪声的产生。同时,优化揉盘与刮板的间隙,避免硬性碰撞,能够显著降低机械振动传递至机身的频率和振幅,从源头上抑制噪音的辐射。
除了机械结构的改良,泥料本身的状态对噪音水平有着决定性影响。经过充分陈腐的泥料,其含水率分布更加均匀,颗粒间的润滑效果更好,这使得揉泥时的阻力更加平稳,减少了因局部阻力过大导致的突发性冲击噪声。在实际操作中,将泥料预制成标准块状后再投入揉泥机,可以确保物料在模具内的填充均匀,避免空转和打滑现象,进一步降低了设备运行时的异常声响,使生产过程更加安静且高效。
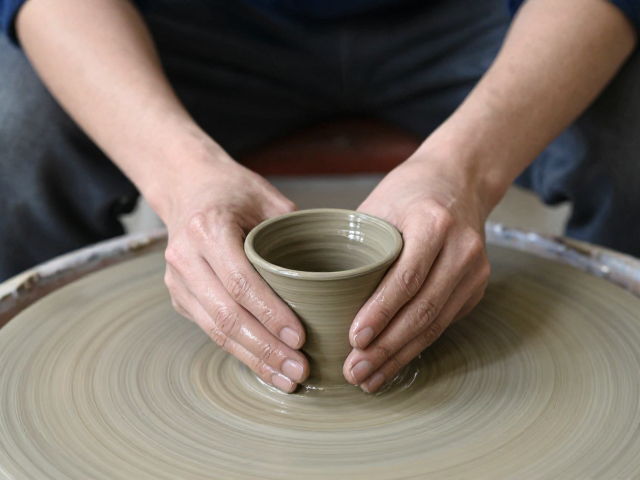
可塑性提升的控制参数与水分管理
可塑性是泥料成型的核心指标,其高低直接取决于泥料中的水分含量及黏土矿物的种类。在陈腐过程中,水分的均匀分布是关键,若泥料堆放过厚或通风不均,会导致内外含水率差异,进而影响可塑性的稳定性。通常,将泥料含水量控制在18%-20%之间,并结合密闭陈腐,能使泥料达到最佳的塑性状态。此时,泥料在受到外力时能产生较大的变形而不破裂,且在脱模后能保持形状稳定,不易塌陷或开裂。
除了水分,温度和陈腐时间也是调控可塑性的重要变量。适宜的温度范围通常在20-25摄氏度,过高的温度会加速水分蒸发,导致泥料变硬,而过低的温度则可能抑制微生物活动,影响有机物的分解和离子交换过程。通过建立标准化的陈腐数据库,记录不同批次泥料在特定温湿度下的可塑性变化曲线,可以精准预测泥料的最佳使用周期。这种数据驱动的管理方式,确保了每一批次泥料在出厂前都具备一致且优异的可塑性,满足了高精度成型工艺的需求。