紫砂泥料陈腐工艺的核心逻辑与环境控制
陈腐,本质上是紫砂泥料在密闭低温高湿环境下的长期物理与化学演变过程。这一阶段并非简单的存放,而是泥料内部水分与空气进行缓慢交换,有机质分解并转化为腐殖质,从而改善泥料可塑性的关键工序。新开采的紫砂矿料经过破碎、研磨、过筛后,必须经过陈腐才能具备制作器物的基础条件。这一过程通常持续数月甚至数年,时间的长短直接决定了泥料的“熟度”与最终的烧结表现。
环境条件的精准调控是陈腐成功的先决条件。传统的陈腐多置于地下窖藏或特制陶缸中,现代工艺则更依赖恒温恒湿的仓库管理。温度通常控制在15℃至25℃之间,相对湿度维持在60%至70%左右。过高的温度会加速水分蒸发,导致泥料干裂;而过低的温度则可能抑制微生物活动,延缓有机质的分解。泥料需定期翻拌,以确保内外含水率均匀,防止因局部干燥或发霉造成泥料性质不均,这种均匀性是后续成型和烧制的基础保障。
收缩率的精准计算与泥料配比策略
紫砂泥料在干燥和高温烧制过程中会发生严密的体积收缩,这一物理现象被称为收缩率。不同矿口、不同目数的泥料,其收缩率存在显著差异。一般而言,原矿紫砂泥的总收缩率(干燥收缩+烧成收缩)在6%至10%之间,但具体数值会因颗粒级配和含铁量而波动。若泥料颗粒过细,比表面积增大,结合水增多,收缩率通常偏高;反之,保留部分粗颗粒砂感,可有效降低收缩变形,提升成品率。
精准控制收缩率依赖于严密的数据记录与配比实验。匠人在配制泥料时,需根据目标器型的大小与壁厚,计算所需的收缩补偿。例如,制作大平身器皿时,需适当增加砂料比例以增强骨架支撑,抑制收缩变形;而制作薄胎小壶,则需提高泥料细腻度,但需严格控制干燥速率。通过加入经过预处理的熟料(煅烧后粉碎的泥料),可以显著降低整体收缩率,因为熟料在烧制过程中已无化学收缩,仅作为骨架存在。这种“生熟搭配”的技术,是平衡泥料可塑性与尺寸稳定性的核心手段。
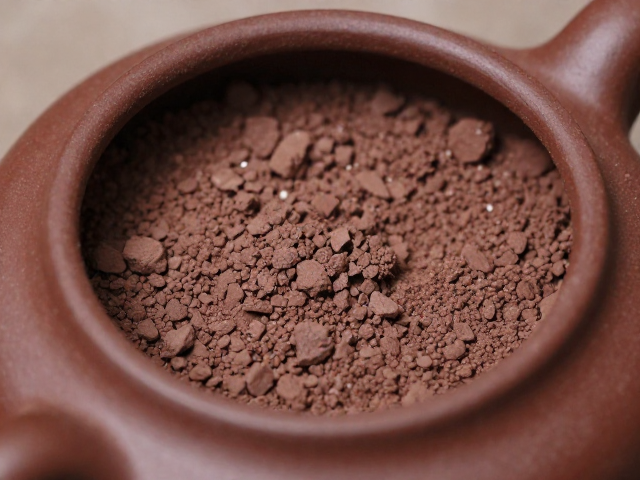
粉尘控制与颗粒级配的微观管理
紫砂泥料在研磨和过筛过程中产生的粉尘,若处理不当,会严重影响泥料的致密度和烧结后的光泽。过细的粉尘(通常指200目以上)在泥料中表现为“粉性”,过多会导致泥料发死、透气性下降,且在干燥过程中极易因水分迁移不均而产生裂纹。因此,控制粉尘的核心在于优化颗粒级配,保留适度的粗颗粒骨架,形成类似混凝土中砂石与水泥的微观结构。
现代筛分技术通过多级振动筛,将泥料精确分级。通常,制作高档紫砂壶的泥料,其有效颗粒分布集中在40目至100目之间,辅以少量细粉以提供足够的可塑性。在生产环节,需严格控制研磨时间与筛网目数,避免过度研磨导致颗粒结构破坏。此外,陈腐过程中泥料的揉练也是关键,通过机械或手工揉练,使不同粒径的颗粒紧密排列,排除空气,减少因粉尘堆积形成的孔隙缺陷。这种微观结构的优化,直接决定了成品表面的砂质感与透气性能,是提升紫砂器物实用价值与审美品质的基础。