非遗干修坯的核心定义与历史脉络
干修坯,又称“修坯”或“打坯”,是传统陶瓷制作中至关重要的一道工序,主要指在坯体经过阴干达到皮革硬度阶段后,使用专用刀具对坯体进行切削、修整,以去除多余泥料,确立器物最终形态与厚薄均匀的过程。这一工艺在景德镇等陶瓷重镇有着严密的传承体系,其核心在于通过刀刃与泥坯的摩擦,去除因手工拉坯或注浆形成的不均匀部分,使器壁达到规定的厚度标准,同时塑造出土线、底足等关键结构特征。
追溯历史,干修坯技艺随着古代制瓷业的成熟逐渐定型。在宋代五大名窑时期,瓷器对胎质的细腻度和器型的规整度要求极高,修坯工匠需具备极高的对泥性理解能力,通过不同形状的修坯刀处理不同器型。明清时期,随着御窑厂的建立,修坯工艺被细化为严密的科班训练,形成了“轻削慢转”的技术规范,确保每一只官窑瓷器都能达到“薄如纸、声如磬”的物理标准,这种对精准度的极致追求构成了非遗技艺的精神内核。
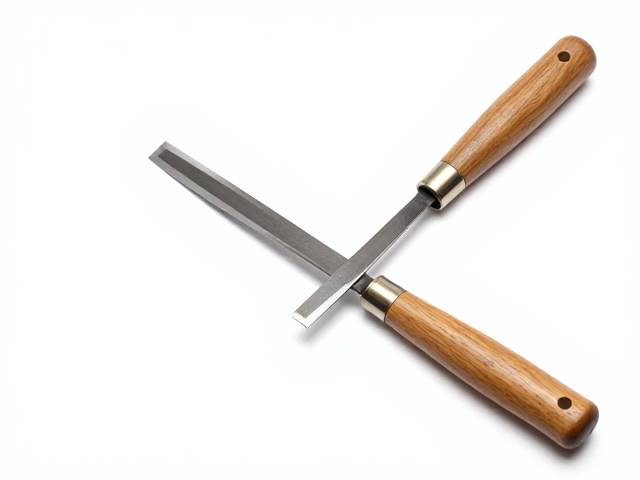
修坯刀具的选择与研磨标准
修坯刀具的选择直接决定了切削的流畅度与坯体的表面质量,传统上多选用高碳钢或合金钢制成的修坯刀,刀头形状多样,常见的有平口刀用于修整平面,圆口刀用于处理内壁弧度,三角刀则用于清理底足或精细线条。刀柄通常由硬木制成,需贴合手型,以提供稳定的发力支点。刀具的锋利度并非越尖越好,而是需要根据坯体的干燥程度和硬度进行匹配,过尖的刀容易切入过深导致坯体断裂,过钝的刀则会拉扯泥料导致表面毛糙。
刀具的研磨是干修坯前的必要准备步骤,研磨过程需使用不同目数的磨石,从粗磨到精磨逐步提升刀刃的光洁度。研磨时需保持刀刃角度恒定,通常控制在20至35度之间,以确保切削时的稳定性。在实际操作中,经验丰富的匠人会定期检查刀刃状态,若发现微小缺口或卷刃,需立即停止使用并进行重新研磨,因为微小的瑕疵会在高速旋转的坯体上留下不可修复的划痕。刀具的保养与存放也需遵循防潮、防锈的原则,确保其在长期高频使用下仍能保持最佳切削性能。
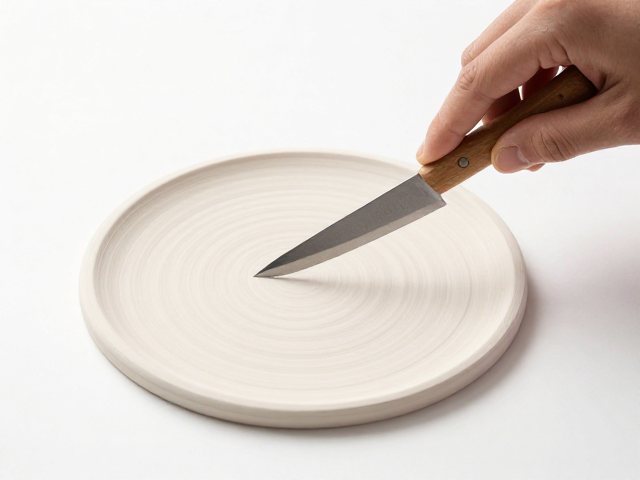
坯体状态判断与刀具角度控制
干修坯的成功与否,很大程度上取决于对坯体干燥程度的精准判断。坯体需达到“皮革硬度”状态,即按压表面无明显凹陷,但仍有轻微弹性,此时坯体既不会因过湿而粘刀变形,也不会因过干而碎裂成粉。匠人通常通过指尖触感、听声辨位以及观察坯体色泽变化来综合判断,若坯体表面发白且敲击声清脆,可能已接近过干状态,需暂缓修坯或喷洒微量水雾调节湿度。这种对材料状态的敏锐感知,是匠人多年经验积累的结果,无法通过单纯的数据指标完全量化。
在刀具角度控制方面,修坯过程中刀具与坯体表面的接触角度会随切削位置动态变化。修整外壁时,刀具通常保持较小的倾角,以薄层切削为主,刀刃与坯面夹角约为15至20度,力求切削面平滑如镜;修整内壁时,角度稍大,约30至45度,以便利用刀刃弧度贴合器形,同时避免刀刃根部触碰坯体造成挤压变形。操作时,手腕需放松,依靠手臂带动刀具匀速移动,而非依赖手指发力,这种发力方式能确保切削力度均匀,避免局部过薄或厚薄不均,从而保证器物整体的力学平衡。
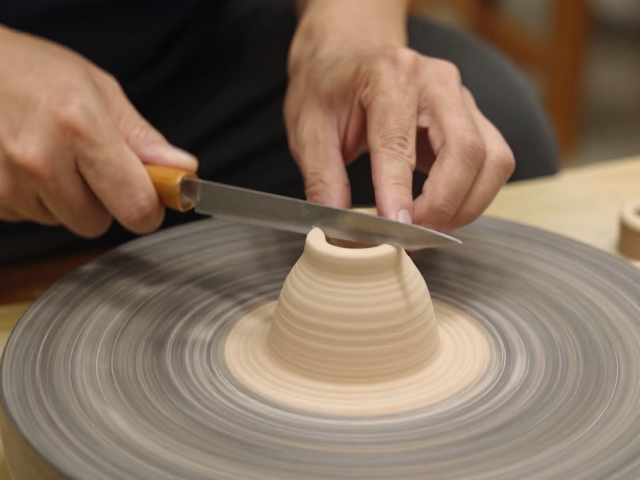
旋转速度与切削深度的协同
修坯过程中,辘轳车(拉坯机)的旋转速度是控制切削效果的关键变量。不同器型、不同壁厚要求的坯体,对应不同的转速标准。一般而言,大件器物或厚壁坯体需采用较低转速,约20至40转/分钟,以便匠人有足够的时间反应和控制切削深度,防止因惯性过大导致坯体晃动或刀具失控;小件器物或薄壁坯体则需较高转速,约60至100转/分钟,利用离心力使泥料紧贴刀面,形成光滑的切削面。转速的调整需与切削动作紧密配合,形成“刀随轮动、轮随刀稳”的协同关系。
切削深度的控制遵循“少量多次”的原则,单次切削厚度通常控制在0.5至2毫米之间,具体数值取决于坯体的硬度和刀具的锋利度。对于需要极薄壁件的器物,匠人会进行多次薄层修整,每次切削后需停顿检查坯体厚薄均匀度,必要时用软尺或卡尺辅助测量(需确保测量工具不损伤坯体)。这种精细的深度控制,不仅关乎器物的美观,更直接影响烧制过程中的受热均匀性,过厚的部位易因应力集中而开裂,过薄的部位则可能在干燥或烧制过程中塌陷,因此,每一次下刀都需经过严密的计算与预判。
常见缺陷的识别与修正
干修坯过程中常见的缺陷包括“厚薄不均”、“刀痕明显”、“塌底”和“裂坯”。厚薄不均通常由旋转速度不稳定或切削力度不均导致,修正时需重新调整站姿与发力习惯,保持身体重心稳定,通过余光观察坯体反光面的连续性来判断厚度变化。刀痕明显多因刀具钝化或切削角度过大引起,需立即停止修坯,研磨刀具并调整入刀角度,对于已形成的深刀痕,若坯体未完全干燥,可用细砂纸轻轻打磨平滑,但需注意不可过度打磨导致坯体变薄。
塌底是底足修整不当导致的严重缺陷,表现为底足内陷或底部不平,这通常是因为底足切削过深或底部支撑力不足。修正时需保留足够的底足厚度,通常不低于5毫米,并在修整底足时采用螺旋式切削法,由外向内逐步推进,确保底部受力均匀。裂坯则是干修坯中最危险的情况,多因坯体过干或刀具切入过深造成,一旦发生裂坯,通常无法修复,只能报废。因此,预防裂坯的关键在于严格控制坯体干燥曲线,避免在坯体内部水分分布不均时强行修坯,以及在发现坯体有微小裂纹预兆时及时停止作业。