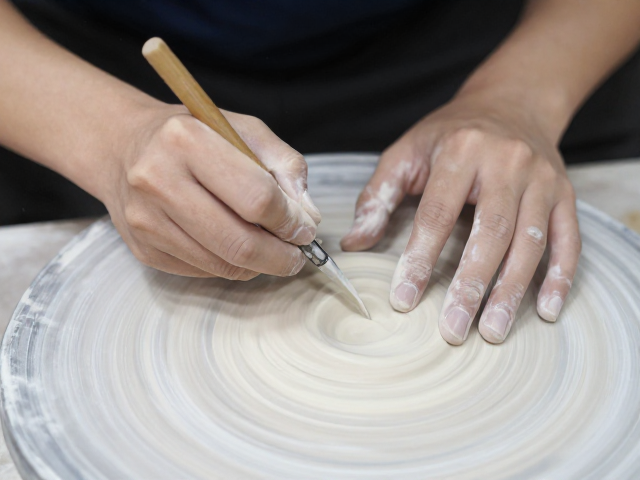
干修坯的核心定义与工艺价值
干修坯是陶瓷制作中紧随素坯干燥阶段的关键工序,主要针对经过初步修整且完全脱水定型的坯体进行精细化处理。这一过程并非简单的表面打磨,而是通过物理切削去除坯体在干燥过程中因收缩不均产生的微小变形,确保器型线条的流畅与规整。在传统工艺体系中,干修坯被视为提升瓷器“骨力”与视觉美感的重要手段,它直接决定了成品在烧制前的最终形态精度。
该工艺对坯体的含水率有着严格的标准,通常要求坯体含水量控制在3%至5%之间,即达到“供手”状态。此时的坯体虽然已经硬化,但仍保留极少量的孔隙率,使得刀具能够切入表面而不致崩裂。若水分过高,刀具容易粘附泥屑,导致表面粗糙;若水分过低,坯体过脆,稍有不慎便会产生隐性裂纹或整体碎裂,因此掌控这一干燥临界点是干修坯成败的首要前提。
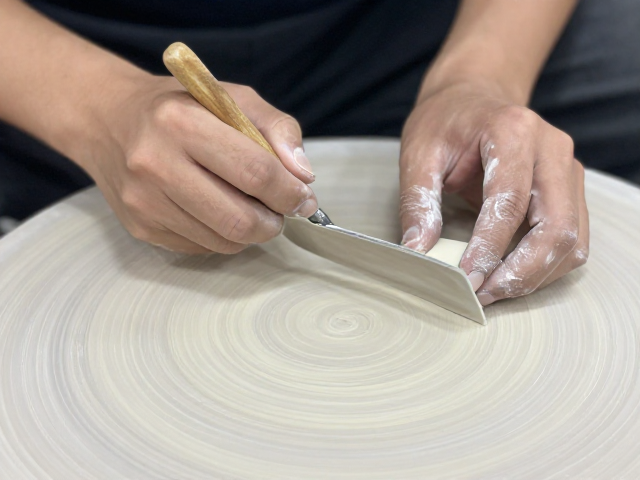
刮平技巧中的工具选择与手法控制
工具体现了干修坯的精细程度,常见的修坯刀多为高碳钢或硬质合金制成,刀头角度根据器型需求分为平刀、弧刀和尖刀。刮平时,刀刃与坯体表面的接触角度需保持在30至45度之间,利用手腕的细微抖动带动刀具,像推刨子一样将表面极薄的泥层削去。这种手法要求力度均匀且连续,避免在同一位置反复刮擦,以防形成难看的刀痕或导致局部应力集中。
对于大件器皿或平面部位,常采用“推刮”与“抹平”相结合的技巧。操作者一手稳固持握坯体,另一手执刀,以肘部为支点,利用小臂的力量带动刀锋平滑过渡。在处理转折处时,需放慢速度,减小切入深度,通过多次轻修来塑造圆润的过渡线。与此同时,操作环境的湿度也会影响泥屑的附着,保持工作台面的清洁与干燥,能及时清除刮下的泥渣,防止二次污染已修平的表面。
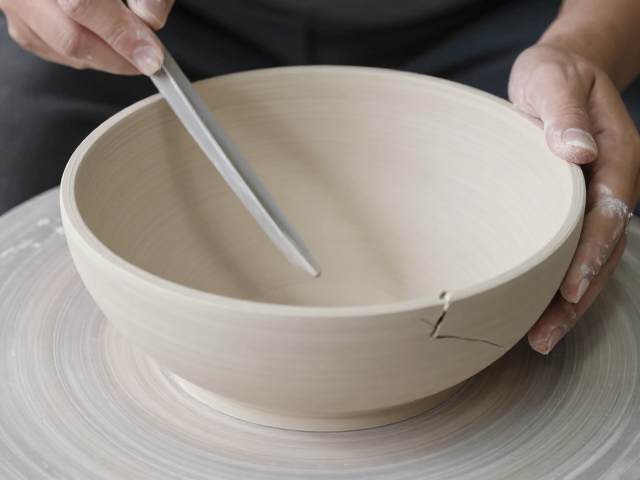
常见裂纹问题及其成因分析
在干修坯过程中,最常见的质量问题是表面发丝裂或贯穿性裂纹。这通常源于坯体内部应力未完全释放或干燥不均匀。当坯体各部位干燥速度不一致时,内部会产生拉应力,修坯时的机械外力会加剧这种应力释放,从而诱发裂纹。特别是在坯体较厚或造型复杂的部位,如壶嘴、壶把连接处,极易因受力不均出现结构性损伤。
另一种情况是坯体表面出现崩口或缺肉。这往往是因为坯体过干或刀具磨损严重所致。过干的坯体缺乏韧性,刀刃切入时会产生脆性断裂;而钝化的刀具无法 cleanly 切断泥料纤维,反而会挤压坯体表面,导致泥粒脱落。此外,修坯前未对坯体进行充分的回软处理或环境温差过大,也会加剧坯体脆性,增加操作风险。
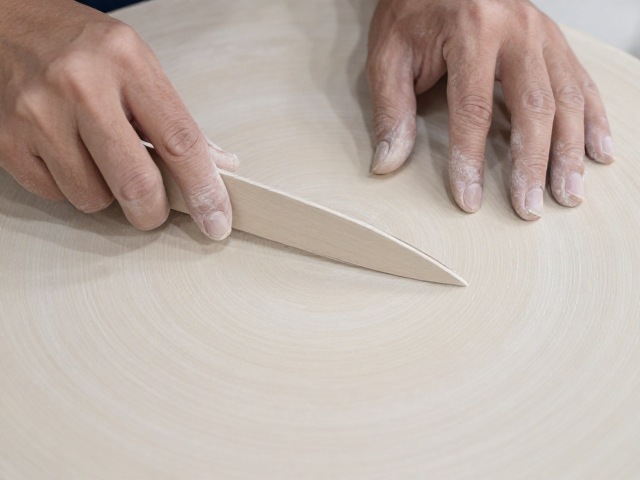
表面粗糙与尺寸偏差的应对策略
表面粗糙通常表现为修完后仍有颗粒感或凹凸不平,这多由泥料颗粒过粗或修坯前表面未清理干净造成。若泥料淘洗不够精细,粗颗粒会在修坯时突出表面,形成硬点。解决这一问题需在制坯阶段严格控制泥料目数,并在修坯前用细砂纸或湿布轻轻擦拭坯体表面,去除浮尘和松散颗粒,确保刀具能切削到致密的泥层。
尺寸偏差则体现在器物的壁厚不均或口沿不平。这主要是因为修坯时缺乏严密的测量参照,完全依赖目测和经验。为避免此类问题,应引入简单的辅助工具,如卡尺或等径模具,在修坯过程中定期测量关键部位尺寸。对于口沿部分,可使用特制的修口刀配合旋转动作,确保每一圈切削的深度一致,从而获得标准的几何形态,减少后续打磨所需的工作量。