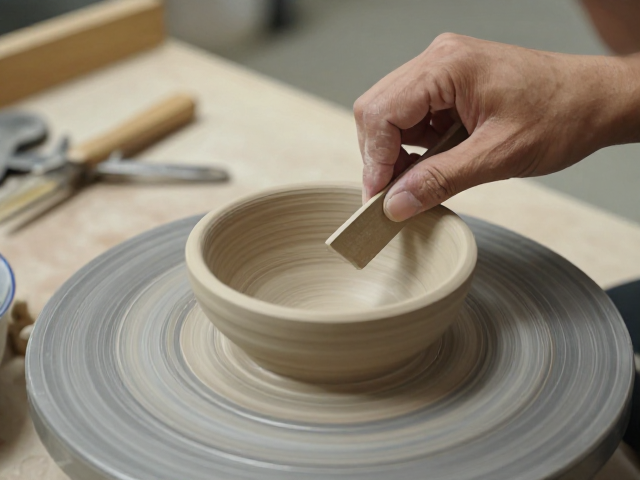
传统手工修坯工艺的核心逻辑与工具准备
传统手工修坯并非简单的表面打磨,而是对陶土在半干状态(即“皮革硬度”阶段)进行形体修正与表面精修的关键工序。这一阶段坯体既保留了足够的可塑性以便切削,又具备了一定的强度以支撑自身结构,是决定成品最终线条流畅度与厚薄均匀度的决定性环节。工匠通过去除注浆或拉坯后残留的接痕、毛刺以及局部过厚的泥料,使器物表面达到预设的光洁度与几何规范。
工具的选择直接影响着修坯的效率与最终质感。常用的修坯刀多由高碳钢或合金钢制成,刀刃经过特殊打磨,分为平口、圆口、三角口等不同形状,以适应器物不同部位的切削需求。此外,刮板、海绵、细砂纸以及支撑坯体的转轮或支架也是必备辅助工具。刀具的锋利程度需定期维护,钝刀容易拉扯泥料导致表面粗糙或变形,而过锐的刀具若控制不当则易切入过深破坏坯体结构,因此保持刀具处于最佳切削状态是工艺执行的基础。
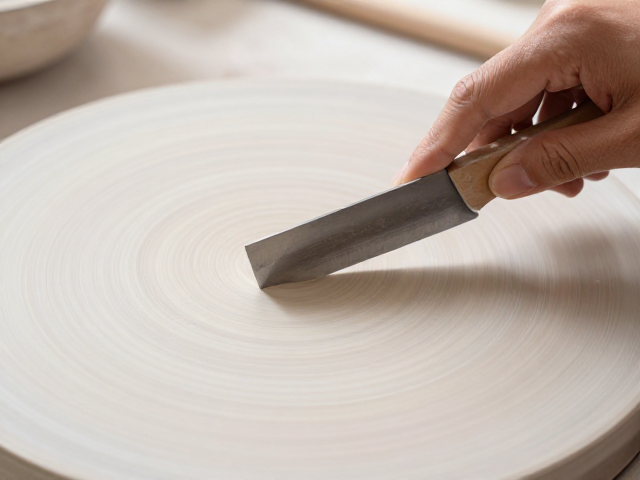
刮平技巧中的力度控制与运刀轨迹
刮平是修坯中最为直观也最考验手感的技术动作,其核心在于对“力”的微妙感知。工匠需左手稳定坯体或转轮,右手持刀,刀刃与坯体表面保持适当的倾角。运刀时要做到“轻而不浮,重而不滞”,刀锋应像剃刀划过皮肤般平滑过渡,避免垂直下压导致泥层撕裂或产生深浅不一的刀痕。对于器物内壁或转角处,需调整手腕角度,利用小臂带动手腕进行微调,确保每一刀都能精准贴合曲面变化。
运刀的轨迹讲究连贯与节奏,通常遵循从厚配薄、从难配易的原则。在处理大件器物时,往往采用螺旋式或环形刮削的方式,由底部向口沿逐步推进,这样有助于消除因旋转受力不均产生的波浪纹。每一次刮削后的泥屑需及时清理,避免堆积影响视线或造成二次污染。对于局部凹陷或不平处,不可试图一次性刮平,而应多次少量修整,通过反复比对手感与视觉判断,逐步逼近理想的光洁平面,这种“减法”艺术要求工匠具备极高的耐心与专注度。
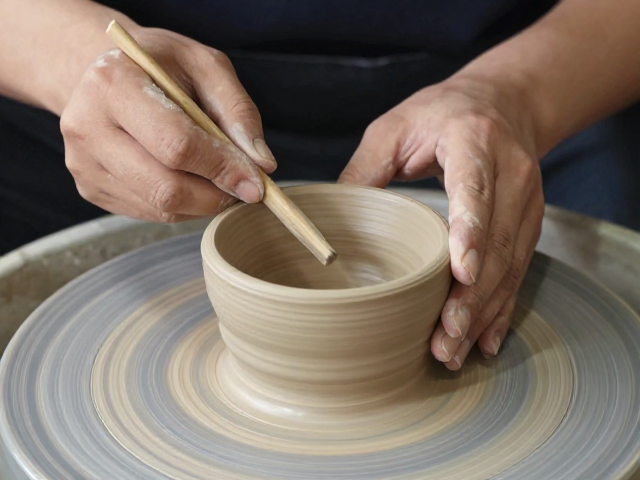
干修坯的核心要点与水分管理
干修坯是指在坯体进一步脱水,进入半干硬阶段后进行的精细化修整,其核心要点在于对坯体含水率的精准把控。此时坯体表面水分蒸发较快,若环境湿度过低或风速过大,极易导致坯体开裂或变形。工匠需根据当地气候特点,灵活调整修坯时机,通常在清晨或傍晚湿度较高时进行操作更为适宜。若坯体过湿,刀具易粘泥且难以成型;若过干,则泥料脆性增加,稍有不慎便会崩角或碎裂。
在干修坯过程中,细节处理尤为关键,尤其是器物的口沿、底足及各类装饰线条的边缘过渡。这些部位应力集中,极易因干燥收缩不均而产生瑕疵。工匠常使用软布或湿润的海绵轻轻擦拭坯体表面,以平衡表层与内部的水分差异,防止因失水过快形成“干皮”。对于需要打磨的部位,需选用不同目数的砂纸或磨石,由粗配细逐步进行,每一步都要确保前一道痕迹完全消除。这种对水分与时间的精细管理,是确保传统陶瓷器物达到“精、细、雅”艺术标准的技术基石。