素烧坯体的孔隙控制与表面预处理
素烧工艺的核心在于通过低温焙烧(通常控制在800℃至950℃之间)使坯体产生初步烧结,这一过程直接决定了后续施釉的成败。未经素烧的生坯吸水率极高,若直接施釉,釉浆会瞬间渗入坯体内部,导致釉层过薄、发花甚至脱落。经过素烧后,坯体内部形成均匀的微孔结构,吸水率稳定在8%至12%之间,这一数值区间能确保釉浆在坯体表面形成均匀且厚度适宜的液膜。在实际操作中,工匠需根据泥料配方调整素烧温度,高铝质泥料需适当提高温度以增强坯体强度,而高钙质泥料则需降低温度以防坯体变形,从而为施釉提供稳定的物理基础。
素烧后的表面状态会直接影响釉面的最终呈现,因此清洁与干燥是施釉前不可省略的关键步骤。素烧过程中产生的粉尘、窑具碳迹或环境中的杂质若残留于坯体表面,会在烧成后形成黑点、针孔或釉面瑕疵。通常采用软毛刷轻轻扫除浮尘,再使用洁净的温水进行快速冲洗,随后置于通风无尘环境中自然阴干。这一过程需避免暴晒或高温烘烤,以防坯体开裂或吸水率过快降低导致釉层附着不牢。坯体表面的微观粗糙度也需经过精细把控,过于光滑的表面会增加釉层滑移的风险,而适度的粗糙度则能通过机械咬合力增强釉坯结合力,为后续高温烧成奠定坚实基础。
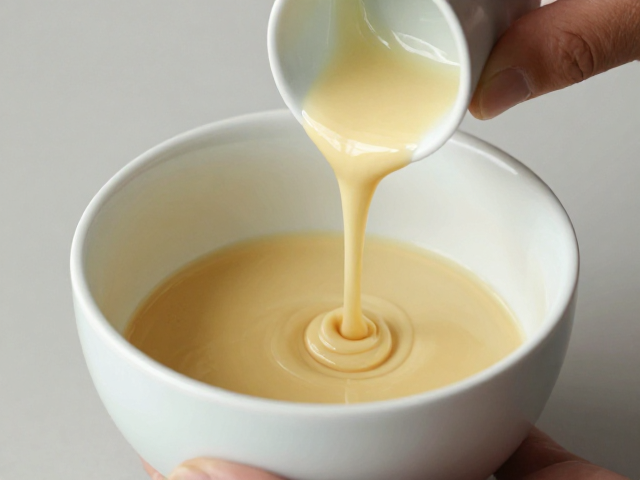
釉浆配比的流变学调控与施釉手法
釉浆的制备并非简单的原料混合,而是涉及严密的流变学控制,其粘度、比重和稳定性直接决定了釉层的均匀度。以常见的长石釉为例,基础配方需精确计算石英、长石、方解石等原料的比例,并加入羧甲基纤维素(CMC)或乙基纤维素作为增稠剂,使釉浆在静止状态下保持悬浮,而在搅拌或倾倒时呈现良好的流动性。标准釉浆的比重通常控制在1.60至1.65 g/cm³之间,这一参数需通过比重计定期检测并依据环境温湿度进行微调。若釉浆过稀,釉层易流挂且厚度不足;过稠则会导致施釉不均、堆积或产生橘皮效应,因此每一次釉料配制都需经过严密的粘度测试与试片验证。
施釉手法的选择需严格匹配器物形态与釉浆特性,浸釉、荡釉、刷釉及喷釉各有其适用场景与工艺边界。对于造型规整的杯盏类器物,浸釉法最为高效,需控制浸入速度与提拉速度,通常保持匀速提拉,利用重力与表面张力形成均匀釉层,浸釉时间多控制在1至3秒之间。对于异形或大型陈设瓷,荡釉法能通过内部旋转使釉浆均匀覆盖内壁,而外部则辅以刷釉或喷釉处理。刷釉时需采用排笔以“W”字形轨迹快速涂刷,避免重复涂抹导致釉层过厚或流坠;喷釉则适用于需要极薄釉层或特殊肌理效果的器物,需保持喷枪与坯体距离恒定,通常为20至30厘米,并采用重叠喷法确保覆盖率。
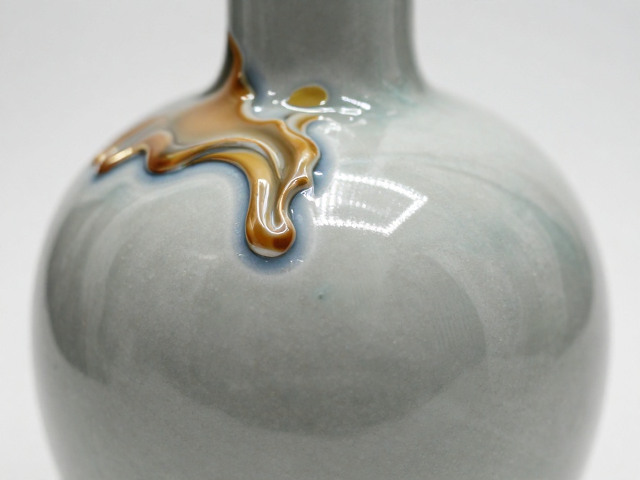
釉坯结合界面的物理化学作用
施釉后的静置与干燥过程是釉坯结合的关键阶段,此阶段发生的物理吸附与初步化学相互作用决定了釉层在高温下的稳定性。施釉完成后,坯体需置于湿度可控的环境中自然干燥,避免快速失水导致釉层开裂或与坯体分离。在干燥初期,釉浆中的水分通过毛细管作用渗入坯体微孔,同时釉料颗粒在坯体表面形成紧密堆积。这一过程中的水分迁移速率需缓慢均匀,若干燥过快,釉层表面结皮而内部水分外溢,极易形成“惊釉”或剥落现象。因此,环境温度通常保持在20℃左右,相对湿度控制在50%至60%,干燥时间视器物厚度与釉层厚度而定,通常需24至48小时方可完全干透。
釉坯结合界面的微观结构在高温烧成初期起着决定性作用,素烧坯体中的金属氧化物与釉料中的助熔剂在1200℃左右开始发生固相反应。这一阶段,坯体表面的玻璃相开始形成,并与釉层底部的玻璃相相互扩散、融合,形成致密的过渡层。若素烧温度不足,坯体强度低,在高温下易软化变形,导致釉面流淌失控;若素烧温度过高,坯体致密化程度过高,吸水率过低,釉料难以与坯体形成有效的化学键合,易产生剥釉现象。因此,素烧与釉烧的温度曲线需精密匹配,确保在釉料熔融初期,坯体与釉层具有相近的热膨胀系数,从而减少因应力差异导致的开裂或起泡,最终呈现出光洁如玉、层次丰富的艺术效果。